การ ลดเวลา Changeover ไลน์ผลิตผง เป็นความท้าทายของโรงงานอาหารที่ต้องเปลี่ยนสูตรหรือผลิตภัณฑ์หลายชนิดในไลน์เดียวกัน เพราะหลังจบการผลิตแต่ละ Batch อาจมีผงตกค้างอยู่ในท่อลำเลียง เครื่องรับผง (Receiver) ชุดป้อนวัตถุดิบ (Feeder) และเครื่องผสมผง (Mixer) ทำให้พนักงานต้องเสียเวลาถอดอุปกรณ์ ทำความสะอาด และตรวจสอบก่อนเริ่มผลิตสูตรใหม่
ปัญหานี้ไม่เพียงเพิ่ม Downtime แต่ยังอาจทำให้เกิดการปนเปื้อนข้าม (Cross-contamination) โดยเฉพาะเมื่อผลิตภัณฑ์มีส่วนผสมของสารก่อภูมิแพ้ เช่น นม ถั่วเหลือง หรือถั่วเปลือกแข็ง
แล้วโรงงานจะลดเวลาหยุดไลน์โดยไม่กระทบต่อความสะอาดและคุณภาพผลิตภัณฑ์ได้อย่างไร?
คำตอบสรุป
การลด Changeover Time ควรเริ่มจากการทำ Process Map เพื่อค้นหาจุดตกค้างของผงตั้งแต่ Vacuum Conveyor ถึง Mixer จากนั้นเลือกวิธีทำความสะอาดตามชนิดวัตถุดิบและความเสี่ยง ใช้หลัก SMED ลดงานที่ต้องทำขณะเครื่องหยุด และปรับ Hygienic Design ให้ถอดล้างง่ายขึ้น โดยต้องมีการตรวจยืนยันความสะอาดก่อนเริ่ม Batch ใหม่ทุกครั้งตามแผนควบคุมของโรงงาน
ลดเวลา Changeover ไลน์ผลิตผง ต้องเริ่มจากสาเหตุอะไร?
Changeover Time คือระยะเวลาที่ใช้เปลี่ยนไลน์จากการผลิตสินค้าหนึ่งไปสู่อีกสินค้าหนึ่ง โดยครอบคลุมการนำวัตถุดิบเดิมออก การทำความสะอาด การปรับตั้งอุปกรณ์ และการตรวจสอบความพร้อม
สำหรับการวัดผลในโรงงาน ควรกำหนดจุดเริ่มต้นและสิ้นสุดให้ชัดเจน เช่น ตั้งแต่สินค้าดีชิ้นสุดท้ายของ Batch เดิม จนถึงสินค้าดีชิ้นแรกของ Batch ใหม่ที่ผ่านการอนุมัติ
สาเหตุที่ทำให้ใช้เวลานานมักแบ่งได้เป็น 3 กลุ่ม
Product Hold-up: มีผงค้างอยู่ในท่อ ข้องอ พื้นที่ใต้ใบกวน หรือวาล์วระบาย
Cleaning Difficulty: อุปกรณ์มีมุมอับ ถอดประกอบยาก หรือเข้าถึงพื้นผิวสัมผัสอาหารได้ไม่ทั่วถึง
Operational Delay: ต้องรอเครื่องมือ อะไหล่ การตรวจสอบจาก QA หรือการอนุมัติเริ่มผลิต
หากโรงงานแก้ปัญหาด้วยการเพิ่มแรงงานทำความสะอาดอย่างเดียว อาจลดเวลาได้เพียงบางส่วน เพราะสาเหตุจริงอาจอยู่ที่โครงสร้างเครื่องจักรหรือการวางแผนการผลิต
ทำ Process Map เพื่อ ลดเวลา Changeover ไลน์ผลิตผง
ก่อนปรับปรุงเครื่องจักร ควรวาดแผนผังกระบวนการลำเลียงและผสมผง (Powder Process Map) ตามเส้นทางที่วัตถุดิบไหลผ่านจริง
ตัวอย่างเส้นทางการผลิต
รับวัตถุดิบ → Vacuum Conveyor → Receiver / Filter → Hopper / Feeder → Mixer → Discharge
จากนั้นให้ฝ่าย Production, Maintenance และ QA ร่วมตรวจสอบแต่ละจุด โดยบันทึกข้อมูลสำคัญ 4 เรื่อง
ตำแหน่งที่พบผงตกค้างหลังจบ Batch
ลักษณะผง เช่น ละเอียด ดูดความชื้นง่าย มีไขมัน หรือเกาะติดผิวเครื่องจักร
เวลาที่ใช้ถอด ทำความสะอาด ตรวจสอบ และประกอบกลับ
ความเสี่ยงต่อการปนเปื้อนของสูตรถัดไป
ควรถ่ายภาพจุดตกค้างก่อนทำความสะอาดเพื่อจัดทำ Residue Map ซึ่งช่วยให้ทีมงานเห็นจุดที่เกิดปัญหาซ้ำและจัดลำดับการแก้ไขได้ง่ายขึ้น
อย่างไรก็ตาม ผงที่ตกค้างอาจอยู่ในตำแหน่งที่มองไม่เห็นจากภายนอก จึงต้องมีวิธีตรวจสอบเพิ่มเติมตามระดับความเสี่ยง
ตรวจ Vacuum Conveyor จุดไหนทำให้ผงค้างมากกว่าที่คิด?
เครื่องลำเลียงผงระบบสุญญากาศ (Vacuum Conveyor) ใช้ความต่างความดันลำเลียงวัตถุดิบผ่านท่อเข้าสู่ Receiver หรืออุปกรณ์ปลายทาง
แม้เป็นระบบลำเลียงแบบปิด แต่ยังมีโอกาสเกิดผงตกค้างในตำแหน่งต่อไปนี้
ท่อลำเลียงและข้องอ (Pipe & Elbow)
ตรวจบริเวณท่อแนวนอน ข้องอ รอยต่อ และช่วงที่ท่อเปลี่ยนทิศทาง เพราะผงบางชนิดอาจสะสมเมื่อความเร็วลมหรือรูปแบบการไหลไม่เหมาะสม
การลดจำนวนข้องอหรือปรับเส้นทางท่ออาจช่วยลดจุดสะสมได้ แต่ต้องพิจารณาระยะลำเลียง ความเร็วลม และความสามารถในการลำเลียงร่วมกัน
Receiver และ Filter
ภายใน Receiver อาจพบผงติดตามผนัง ขอบปากถัง จุดเชื่อมต่อ และบริเวณชุดกรอง (Filter)
ควรตรวจชนิดของ Filter ว่าสามารถถอดล้างได้หรือจำเป็นต้องเปลี่ยนตามข้อกำหนดผู้ผลิต รวมทั้งตรวจสภาพซีลเพื่อป้องกันการรั่วหรือการสะสมของผงในร่องซีล
ข้อควรระวัง: ไม่ควรถือว่าการเดินระบบดูดต่ออีกระยะหนึ่งสามารถกำจัดผงตกค้างทั้งหมดได้ เพราะประสิทธิภาพขึ้นอยู่กับชนิดผงและโครงสร้างระบบจริง
ตรวจ Feeder และ Hopper มุมอับเล็ก ๆ อาจทำให้ต้องล้างซ้ำ
ชุดป้อนผง (Powder Feeder) ทำหน้าที่ควบคุมการจ่ายวัตถุดิบเข้าสู่กระบวนการถัดไป ส่วน Hopper ใช้พักหรือรองรับวัตถุดิบก่อนจ่าย
ตำแหน่งที่ควรตรวจ ได้แก่
ผนัง Hopper และบริเวณรอยต่อ
มุมอับเหนือทางออกและบริเวณที่เกิดการสะพานตัวของผง (Bridging)
เกลียวป้อน (Screw Feeder) และช่องว่างใกล้เพลา หากใช้งานระบบเกลียว
ปะเก็น ฝาปิด และช่องตรวจสอบ
ผงที่มีความชื้นหรือไขมันสูงอาจเกาะผิวเครื่องจักรได้มากกว่าผงที่ไหลตัวดี ส่งผลให้ Cleaning Time แตกต่างกัน แม้จะใช้เครื่องจักรรุ่นเดียวกัน
ดังนั้น การออกแบบ Hopper ให้ระบายผงได้ดีและเข้าถึงจุดทำความสะอาดได้ง่าย จึงเป็นส่วนสำคัญของการลดเวลาเปลี่ยนสูตร
ตรวจ Mixer Shaft, Ribbon, Paddle และ Discharge ต้องไม่ถูกมองข้าม
เครื่องผสมผง (Powder Mixer) เช่น Ribbon Mixer หรือ Paddle Mixer เป็นอีกจุดสำคัญ เพราะภายในมีชิ้นส่วนเคลื่อนที่และพื้นผิวสัมผัสผลิตภัณฑ์หลายตำแหน่ง
ควรตรวจสอบเป็นพิเศษที่
Shaft และ Shaft Seal: บริเวณเพลาและซีลอาจสะสมผงหรือมีการรั่ว หากออกแบบและบำรุงรักษาไม่เหมาะสม
Ribbon / Paddle: ตรวจด้านหลังใบกวน รอยต่อ และพื้นที่ใกล้ผนังถัง
Discharge Valve: ตรวจขอบวาล์ว ร่องปะเก็น และพื้นที่ใต้ช่องระบาย
หากพบผงตกค้างมากหลังระบายผลิตภัณฑ์ ควรตรวจประสิทธิภาพการระบาย (Discharge Efficiency) ควบคู่กับการทำความสะอาด
การเพิ่มความเร็วรอบหรือเวลาระบายไม่ได้รับประกันว่าจะกำจัดผงค้างได้ทั้งหมด และอาจไม่เหมาะกับวัตถุดิบบางประเภท
ลดเวลา Changeover ไลน์ผลิตผง ด้วยการเลือกวิธีทำความสะอาด
การทำความสะอาดเครื่องจักรอาหารผงไม่จำเป็นต้องใช้น้ำทุกครั้ง โดยเฉพาะผลิตภัณฑ์ที่ไวต่อความชื้น
สำหรับอาหารความชื้นต่ำให้ความสำคัญกับการทำความสะอาดแบบแห้ง และการควบคุมการใช้น้ำ เพื่อไม่ให้เกิดแหล่งสะสมความชื้นหรือจุลินทรีย์ในพื้นที่ที่ต้องรักษาสภาพแห้ง
| วิธีทำความสะอาด | การใช้งานที่เหมาะสม | ข้อจำกัด |
| Dry Cleaning | ผงแห้งที่กำจัดได้ด้วยแปรงหรือเครื่องมือเฉพาะ | อาจไม่เพียงพอสำหรับผงเหนียว คราบไขมัน หรือสารก่อภูมิแพ้บางชนิด |
| Vacuum Cleaning | ดูดผงตกค้างจาก Hopper, Mixer และจุดเข้าถึงยาก | ต้องใช้เครื่องดูดและอุปกรณ์ที่เหมาะกับสุขลักษณะและความเสี่ยงของฝุ่น |
| Controlled Wet Cleaning | กรณีที่ประเมินแล้วว่าจำเป็นต้องใช้น้ำหรือสารทำความสะอาด | ต้องควบคุมการกระจายน้ำ ทำให้แห้งสนิท และตรวจสอบก่อนผลิต |
Vacuum Cleaning เป็นวิธีหนึ่งของการทำความสะอาดแบบแห้ง ไม่ใช่การทดแทนการทำความสะอาดทุกประเภท
สำหรับผงที่อาจติดไฟหรือระเบิดได้เมื่อฟุ้งกระจาย เช่น ผงแป้งและน้ำตาลบางสภาวะ ต้องประเมินความเสี่ยงของฝุ่นและเลือกอุปกรณ์ที่เหมาะสม ไม่ควรใช้ลมอัดเป่าผงโดยไม่มีมาตรการควบคุม เพราะอาจทำให้ฝุ่นฟุ้งและกระจายการปนเปื้อน
หัวใจสำคัญคือเลือกวิธีตามความเสี่ยงของผลิตภัณฑ์ ไม่ใช่เลือกวิธีที่ใช้เวลาน้อยที่สุดเพียงอย่างเดียว
ลดเวลา Changeover ไลน์ผลิตผง ด้วย SMED และ Hygienic Design
หลัก SMED (Single-Minute Exchange of Die) ช่วยลดเวลาเปลี่ยนงานโดยแยกกิจกรรมเป็น 2 ประเภท ได้แก่
Internal Setup: งานที่ต้องทำเมื่อหยุดเครื่อง เช่น แยกพลังงานตามขั้นตอนความปลอดภัย ถอดชิ้นส่วนที่จำเป็น และทำความสะอาดภายใน
External Setup: งานที่เตรียมล่วงหน้าได้ เช่น เตรียมเครื่องมือ อะไหล่ ชุดซีลที่สะอาด เอกสาร และวัตถุดิบ Batch ถัดไป
ตัวอย่างเช่น หากพนักงานต้องเดินหาเครื่องมือทุกครั้งหลังหยุด Mixer การจัดชุดอุปกรณ์ทำความสะอาดไว้ล่วงหน้าอาจช่วยลดเวลารอโดยไม่กระทบขั้นตอนตรวจความสะอาด
Hygienic Design ช่วยลดเวลาถอดประกอบได้อย่างไร?
การออกแบบเครื่องจักรตามหลักสุขลักษณะ (Hygienic Design) ควรมุ่งลดมุมอับ ทำให้พื้นผิวสัมผัสอาหารเข้าถึงได้ และลดพื้นที่ที่ผงสะสม
จุดที่ควรประเมิน ได้แก่
ข้อต่อแบบ Quick-release ที่เปิดตรวจและถอดประกอบได้สะดวก
ฝาเปิดตรวจสอบที่เข้าถึงพื้นที่สำคัญได้อย่างปลอดภัย
ซีลและปะเก็นที่ถอดเปลี่ยนได้โดยไม่สร้างมุมสะสมผง
รูปแบบการระบายผลิตภัณฑ์ที่ลดปริมาณผงค้าง
อย่างไรก็ตาม Quick-release ไม่ได้หมายความว่าจะเหมาะกับทุกตำแหน่ง เพราะต้องตรวจความแน่น การซีล การรับแรงดันหรือสุญญากาศ และความปลอดภัยร่วมด้วย
จัดลำดับการผลิตเพื่อ ลดเวลา Changeover ไลน์ผลิตผง
การวางแผนผลิต (Production Sequencing) สามารถช่วยลดจำนวนครั้งที่ต้องเปลี่ยนสูตรและทำความสะอาดแบบเข้มข้นได้
ตัวอย่างเช่น โรงงานที่ผลิตผงเครื่องดื่มหลายรสชาติอาจพิจารณาจัดกลุ่มสูตรตามสี กลิ่น ส่วนประกอบ และลักษณะการเกาะติดของผง
สำหรับผลิตภัณฑ์ที่มีสารก่อภูมิแพ้ อาจพิจารณาผลิตสูตรที่ไม่มีสารก่อภูมิแพ้ก่อน แล้วจึงผลิตสูตรที่มีสารก่อภูมิแพ้ภายหลัง หากสอดคล้องกับการประเมินความเสี่ยง
ทั้งนี้ การจัดลำดับผลิตไม่สามารถทดแทนการทำความสะอาดที่จำเป็นได้ โดยเฉพาะเมื่อเปลี่ยนไปผลิตสินค้าที่มีสารก่อภูมิแพ้ต่างชนิดกัน
ฝ่าย QA ควรอนุมัติหลักเกณฑ์การจัดลำดับสูตรร่วมกับฝ่าย Production ก่อนนำไปใช้งานจริง
ตรวจสอบอย่างไรว่าสะอาดเพียงพอก่อนเริ่ม Batch ใหม่?
หลังทำความสะอาด ต้องมีการตรวจยืนยันความสะอาด (Cleaning Verification) ตามระดับความเสี่ยงของผลิตภัณฑ์
ขั้นตอนที่ควรพิจารณา ได้แก่
Visual Inspection: ตรวจผิวสัมผัสอาหารและจุดอับตามรายการตรวจ
Residue / Allergen Test: ใช้วิธีตรวจสารตกค้างหรือชุดตรวจสารก่อภูมิแพ้ที่เหมาะกับความเสี่ยง
Cleaning Record: บันทึกผู้ปฏิบัติงาน เวลา วิธีทำความสะอาด และผลการตรวจ
Line Clearance: ตรวจความพร้อมของอุปกรณ์ วัตถุดิบ และฉลากก่อนอนุมัติเริ่มผลิต
ต้องแยกความแตกต่างระหว่าง Cleaning Validation ซึ่งเป็นการพิสูจน์ว่าวิธีทำความสะอาดสามารถควบคุมอันตรายเป้าหมายได้ กับ Cleaning Verification ซึ่งเป็นการตรวจว่าการปฏิบัติตามวิธีที่กำหนดให้ผลตามเกณฑ์
ข้อควรระวัง: การตรวจด้วยสายตาเพียงอย่างเดียวไม่สามารถยืนยันการไม่มีสารก่อภูมิแพ้หรือจุลินทรีย์ได้ และการตรวจ ATP ไม่ใช่การตรวจสารก่อภูมิแพ้โดยตรง
หากผลตรวจไม่ผ่านเกณฑ์ที่โรงงานกำหนด ต้องดำเนินการแก้ไข ทำความสะอาดซ้ำตามความจำเป็น และตรวจยืนยันก่อนปล่อยไลน์
Checklist จุดตกค้างที่ควรตรวจระหว่าง Changeover
ตารางต่อไปนี้เป็นตัวอย่างสำหรับใช้เริ่มสำรวจหน้างาน โดยต้องปรับวิธีตรวจและความเสี่ยงให้สอดคล้องกับเครื่องจักรแต่ละโรงงาน
| จุดตรวจ | วิธีทำความสะอาดเบื้องต้น | เวลาที่ต้องบันทึก | ความเสี่ยงที่ต้องประเมิน |
| ท่อ / ข้องอ Vacuum Conveyor | ถอดตรวจและใช้วิธี Dry / Vacuum ที่เหมาะสม | ถอด–ล้าง–ประกอบ | ผงค้างในรอยต่อ |
| Receiver / Filter | กำจัดผงและดูแล Filter ตามคู่มือ | ล้าง–ตรวจ–ประกอบ | ผงสะสมและการปนเปื้อนข้าม |
| Hopper / Feeder | เปิดจุดเข้าถึงและกำจัดผงตามขั้นตอน | เปิด–ล้าง–ตรวจ | มุมอับและผงค้าง |
| Mixer / Discharge / Seal | ทำความสะอาดตามวิธีที่ผ่านการประเมิน | ถอด–ล้าง–ตรวจ–ประกอบ | ผงค้าง สารก่อภูมิแพ้ และสิ่งแปลกปลอม |
ควรเพิ่มช่องผู้รับผิดชอบ ผลการตรวจ และการแก้ไขในแบบฟอร์มจริง เพื่อให้สามารถติดตามปัญหาที่เกิดซ้ำได้
KPI ที่ควรวัดหลังปรับปรุง Changeover Time
การวัดผลควรเปรียบเทียบก่อนและหลังการปรับปรุงภายใต้เงื่อนไขที่ใกล้เคียงกัน เช่น สูตรผลิตภัณฑ์และระดับความเสี่ยงเดียวกัน
| KPI | วิธีวัด |
| Changeover Time | เวลาจากสินค้าดีสุดท้ายของ Batch เดิมถึงสินค้าดีแรกของ Batch ใหม่ที่อนุมัติแล้ว |
| Downtime | เวลาที่ไลน์ไม่พร้อมผลิต แยกตามสาเหตุที่หยุด |
| Cleaning Time | เวลาทำความสะอาดและขั้นตอนที่เกี่ยวข้อง โดยบันทึกการรอตรวจแยกต่างหาก |
| First-pass Quality | สัดส่วน Batch หรือผลิตภัณฑ์ที่ผ่านเกณฑ์คุณภาพตั้งแต่การตรวจครั้งแรก |
หากเวลาทำความสะอาดลดลง แต่จำนวนครั้งที่ต้องล้างซ้ำเพิ่มขึ้น อาจสะท้อนว่าการปรับปรุงยังไม่มีประสิทธิผลเพียงพอ
ดังนั้น ต้องดูทั้งเวลา คุณภาพ และผลการตรวจความสะอาดร่วมกัน
สรุป ลด Changeover Time ต้องแก้ที่กระบวนการ ไม่ใช่แค่เร่งล้างเครื่อง
การลดเวลาเปลี่ยนสูตรในไลน์ผลิตผงควรเริ่มจากการค้นหาจุดตกค้างจริงตลอดเส้นทางลำเลียงและผสม จากนั้นปรับวิธีทำความสะอาด การถอดประกอบ และการวางแผนการผลิตให้เหมาะกับวัตถุดิบ
หากโรงงานกำลังพิจารณาปรับปรุง Vacuum Conveyor, Feeder หรือ Powder Mixer ควรตรวจสอบชนิดผง ลักษณะการไหล ความชื้น ปริมาณตกค้าง และข้อกำหนดด้านการทำความสะอาดก่อนเลือกแนวทางแก้ไข
เพราะเครื่องจักรที่มีกำลังการผลิตสูง ไม่ได้หมายความว่าจะใช้เวลา Changeover น้อยเสมอไป
ต้องการปรึกษาแนวทางปรับปรุงเครื่องจักรในไลน์ผลิตผงอาหาร?
โทรปรึกษาได้ที่ 092-439-0099 เพื่อพูดคุยเกี่ยวกับจุดตกค้าง การลำเลียงผง และข้อควรพิจารณาในการเลือกเครื่องจักรให้เหมาะกับกระบวนการผลิตของคุณ
FAQ
Changeover Time คือเวลารวมที่ใช้เปลี่ยนไลน์จากผลิตภัณฑ์เดิมไปสู่ผลิตภัณฑ์ใหม่ ครอบคลุมการหยุดเครื่อง ทำความสะอาด ปรับตั้ง ตรวจสอบ และเตรียมเริ่มผลิต ส่วน Cleaning Time หมายถึงเวลาที่ใช้ทำความสะอาดเครื่องจักรโดยเฉพาะ ดังนั้น การลด Cleaning Time เพียงอย่างเดียวอาจไม่ช่วยลด Changeover Time หากยังมีเวลารออุปกรณ์หรือการอนุมัติจาก QA มากเกินไป
ไม่จำเป็นต้องถอดล้างทั้งหมดทุกครั้งในทุกกรณี แต่ต้องพิจารณาชนิดผง สารก่อภูมิแพ้ ปริมาณตกค้าง และความสามารถของวิธีทำความสะอาดที่กำหนด หากเปลี่ยนไปผลิตสินค้าที่มีความเสี่ยงต่อการปนเปื้อนข้ามสูง อาจจำเป็นต้องถอดตรวจและทำความสะอาดเพิ่มเติม การตัดสินใจควรอ้างอิงวิธีที่ผ่านการประเมินหรือ Validation และได้รับอนุมัติจาก QA
Dry Cleaning อาจกำจัดสารก่อภูมิแพ้บางชนิดได้ภายใต้เงื่อนไขที่เหมาะสม แต่ไม่ควรสรุปว่าเพียงพอสำหรับทุกผลิตภัณฑ์ ความสำเร็จขึ้นอยู่กับชนิดของสารตกค้าง คุณสมบัติพื้นผิวเครื่องจักร และวิธีการทำความสะอาด โรงงานควรพิสูจน์ประสิทธิผลของวิธีที่ใช้ด้วยการทดสอบที่เหมาะสม และกำหนดเกณฑ์ผ่านก่อนนำมาใช้เป็นมาตรฐาน
Quick-release อาจช่วยให้ถอดประกอบได้รวดเร็วขึ้น โดยเฉพาะตำแหน่งที่ต้องเปิดตรวจและทำความสะอาดบ่อย อย่างไรก็ตาม ต้องพิจารณาความสามารถในการซีล ความแข็งแรง ความปลอดภัย และการป้องกันผงสะสมในรอยต่อด้วย ก่อนเลือกเครื่องควรสอบถามผู้ผลิตเกี่ยวกับจุดที่ถอดทำความสะอาดได้ ขั้นตอนถอดประกอบ และวิธีตรวจสอบความสะอาด
เครื่องดูดลำเลียงสุญญากาศ มาตรฐานโรงงานอาหาร ถอดล้างได้ทุกชิ้น

ในโรงงานอาหาร ยา และอาหารเสริม ปัญหาที่ต้องควบคุมอย่างจริงจังไม่ได้มีเพียงประสิทธิภาพของสายการผลิต แต่ยังรวมถึง “ความสะอาด” และความเสี่ยงจากการปนเปื้อน โดยเฉพาะวัตถุดิบประเภทแป้ง ผงสมุนไพร ผงอาหาร หรือวัตถุดิบแห้งที่อาจตกค้างอยู่ภายในระบบลำเลียง การเลือกใช้ เครื่องดูดลำเลียงสุญญากาศ หรือ Vacuum Conveyor ที่ออกแบบให้ถอดประกอบและทำความสะอาดได้ง่าย จึงเป็นหนึ่งในปัจจัยที่ช่วยลดจุดเสี่ยงด้านสุขลักษณะ พร้อมลดเวลาที่ต้องหยุดสายการผลิตเพื่อทำความสะอาดเครื่องจักร
เครื่องดูดลำเลียงสุญญากาศ กับปัญหา “จุดอับ” ที่โรงงานไม่ควรมองข้าม
ในการผลิตอาหารหรือผลิตภัณฑ์ที่มีวัตถุดิบเป็นผง แม้พื้นที่ผลิตภายนอกจะดูสะอาด แต่ภายในท่อ ข้อต่อ วาล์ว หรือชิ้นส่วนของระบบลำเลียงอาจยังมีผงวัตถุดิบตกค้างอยู่ได้
โดยเฉพาะระบบลำเลียงที่มีโครงสร้างซับซ้อนหรือมีจุดที่ผู้ปฏิบัติงานเข้าถึงได้ยาก ปัญหาที่ตามมาอาจประกอบด้วย
- ผงวัตถุดิบตกค้างตามข้อต่อและซอกภายในเครื่อง
- ใช้เวลานานในการถอดเครื่องเพื่อทำความสะอาด
- ตรวจสอบความสะอาดภายในระบบได้ยาก
- เพิ่มความเสี่ยงในการเกิด Cross-Contamination
- ต้องหยุดสายการผลิตเป็นเวลานานเมื่อมีการเปลี่ยนสูตร
- เพิ่มภาระของฝ่าย Production และ QA/QC ในการตรวจสอบความสะอาด
ปัญหาเหล่านี้อาจไม่เห็นผลกระทบทันทีในหนึ่งรอบการผลิต แต่เมื่อสะสมต่อเนื่อง ความเสี่ยงด้านคุณภาพและต้นทุนแฝงจาก Downtime อาจเพิ่มขึ้นโดยไม่รู้ตัว
เมื่อระบบลำเลียงล้างยาก ต้นทุนที่เสียอาจมากกว่า “ค่าน้ำและค่าแรง”
ลองพิจารณาสายการผลิตอาหารเสริมหรือผลิตภัณฑ์ผงที่ต้องเปลี่ยนจากสูตร A ไปเป็นสูตร B
ก่อนเริ่มผลิตสูตรใหม่ โรงงานจำเป็นต้องมั่นใจว่าวัตถุดิบจากสูตรก่อนหน้าได้รับการนำออกจากระบบอย่างเหมาะสม หากระบบลำเลียงมีจุดอับหรือถอดทำความสะอาดยาก ทีมงานอาจต้องใช้เวลาเพิ่มขึ้นกับการถอดชิ้นส่วน ล้าง เช็ด ตรวจสอบ และประกอบเครื่องกลับเข้าไปใหม่
เวลาที่ใช้เพิ่มขึ้นเพียงครั้งละ 30–60 นาที เมื่อเกิดซ้ำหลายครั้งต่อเดือน ก็สามารถกลายเป็น Downtime จำนวนมากได้
ที่สำคัญ หากผลิตภัณฑ์แต่ละสูตรมีส่วนประกอบแตกต่างกัน เช่น
- สารก่อภูมิแพ้
- สมุนไพรหลายชนิด
- วิตามินและแร่ธาตุ
- สารแต่งกลิ่นหรือรส
- วัตถุดิบที่มีสีเข้ม
- ผลิตภัณฑ์ที่ต้องควบคุมการปนเปื้อนอย่างเข้มงวด
การมีวัตถุดิบเดิมตกค้างอยู่ในระบบอาจทำให้การทำ Line Clearance และ Cleaning Validation มีความซับซ้อนมากขึ้น
สำหรับฝ่าย QA/QC นี่ไม่ใช่เพียงเรื่องของ “เครื่องล้างยาก” แต่หมายถึงความเสี่ยงด้านเอกสาร กระบวนการ และมาตรฐานการผลิตที่ต้องสามารถอธิบายและตรวจสอบย้อนกลับได้
เครื่องดูดลำเลียงสุญญากาศ ช่วยลดความเสี่ยงจากการลำเลียงวัตถุดิบแบบเปิดได้อย่างไร
ระบบลำเลียงสุญญากาศ Vacuum Conveyor ใช้แรงดันอากาศในการดูดและเคลื่อนย้ายวัตถุดิบจากจุดหนึ่งไปยังอีกจุดหนึ่งผ่านระบบท่อแบบปิด เหมาะสำหรับวัตถุดิบหลายประเภท เช่น
- แป้ง
- ผงอาหาร
- ผงสมุนไพร
- ผงอาหารเสริม
- น้ำตาล
- เมล็ดหรือถั่วบางประเภท
- วัตถุดิบแห้งที่สามารถลำเลียงด้วยระบบสุญญากาศได้
ข้อได้เปรียบสำคัญของระบบปิด คือช่วยลดการฟุ้งกระจายของฝุ่นในพื้นที่ผลิต และลดการสัมผัสวัตถุดิบกับสภาพแวดล้อมภายนอกระหว่างการลำเลียง
เมื่อเทียบกับการใช้แรงงานตัก เท หรือเคลื่อนย้ายวัตถุดิบแบบเปิด ระบบ Vacuum Conveyor จึงช่วยให้กระบวนการผลิตเป็นระเบียบมากขึ้น และลดจุดที่วัตถุดิบอาจสัมผัสกับคนหรือสิ่งแวดล้อมโดยไม่จำเป็น
อย่างไรก็ตาม การเป็น “ระบบปิด” เพียงอย่างเดียวยังไม่เพียงพอ หากโครงสร้างภายในเครื่องยังมีจุดที่ล้างไม่ถึง
ดังนั้น อีกหนึ่งประเด็นสำคัญในการเลือกเครื่อง คือ ต้องพิจารณาว่าสามารถถอดล้างได้ง่ายเพียงใด
เครื่องดูดลำเลียงสุญญากาศ ที่ถอดล้างได้ทุกชิ้นส่วน ต่างอย่างไร
สำหรับโรงงานที่ให้ความสำคัญกับสุขลักษณะ ตัวเครื่องควรถูกออกแบบโดยคำนึงถึง Cleaning และ Maintenance ตั้งแต่ต้น
จุดสำคัญที่ควรพิจารณา ได้แก่
1. ถอดชิ้นส่วนที่สัมผัสวัตถุดิบออกมาล้างได้
ชิ้นส่วนที่สัมผัสกับผลิตภัณฑ์ควรสามารถเข้าถึงได้ง่าย เพื่อให้ผู้ปฏิบัติงานสามารถตรวจสอบคราบหรือวัตถุดิบตกค้างได้ด้วยสายตา
การออกแบบที่ดีช่วยลดปัญหา “ล้างด้านนอกสะอาด แต่ด้านในยังมีผงติดอยู่”
2. ลดซอกอับภายในเครื่อง
โครงสร้างที่มีมุมอับ รอยต่อซับซ้อน หรือพื้นที่ที่เข้าถึงได้ยาก อาจกลายเป็นจุดสะสมวัตถุดิบ
เครื่องจักรสำหรับโรงงานอาหารจึงควรออกแบบให้พื้นผิวสัมผัสวัตถุดิบมีความเรียบ และลดบริเวณที่อาจเกิดการสะสมโดยไม่จำเป็น
3. ล้างด้วยน้ำและทำความสะอาดชิ้นส่วนได้สะดวก
สำหรับระบบที่ออกแบบให้ชิ้นส่วนสามารถถอดออกมาทำความสะอาดได้ ผู้ปฏิบัติงานสามารถแยกชิ้นส่วนออกมาล้าง ตรวจสอบ และทำให้แห้งก่อนประกอบกลับได้
ช่วยให้โรงงานกำหนด Cleaning Procedure ได้ชัดเจนและปฏิบัติซ้ำได้ง่ายขึ้น
4. ถอดประกอบรวดเร็ว ลด Downtime
เครื่องจักรที่ออกแบบให้ Cleaning-Friendly ไม่ได้ให้ประโยชน์เฉพาะฝ่าย QA เท่านั้น แต่ยังส่งผลโดยตรงต่อฝ่ายผลิต
ยิ่งสามารถถอด ล้าง ตรวจสอบ และประกอบกลับได้รวดเร็วเท่าใด โรงงานก็สามารถกลับเข้าสู่การผลิต Batch ถัดไปได้เร็วขึ้น
เครื่องดูดลำเลียงสุญญากาศ ช่วยให้การเปลี่ยนสูตรผลิตง่ายขึ้น
โรงงานที่ผลิตสินค้าเพียงสูตรเดียวอาจไม่รู้สึกถึงผลกระทบจากขั้นตอน Cleaning มากนัก แต่สำหรับโรงงาน OEM หรือโรงงานที่มีหลาย SKU สถานการณ์จะแตกต่างออกไปอย่างชัดเจน
ตัวอย่างเช่น โรงงานอาหารเสริมอาจต้องผลิต
สูตร A → โปรตีนผง
สูตร B → ไฟเบอร์
สูตร C → สมุนไพร
สูตร D → วิตามินรวม
ทุกครั้งที่เปลี่ยนสูตร โรงงานต้องควบคุมความเสี่ยงจากวัตถุดิบ Batch ก่อนหน้า
หาก เครื่องดูดลำเลียงสุญญากาศ สามารถถอดส่วนที่สัมผัสวัตถุดิบออกมาล้างได้อย่างทั่วถึง การตรวจสอบความสะอาดก่อนเริ่มสูตรใหม่ก็ทำได้ง่ายขึ้น
ผลที่ตามมาคือ
- ลดเวลาการเปลี่ยนสินค้า
- ลด Downtime ระหว่าง Batch
- ลดภาระการทำความสะอาด
- ตรวจสอบความสะอาดได้ง่ายขึ้น
- ลดความเสี่ยง Cross-Contamination
- ช่วยให้ SOP การทำความสะอาดมีความชัดเจนมากขึ้น
ประเด็นนี้สำคัญมากขึ้นเรื่อย ๆ สำหรับโรงงานที่ต้องรองรับการผลิตหลายสูตรภายในวันเดียว
เครื่องดูดลำเลียงสุญญากาศกับ GMP และ HACCP ต้องพิจารณาอะไรบ้าง
การใช้ Vacuum Conveyor เพียงอย่างเดียวไม่ได้หมายความว่าโรงงานจะผ่านมาตรฐาน GMP หรือ HACCP โดยอัตโนมัติ เพราะมาตรฐานของโรงงานเกี่ยวข้องกับองค์ประกอบหลายส่วน ตั้งแต่สถานที่ บุคลากร วัตถุดิบ กระบวนการผลิต ไปจนถึงระบบเอกสาร
แต่ในมุมของการเลือกเครื่องจักร โรงงานควรพิจารณาว่าอุปกรณ์นั้น
- สามารถทำความสะอาดได้อย่างทั่วถึงหรือไม่
- มีจุดสะสมวัตถุดิบหรือไม่
- พื้นผิวที่สัมผัสอาหารเหมาะสมหรือไม่
- สามารถตรวจสอบสภาพภายในได้หรือไม่
- มีขั้นตอนถอดประกอบที่ชัดเจนหรือไม่
- รองรับ Cleaning Procedure ของโรงงานหรือไม่
สำหรับฝ่าย QA/QC การเลือกเครื่องจักรที่ถูกออกแบบให้ทำความสะอาดง่ายตั้งแต่ต้น ย่อมช่วยลดปัญหาในขั้นตอนควบคุมคุณภาพภายหลังได้มากกว่าการพยายามแก้ข้อจำกัดของเครื่องจักรที่ Cleaning ยากหลังติดตั้งไปแล้ว
เครื่องจักรที่ล้างง่าย คือการลดต้นทุนแฝงของโรงงาน
เมื่อพิจารณาเครื่องลำเลียงสำหรับโรงงานอาหาร ไม่ควรดูเพียงกำลังการลำเลียงหรือราคาเครื่องจักรเท่านั้น
ความสามารถในการถอดล้างและทำความสะอาด เป็นอีกหนึ่งต้นทุนที่ควรนำมาคำนวณด้วย
เพราะเครื่องที่ทำความสะอาดง่ายสามารถช่วยโรงงานลด
- เวลา Cleaning
- เวลา Changeover
- Downtime ของสายการผลิต
- ความเสี่ยงจากวัตถุดิบตกค้าง
- ความเสี่ยง Cross-Contamination
- ภาระของ Production และ QA/QC
ดังนั้น การเลือก เครื่องดูดลำเลียงสุญญากาศ ที่ออกแบบให้ถอดล้างทำความสะอาดได้ทุกชิ้นส่วน จึงไม่ใช่เพียงเรื่องของความสะอาด แต่เป็นส่วนหนึ่งของการ ลดต้นทุนแฝงจากเวลา และยกระดับมาตรฐานของกระบวนการผลิต
แต่ละโรงงานมีชนิดวัตถุดิบ ระยะทางลำเลียง ความสูง พื้นที่ติดตั้ง และกำลังการผลิตแตกต่างกัน การออกแบบ Vacuum Conveyor จึงควรเริ่มจากการวิเคราะห์หน้างานและคุณสมบัติของวัตถุดิบก่อนเลือกขนาดหรือรูปแบบเครื่อง
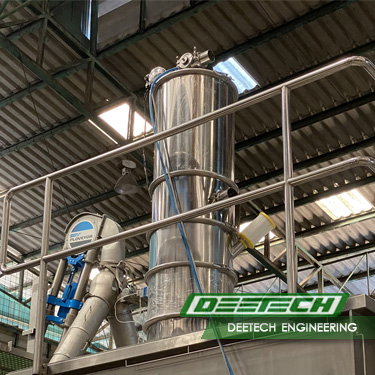
อย่าปล่อยให้ระบบลำเลียงที่ล้างยากเป็นจุดบอดของโรงงานคุณ
ปรึกษาเราเพื่อออกแบบระบบ Vacuum Conveyor ให้เหมาะกับวัตถุดิบ กำลังการผลิต และพื้นที่ของโรงงาน โทร. 081-110-8713
เจาะลึกความต่าง screw conveyor , conveyor belt , vacuum conveyor

Screw conveyor หรือระบบสกรูลำเลียง เป็นหนึ่งในระบบขนถ่ายวัสดุที่นิยมใช้ในโรงงานอุตสาหกรรม แต่ไม่ได้เหมาะกับวัตถุดิบและกระบวนการผลิตทุกประเภท บทความนี้จะเปรียบเทียบหลักการทำงาน ข้อดี ข้อจำกัด และความเหมาะสมของระบบสกรูลำเลียง ระบบสายพานลำเลียง และระบบลำเลียงสุญญากาศ เพื่อช่วยให้คุณเลือกระบบที่ตอบโจทย์โรงงานได้อย่างแม่นยำ
ตารางเปรียบเทียบ Screw Conveyor, Belt Conveyor และ Vacuum Conveyor
| เกณฑ์การพิจารณา | ระบบสกรูลำเลียง (Screw Conveyor) | ระบบสายพานลำเลียง (Belt Conveyor) | ระบบลำเลียงสุญญากาศ (Vacuum Conveyor) |
| ลักษณะการทำงาน | ใช้ใบสกรูหมุนดันวัสดุไปข้างหน้าในท่อหรือราง U-Trough | ใช้มอเตอร์ขับสายพานเพื่อลากวัสดุเคลื่อนที่ไปบนแนวราบ/แนวเอียง | ใช้แรงดันลบ (Sucking) ดึงวัสดุวิ่งผ่านท่อปิดด้วยความเร็วสูง |
| ความเหมาะสมของวัสดุ | วัสดุแห้ง, เม็ด, ผงหนา, ทนแรงบดอัดได้ดี | วัสดุชิ้นใหญ่, น้ำหนักมาก, มีความคม, หรือต้องการความชื้นคงที่ | ผงละเอียด, ฝุ่นฟุ้ง, เม็ดเล็ก, วัสดุที่ต้องการความสะอาดสูง |
| ความเสี่ยงต่อการแตกหัก | สูง (มีแรงเฉือนระหว่างใบสกรูกับผนังท่อ) | ต่ำมาก (วัสดุอยู่นิ่งบนสายพาน ไม่มีแรงเค้น) | ปานกลางถึงสูง (ขึ้นอยู่กับการควบคุมความเร็ว Velocity ในท่อ) |
| การควบคุมฝุ่นและการปนเปื้อน | ปานกลาง (ปิดฝาได้ แต่จุดรอยต่อและซีลเพลายังมีโอกาสรั่ว) | ต่ำ (ส่วนใหญ่เป็นระบบเปิด ยกเว้นจะทำ Cover ครอบพิเศษ) | ยอดเยี่ยม (100% Enclosed) (ระบบปิดสนิท ไร้ฝุ่นเล็ดลอดออกภายนอก) |
| ระยะทางและแนวทางลำเลียง | สั้นถึงปานกลาง (มักไม่เกิน 30 เมตร), แนวราบหรือชันได้ไม่เกิน 45 องศา | ยาวมาก (เป็นกิโลเมตรได้), แนวราบหรือแนวชันมุมต่ำ (15-20 องศา) | ระยะสั้นถึงปานกลาง (แนวราบ 30 เมตร, แนวตั้ง 30 เมตร), เลี้ยวโค้งได้อิสระ |
| การทำความสะอาด (CIP) | ปานกลาง (ต้องเปิดฝา ถอดล้าง หรือฉีดพ่นน้ำ) | ยาก (มีพื้นที่ผิวสัมผัสเยอะ และเสี่ยงต่อการสะสมของเชื้อโรค) | ง่ายที่สุด (ระบบมักออกแบบให้ถอดล้างไส้กรองและท่อได้เร็วด้วย Clamp) |
การเลือกใช้งานตามโจทย์โรงงาน

1. ระบบสกรูลำเลียง (Screw Conveyor)
สกรูลำเลียง เหมาะอย่างยิ่งสำหรับงาน Heavy-Duty ที่ต้องการขนย้ายวัสดุเชิงปริมาณ ตัวระบบมีความแข็งแรงสูงและสามารถทำหน้าที่เป็นหน่วยป้อนวัตถุดิบ (Metering Device) เพื่อควบคุมอัตราการไหลได้ดี แต่ข้อจำกัดสำคัญคือ ไม่ควรใช้กับวัสดุที่เหนียวจัดจนติดแกนพ่น หรือวัสดุที่ต้องการรักษาเนื้อสัมผัสเดิมเอาไว้

2. ระบบสายพานลำเลียง ( Belt Conveyor)
ข้อดีที่ไม่มีใครเทียบได้คือ ประหยัดพลังงานต่อตันสูงที่สุด และไม่ทำลายโครงสร้างของวัสดุเลย อย่างไรก็ตาม หากโรงงานของคุณต้องทำความสะอาดบ่อยๆ เพื่อเปลี่ยนสูตรผลิต (Batch Changeover) สายพานแบบดั้งเดิมนี้อาจกลายเป็นแหล่งสะสมของแบคทีเรียได้ง่าย

3. ระบบลำเลียงสุญญากาศ (Vacuum Conveyor)
หากโจทย์ของคุณคือโรงงานยา โรงงานอาหาร หรือเคมีภัณฑ์มูลค่าสูง ระบบ Vacuum Conveyor คือคำตอบ เพราะตัวเครื่องทำงานภายใต้สภาวะปิดสนิท ฝุ่นไม่สามารถกระจายออกมาภายนอกได้ (Zero Dust Emission) และเนื่องจากส่งผ่านทางท่ออ่อนหรือท่อสแตนเลสขนาดเล็ก จึงช่วยประหยัดพื้นที่การติดตั้ง (Footprint) ได้มหาศาล สามารถเดินท่ออ้อมหลบสิ่งกีดขวางขึ้นชั้นลอยได้สบาย
การเลือกที่แม่นยำเริ่มต้นจากการปรึกษาผู้เชี่ยวชาญ
ไม่มีระบบลำเลียงใดที่ดีที่สุด มีเพียง “ระบบที่ใช่ที่สุดสำหรับวัตถุดิบของคุณ” เท่านั้น การเลือกใช้ระบบที่ผิดสเปกเพียงเล็กน้อยอาจส่งผลให้คุณต้องสูญเสียเม็ดเงินไปกับ Operational Cost และ Downtime ตลอดอายุการใช้งานของโรงงาน
หากคุณกำลังประสบปัญหาวัสดุตกค้างในไลน์ ผลิตได้ไม่ทันเป้า หรือกำลังวางแผนปรับปรุง (Modify) ระบบลำเลียงใหม่ภายในโรงงาน การได้ร่วมมือกับทีมวิศวกรที่มีความเชี่ยวชาญด้านการทดสอบคุณสมบัติวัสดุ (Material Testing) จะช่วยลดความเสี่ยงในการลงทุนได้อย่างตรงจุด การวิเคราะห์เชิงลึกตั้งแต่พฤติกรรมการไหล (Flowability) ไปจนถึงการจำลองแรงดัน จะช่วยการันตีได้ว่าเครื่องจักรที่คุณเลือกไปติดตั้ง จะทำงานได้เต็มประสิทธิภาพตั้งแต่วันแรกที่กดปุ่ม Start สนใจปรึกษาผู้เชี่ยวชาญโทร. 092-439-0099
5 เหตุผลที่โรงงานอาหารเสริมเลือก Vacuum Conveyor แทนคนเทมือ
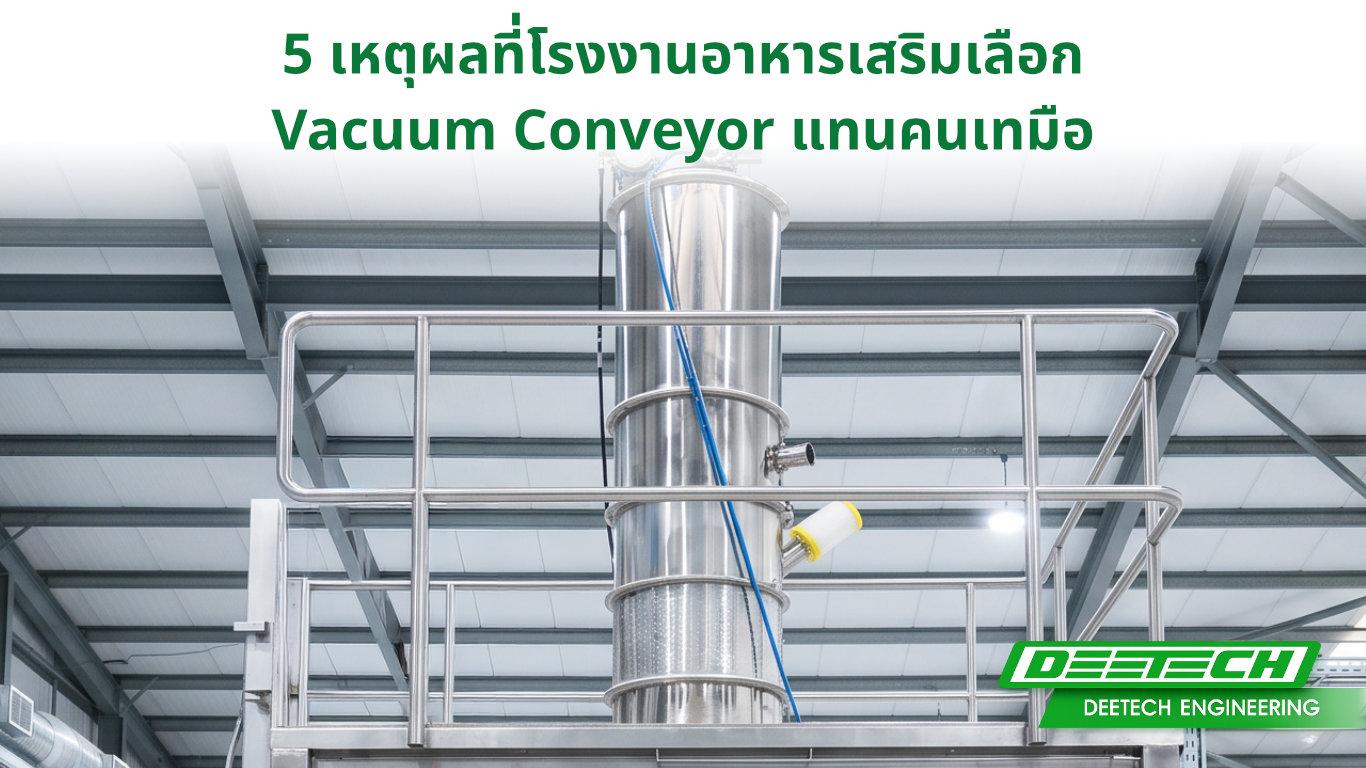
ในอุตสาหกรรมผลิตอาหารเสริมและยาสมุนไพร Vacuum Conveyor หรือระบบลำเลียงสุญญากาศ คือเทคโนโลยีสำคัญที่ช่วยควบคุมความสะอาด ลดการสูญเสียวัตถุดิบ และเพิ่มประสิทธิภาพในกระบวนการผลิต หลายโรงงานยังคงคุ้นเคยกับการใช้แรงงานคนในการยกถังวัตถุดิบขึ้นไปเทใส่เครื่องผสม (Blender) หรือเครื่องตอกเม็ด ยอมรับไหมครับว่า ยิ่งยอดสั่งซื้อ (Order) เพิ่มขึ้น ปัญหาหน้างานกลับยิ่งพันกันนัวเนีย ทั้งเรื่องฝุ่นฟุ้งกระจาย วัตถุดิบสูญหายระหว่างทาง และความเสี่ยงเรื่องสิ่งปนเปื้อน
หากโรงงานของคุณกำลังเติบโต แต่ยังติดหล่มอยู่กับวิธีตักและเทด้วยมือแบบเดิมๆ นี่คือสัญญาณเตือนว่าคุณกำลังแบกรับต้นทุนแฝง (Hidden Costs) ที่อาจทำให้คุณเสียเปรียบทางการแข่งขันในตลาดยุคดิจิทัลที่เน้นความไวและมาตรฐานระดับสูง
เมื่องานตักเทด้วยมือ กำลังกลายเป็น "คอขวด" ที่ฉุดรั้งกำไรของโรงงาน
ลองจินตนาการถึงไลน์การผลิตที่พนักงานต้องยกถังผงสมุนไพรหนัก 25 กิโลกรัม ขึ้นไปเทที่ความสูง 2 เมตร วันละหลายสิบรอบ สิ่งที่เกิดขึ้นตามมาอย่างเลี่ยงไม่ได้คือ ฝุ่นผงฟุ้งกระจายไปทั่วห้องผลิต ฝุ่นเหล่านี้ไม่ใช่แค่เรื่องความสกปรก แต่มันคือ “เนื้อเงิน” ของวัตถุดิบเกรดพรีเมียมที่ลอยทิ้งไปในอากาศเฉยๆ
ยิ่งไปกว่านั้น ผงสมุนไพรหรือสารสกัดบางชนิดมีความไวต่อความชื้นสูง การเทผ่าน ระบบเปิด (Open System) ทำให้วัตถุดิบสัมผัสกับอากาศและความชื้นในห้องโดยตรง ส่งผลให้ผงจับตัวเป็นก้อน ประสิทธิภาพของตัวยาหรือสารอาหารลดลง และที่ร้ายแรงที่สุดคือความเสี่ยงในการเกิด การปนเปื้อนข้าม (Cross-contamination) จากสิ่งแปลกปลอมในอากาศ หรือแม้แต่เหงื่อและสิ่งสกปรกจากตัวพนักงานเอง
สถิติที่น่ากังวล: โรงงานที่ใช้ระบบตักเทด้วยมือ มีอัตราการสูญเสียวัตถุดิบ (Product Loss) จากการฟุ้งกระจายและการหกเลอะเทอะเฉลี่ยสูงถึง 3-5% ยิ่งวัตถุดิบของคุณเป็นสารสกัดราคาแพง ตัวเลขนี้จะกลายเป็นต้นทุนมหาศาลที่คุณต้องจ่ายทิ้งในทุกๆ เดือน
5 เหตุผลที่โรงงานอาหารเสริมชั้นนำ เปลี่ยนมาใช้ Vacuum Conveyor
เพื่อแก้ปัญหาเหล่านี้ โรงงานผลิตอาหารเสริมและยาสมุนไพรมาตรฐาน GMP และ PIC/S ยุคใหม่ จึงเริ่มทรานส์ฟอร์มกระบวนการผลิตด้วยการเปลี่ยนมาใช้ ระบบลำเลียงสุญญากาศ (Vacuum Conveyor) และนี่คือ 5 เหตุผลสำคัญที่ว่าทำไมเทคโนโลยีนี้จึงกลายเป็นมาตรฐานใหม่ที่คุณไม่ควรมองข้าม
1. เปลี่ยนจากระบบเปิดเป็น ระบบลำเลียงแบบปิด ช่วยลดการสัมผัสระหว่างวัตถุดิบกับสภาพแวดล้อมภายนอก หยุดปัญหาฝุ่นฟุ้งกระจาย
ระบบลำเลียงสุญญากาศ ทำงานด้วยการใช้แรงดันลบ (Suction) ในการดูดวัตถุดิบจากถังบรรจุผ่านท่อสแตนเลสปิดสนิทตรงเข้าสู่เครื่องจักรปลายทาง ทำให้ผงแป้ง ผงสมุนไพร หรือสารสกัดต่างๆ ไม่มีโอกาสได้สัมผัสกับอากาศภายนอกเลย ช่วยลดการฟุ้งกระจายของฝุ่นในพื้นที่ผลิต และช่วยให้สภาพแวดล้อมการทำงานสะอาดขึ้น ส่งผลให้สภาพแวดล้อมในการทำงานสะอาด ปลอดภัยต่อสุขอนามัยของพนักงาน และลดภาระในการทำความสะอาดห้องไลน์ผลิตได้อย่างมหาศาล
2. รักษาคุณภาพและสัดส่วนของผงสูตรเฉพาะ ไม่ให้สูญเสียระหว่างทาง
ในอุตสาหกรรมอาหารเสริม การมิกซ์สูตรผง (Formulation) มีความละเอียดอ่อนมาก การเทด้วยมือมักทำให้เกิดปัญหาการแยกชั้นของผง (Segregation) เนื่องจากผงที่มีน้ำหนักต่างกันจะตกถึงพื้นไม่พร้อมกัน แต่การใช้ ระบบลำเลียงแป้ง ผง ผงสมุนไพร ถั่ว ด้วยระบบสุญญากาศ จะช่วยรักษาความเร็วและควบคุมการเคลื่อนที่ของมวลวัตถุดิบให้สม่ำเสมอ ผงจึงไม่แยกชั้น สารอาหารคงอยู่ครบถ้วนทุกเม็ด ทุกซองที่ส่งถึงมือผู้บริโภค
3. ลดการพึ่งพาแรงงานคน และตัดปัญหาความผิดพลาดจากมนุษย์ (Human Error)
การใช้แรงงานคนยกเทวัตถุดิบ นอกจากจะเสี่ยงต่ออาการบาดเจ็บของพนักงาน (Ergonomic Hazards) ซึ่งนำไปสู่การลาหยุดงานบ่อยครั้งแล้ว ความเหนื่อยล้ายังทำให้ความแม่นยำในการทำงานลดลง การเปลี่ยนมาใช้ระบบอัตโนมัติช่วยให้คุณสามารถควบคุมเวลาในกระบวนการเติมวัตถุดิบได้อย่างแม่นยำ (Repeatable Process) โรงงานสามารถรันงานได้ต่อเนื่อง 24 ชั่วโมง โดยไม่ต้องกังวลเรื่องปัญหาแรงงานขาดแคลน
4. Vacuum Conveyor เพิ่มกำลังการผลิต (Throughput) ได้อย่างก้าวกระโดด
ความเร็วในการใช้แรงงานคนตักเทมีขีดจำกัด แต่ จุดเด่นระบบลำเลียงสุญญากาศ คือความสามารถในการเคลื่อนย้ายวัตถุดิบปริมาณมากในเวลาอันสั้น (High Flow Rate) ช่วยลดเวลาในการรีโหลดวัตถุดิบลงได้มากกว่า 50% ทำให้เครื่องจักรหลักอย่างเครื่องผสมหรือเครื่องบรรจุทำงานได้เต็มประสิทธิภาพ ไม่มีช่วงเวลาที่เครื่องต้องหยุดรอวัตถุดิบ (Idle Time)
5. ยกระดับภาพลักษณ์โรงงาน สู่มาตรฐานสากลเพื่อรองรับงาน OEM
ปัจจุบันผู้จ้างผลิต (Brand Owner) มีความเข้มงวดในการเลือกโรงงานสูงมาก โรงงานที่ยังใช้คนเทมือมักจะตกสำรวจตั้งแต่ขั้นตอนการเข้าตรวจโรงงาน (Site Audit) การปรับมาใช้ระบบปิดอัตโนมัติไม่เพียงแต่ช่วยให้คุณผ่านเกณฑ์มาตรฐานความปลอดภัยทางอาหารได้ง่ายขึ้น แต่ยังเป็นจุดขายสำคัญที่พิสูจน์ให้ลูกค้าเห็นว่า โรงงานของคุณมีเทคโนโลยีที่ทันสมัยและใส่ใจในคุณภาพสินค้าอย่างแท้จริง
การประยุกต์ใช้งานในอุตสาหกรรมที่หลากหลาย
ระบบลำเลียงสุญญากาศ ไม่ได้จำกัดอยู่แค่ในวงการอาหารเสริมเท่านั้น แต่ยังเป็นโซลูชันยอดนิยมในอีกหลายเซกเมนต์ที่มีโจทย์เรื่องการจัดการผงแป้งและเม็ดธัญพืช เช่น
- โรงงานผลิตอาหารเสริมและยาสมุนไพร: ลำเลียงผงสารสกัด, ผงคอลลาเจน, วิตามิน ก่อนเข้าเครื่องตอกเม็ดหรือบรรจุแคปซูล
- โรงงานผลิตเครื่องดื่มแบบชง: ลำเลียงผงกาแฟ, ผงชา, ครีมเทียม, และน้ำตาล
- โรงงานผลิตเบเกอรี่และขนมปัง: ดูดลำเลียงแป้งสาลี, น้ำตาลไอซิ่ง เข้าสู่เครื่องนวดแป้ง
- โรงงานผลิตเครื่องปรุงรสและเครื่องเทศ: จัดการกับผงชูรส, เกลือ, พริกป่น ที่มีฤทธิ์กัดกร่อนหรือฉุน
- โรงงานแปรรูปถั่วและธัญพืช: ลำเลียงวัตถุดิบที่เป็นเมล็ดแห้ง เมล็ดถั่ว โดยไม่ทำให้ผิวสัมผัสภายนอกแตกหักเสียหาย
มองหาโซลูชัน Vacuum Conveyor ที่ตอบโจทย์โรงงานคุณอย่างแท้จริง
การเลือกระบบลำเลียงสุญญากาศมาใช้งานในโรงงานอาหารเสริม สิ่งสำคัญที่สุดที่ต้องพิจารณาไม่ใช่แค่เรื่อง “แรงดูด” หรือ “ราคา” แต่คือ “การออกแบบด้านวิศวกรรมให้สอดคล้องกับพฤติกรรมของผง (Powder Characterization)” และ “ความง่ายในการซ่อมบำรุง” เพราะผงสมุนไพรแต่ละชนิดมีความหนาแน่น (Bulk Density) ความชื้น และความลื่นไหล (Flowability) ที่แตกต่างกันอย่างสิ้นเชิง
หากคุณต้องการยกระดับไลน์การผลิตให้เป็นระบบปิดที่ได้มาตรฐานสากล การเลือกใช้ระบบลำเลียงที่ถูกออกแบบมาเพื่ออุตสาหกรรมอาหารและยาโดยเฉพาะคือคำตอบ โดยตัวเครื่องผ่านการออกแบบตามหลัก Sanitary Design สามารถถอดล้างทำความสะอาดได้ทุกชิ้นส่วน (Tool-less Demounting) ช่วยให้ทีมซ่อมบำรุงสามารถถอดสลับชิ้นส่วนมาล้างและอบแห้งได้อย่างรวดเร็ว มั่นใจได้ว่าไม่มีเศษผงตกค้างสะสมจนเกิดการเน่าเสีย หรือเกิดการปนเปื้อนข้าม (Cross-contamination) เมื่อต้องเปลี่ยนไปผลิตสินค้ารายการอื่น (Product Changeover)
การลงทุนในเทคโนโลยีที่ถูกต้องในวันที่ตลาดยังเปิดกว้าง คือโอกาสที่จะช่วยให้โรงงานของคุณลดต้นทุนแฝง เพิ่มกำไรสุทธิ และก้าวขึ้นมาเป็นผู้นำในอุตสาหกรรมได้อย่างมั่นคง
หากคุณต้องการปรับเปลี่ยนกระบวนการลำเลียงวัตถุดิบในโรงงานให้มีประสิทธิภาพ มีมาตรฐาน และลดการพึ่งพาแรงงานคน ทีมวิศวกรผู้เชี่ยวชาญของเรายินดีให้คำปรึกษา ออกแบบระบบ และประเมินหน้างานได้ เพื่อช่วยเลือกขนาดและกำลังการผลิตของ Vacuum Conveying System ที่เหมาะสมที่สุดสำหรับโรงงานของคุณ โทรปรึกษาได้ที่ 092-439-0099