Vacuum Conveyor ลำเลียงไม่ขึ้น? เช็ก 9 จุดก่อนแก้เครื่อง

Engineer ตรวจหาสาเหตุ Vacuum Conveyor ลำเลียงไม่ขึ้น ในไลน์ผลิต

Vacuum Conveyor ลำเลียงไม่ขึ้น ทั้งที่เครื่องยังทำงาน ปั๊มยังสร้างสุญญากาศ และไม่มี Alarm เป็นปัญหาที่ฝ่าย Production และ Maintenance มักหาสาเหตุได้ยาก เพราะ Capacity ของระบบไม่ได้ขึ้นอยู่กับ Vacuum Pump เพียงอย่างเดียว

การเปลี่ยนวัตถุดิบ ความชื้นของผง จุดดูด ความยาวท่อ ข้องอ การรั่ว Receiver และ Filter ล้วนเปลี่ยนสมดุลของระบบได้ หากรีบเพิ่มแรงดูดหรือเปลี่ยนอุปกรณ์โดยยังไม่ทราบต้นเหตุ อาจเสียเวลาและค่าใช้จ่ายโดยไม่ทำให้ Capacity กลับมาเท่าเดิม

คำตอบสรุป: หาก Vacuum Conveyor ลำเลียงได้ต่ำกว่าปกติ ควรตรวจจากต้นทางไปปลายทางตามลำดับ ได้แก่ คุณสมบัติและการป้อนวัตถุดิบ → จุดดูด → ท่อลำเลียงและการรั่ว → Vacuum Pressure/Airflow → Receiver/Discharge Valve → Filter เพราะ Capacity เป็นผลจากทั้งคุณสมบัติของผงและ Pressure Drop ของระบบ ไม่ใช่ค่าของ Vacuum Pump เพียงตัวเดียว

Vacuum Conveyor ลำเลียงไม่ขึ้น เกิดจากอะไรได้บ้าง?

ระบบลำเลียงสุญญากาศ (Vacuum Conveyor) ใช้การไหลของอากาศสร้างแรงพาวัตถุดิบผ่านท่อเข้าสู่ Receiver ดังนั้น Capacity จริงจึงเกิดจากการทำงานร่วมกันของ วัตถุดิบ อากาศ เส้นทางท่อ และอุปกรณ์แยกอากาศออกจากผง

งานด้าน Pneumatic Conveying ระบุว่า Pressure Drop และสมรรถนะของระบบสัมพันธ์กับคุณสมบัติวัตถุดิบ การไหลของก๊าซ ปริมาณของแข็ง ขนาดท่อ และรูปทรงของทางลำเลียง โดยเฉพาะข้องอ

ดังนั้น วิธี Troubleshooting ที่มีประสิทธิภาพคือ อย่าเริ่มจากการเพิ่มแรงดูดทันที แต่แบ่งระบบออกเป็น 3 Zone แล้วไล่ตรวจทีละส่วน

  1. Material Zone — ผงและการป้อนวัตถุดิบ
  2. Conveying Zone — จุดดูด ท่อ ข้องอ การรั่ว และ Vacuum
  3. Receiver Zone — Receiver, Discharge Valve และ Filter

Vacuum Conveyor ลำเลียงไม่ขึ้น จุดที่ 1–3 ตรวจวัตถุดิบและจุดดูดก่อน

1. คุณสมบัติผง: ความชื้น การจับตัว Bulk Density และ Flowability

เริ่มจากตรวจคุณสมบัติของวัตถุดิบก่อน เพราะแม้ Vacuum Conveyor จะใช้เครื่องและ Setting เดิม แต่หากลักษณะของผงเปลี่ยน Capacity ที่ได้จริงก็อาจเปลี่ยนตาม

ตัวแปรสำคัญที่ควรตรวจ ได้แก่

  • Moisture หรือความชื้น
  • Particle Size และการกระจายขนาดอนุภาค
  • Bulk Density
  • การจับตัวเป็นก้อนหรือ Caking
  • ความสามารถในการไหล หรือ Flowability

โดยเฉพาะผงที่มีความชื้นสูงขึ้น อาจเกิด Cohesion ระหว่างอนุภาคมากขึ้น ทำให้วัตถุดิบไหลเข้าสู่จุดดูดได้ยาก เกิด Bridging หรือป้อนเข้าสู่ระบบไม่สม่ำเสมอ

ดังนั้น หาก Vacuum Conveyor ลำเลียงไม่ขึ้นหลังจากเปลี่ยน Lot หรือ Supplier ของวัตถุดิบ อย่าเพิ่งสรุปว่าเครื่องมีปัญหา ควรเปรียบเทียบคุณสมบัติของผงกับช่วงที่ระบบทำงานปกติก่อน

2. อัตราป้อนวัตถุดิบเข้าสู่จุดดูดสม่ำเสมอหรือไม่?

Vacuum Source อาจทำงานปกติ แต่หากวัตถุดิบเข้าสู่ Pickup Point ไม่เพียงพอ Capacity ของระบบก็ลดลงได้

ควรตรวจว่า

  • ผงเกิด Bridging ภายใน Hopper หรือไม่
  • มีวัตถุดิบจับตัวเป็นก้อนบริเวณทางออกหรือไม่
  • ระดับวัตถุดิบที่จุดดูดสม่ำเสมอหรือไม่
  • Feeder หรือเครื่องจักรก่อนหน้าป้อนวัตถุดิบต่อเนื่องหรือไม่

ตัวอย่างเช่น หากระบบสามารถดูดผงได้ดีเป็นช่วง ๆ แต่มีช่วงที่ท่อดูดเพียงอากาศ อาจต้องตรวจ Material Feed ก่อนสงสัย Vacuum Pump

ประเด็นสำคัญคือ Capacity ของ Vacuum Conveyor ไม่สามารถสูงกว่าปริมาณวัตถุดิบที่สามารถเข้าสู่จุดดูดได้อย่างต่อเนื่อง

3. จุดดูดและ Suction Lance มีปัญหาหรือไม่?

หัวดูดหรือ Suction Lance เป็นอีกจุดหนึ่งที่มักถูกมองข้าม

ระบบต้องได้รับทั้งวัตถุดิบและ Conveying Air ในสภาวะที่เหมาะสม หากหัวดูดถูกฝังลึกในผงมากเกินไป ช่องอากาศถูกปิด หรือมีวัตถุดิบจับตัวอุดตันบริเวณหัวดูด การลำเลียงอาจลดลงอย่างมาก

ควรตรวจว่า

  • ช่องรับอากาศของ Suction Lance ถูกปิดหรือไม่
  • หัวดูดมีวัตถุดิบอุดตันหรือไม่
  • ตำแหน่งหัวดูดเปลี่ยนจากเดิมหรือไม่
  • วัตถุดิบสามารถไหลเข้าหาหัวดูดได้ต่อเนื่องหรือไม่

จึงไม่ควรแก้ปัญหาด้วยการเพิ่ม Vacuum อย่างเดียว เพราะหาก Material-to-Air Condition ที่ Pickup Point ไม่เหมาะสม การเพิ่มแรงดูดอาจไม่ได้แก้ต้นเหตุ

Vacuum Conveyor ลำเลียงไม่ขึ้น จุดที่ 4–7 ตรวจท่อและระบบ Vacuum

4. ขนาดและความยาวท่อลำเลียงเปลี่ยนไปหรือไม่?

เมื่อ Vacuum Conveyor ลำเลียงไม่ขึ้นหรือ Capacity ลดลงหลังจากมีการปรับ Layout ควรตรวจ Pipe Diameter และ Total Conveying Distance เป็นอันดับต้น ๆ

หากต่อท่อยาวขึ้น ย้าย Receiver ออกไปไกลขึ้น หรือเปลี่ยนขนาดท่อ Pressure Drop ของระบบจะเปลี่ยนตาม

ขนาดท่อยังสัมพันธ์กับ Air Velocity ภายในระบบด้วย หากขนาดท่อและ Airflow ไม่สัมพันธ์กัน ความเร็วอากาศอาจไม่เหมาะกับการพาวัตถุดิบผ่านระบบ

ดังนั้น การเพิ่มหรือลดขนาดท่อไม่ควรทำจากการคาดเดาเพียงอย่างเดียว แต่ควรประเมินร่วมกับ Airflow, Vacuum Source, Material Loading และคุณสมบัติของผง

5. จำนวนข้องอและแนวท่อขึ้นสูงเพิ่มขึ้นหรือไม่?

ท่อความยาวเท่ากันไม่ได้หมายความว่าจะมีภาระต่อระบบเท่ากัน

Bend หรือ Elbow ทำให้เกิด Pressure Loss เพิ่มเติม เนื่องจากอากาศและอนุภาคต้องเปลี่ยนทิศทาง รวมถึงเกิดการชนกับผนังท่อและการเร่งตัวของอนุภาคหลังผ่านข้องอ

จึงควรตรวจว่า Layout ปัจจุบันมี

  • จำนวน Bend เพิ่มขึ้นหรือไม่
  • มี Bend หลายจุดอยู่ใกล้กันหรือไม่
  • Vertical Lift สูงกว่าเดิมหรือไม่
  • มีการเปลี่ยนเส้นทางท่อหลังติดตั้งครั้งแรกหรือไม่

กรณีที่ Vacuum Conveyor เคยได้ Capacity ตามต้องการ แต่ Capacity ลดลงหลังย้ายตำแหน่งเครื่อง Layout ที่เปลี่ยนไปควรเป็นหนึ่งในสิ่งแรกที่นำมาเปรียบเทียบ

6. ท่อ ซีล และข้อต่อมี Vacuum Leak หรือไม่?

Vacuum Leak สามารถทำให้ระบบยังดูเหมือน “มีแรงดูด” แต่สภาวะที่ Pickup Point ไม่เหมือนเดิม

ควรตรวจบริเวณ

  • Clamp
  • Gasket
  • Flexible Hose
  • ฝาปิด Receiver
  • Sight Glass
  • Connection ต่าง ๆ
  • Discharge Valve และ Seal

โดยเฉพาะ Flexible Hose, Gasket หรือข้อต่อที่มีการถอดล้างบ่อย เพราะอาจประกอบกลับไม่สนิทหรือเสื่อมสภาพจากการใช้งาน

การรั่วในระบบสุญญากาศทำให้อากาศภายนอกเข้าสู่ระบบในตำแหน่งที่ไม่ต้องการ ส่งผลให้สภาวะ Vacuum/Airflow ที่ Pickup Point แตกต่างจากเดิม

ดังนั้น ก่อนสงสัย Vacuum Pump หรือเพิ่มขนาด Pump ควรตรวจ Leak ของระบบก่อน

7. Vacuum Pressure และ Airflow เพียงพอจริงหรือไม่?

การอ่านว่า “มี Vacuum” ยังไม่เพียงพอ

ควรดูว่าแรงดันระหว่าง ช่วงที่ไม่ได้ลำเลียง และ ช่วงที่กำลังลำเลียงวัตถุดิบจริง แตกต่างกันอย่างไร รวมถึงตรวจ Airflow หากระบบมีจุดวัด

หาก Pressure Drop ของท่อ ข้องอ หรือ Filter สูงขึ้น Vacuum Source อาจยังทำงานปกติ แต่พลังงานที่เหลือสำหรับการลำเลียงวัตถุดิบลดลง

Vacuum Conveyor ลำเลียงไม่ขึ้น จุดที่ 8–9 ตรวจ Receiver และ Filter

8. ตรวจ Receiver และ Discharge Valve

Vacuum Conveyor แบบทำงานเป็นรอบต้องมีจังหวะ Suction → Filling → Discharge → Restart ที่ต่อเนื่อง

หาก Discharge Valve เปิดไม่สุด ปิดไม่สนิท หรือมีวัตถุดิบติดบริเวณ Seal อาจทำให้เกิดทั้งการคายวัตถุดิบไม่หมดและ Vacuum Leakage ในรอบถัดไป

ควรตรวจ:

  • Valve เปิด–ปิดครบ Stroke หรือไม่
  • Material ค้างบริเวณ Valve หรือไม่
  • Sensor ตรวจระดับทำงานถูกต้องหรือไม่
  • Cycle Time เปลี่ยนจากเดิมหรือไม่
  • Receiver Discharge หมดก่อนเริ่มรอบใหม่หรือไม่

Engineering Interpretation: บางกรณีอัตราการดูดระหว่าง Suction ยังดี แต่ kg/hr ทั้งระบบลดลงเพราะเวลาสูญเสียอยู่ในช่วง Discharge ไม่ใช่ช่วง Conveying

9. Vacuum Conveyor ลำเลียงไม่ขึ้น เพราะ Filter อุดตันหรือระบบทำความสะอาด Filter ไม่ทำงาน

Filter เป็นหนึ่งในจุดที่ควรตรวจเป็นอันดับต้น ๆ หากเครื่อง เริ่มต้นลำเลียงดี แต่ Capacity ค่อย ๆ ลดลงหลังทำงานไประยะหนึ่ง

เมื่อฝุ่นสะสมบน Filter จะเกิด Dust Cake และความต้านทานต่อการไหลเพิ่มขึ้น งานวิจัยด้าน Particulate Filtration แสดงว่าการสะสมและการอุดตันของอนุภาคทำให้ Pressure Drop ผ่าน Filter สูงขึ้น

ตรวจว่า:

  • Filter มีผงเกาะมากผิดปกติหรือไม่
  • Pulse Cleaning ทำงานหรือไม่
  • แรงดันลมสำหรับ Cleaning เพียงพอหรือไม่
  • Filter ชื้นหรือจับตัวเป็น Cake หรือไม่
  • หลัง Cleaning ค่าแรงดูดกลับมาใกล้สภาวะเดิมหรือไม่

หาก Cleaning แล้ว Capacity ฟื้นกลับมา ก่อนจะลดลงอีกครั้ง ควรตรวจระบบ Filter Cleaning และคุณสมบัติของผงอย่างละเอียด
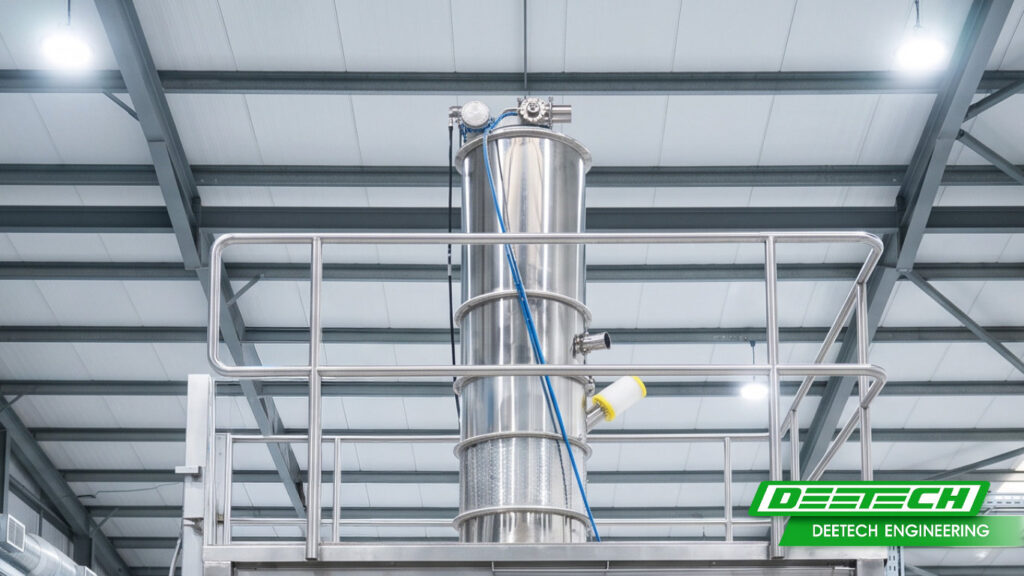
ระบบลำเลียงสุญญากาศ

Troubleshooting Checklist เมื่อ Vacuum Conveyor ลำเลียงไม่ขึ้น อาการ → ตรวจอะไร → ทำอะไรเบื้องต้น

อาการจุดที่ควรตรวจแนวทางเบื้องต้น
ดูดไม่ขึ้นตั้งแต่เริ่มPickup, Suction Lance, Leakตรวจการอุดตัน ตำแหน่งหัวดูดและข้อต่อ
ดูดได้แต่ปริมาณน้อยMaterial, Feed, Vacuum/Airflowเปรียบเทียบวัตถุดิบและ Setting กับช่วงที่เครื่องทำงานปกติ
เริ่มดีแล้วค่อย ๆ ช้าลงFilterตรวจ Dust Cake และ Filter Cleaning
Capacity ลดหลังย้ายเครื่องPipe Length, Bend, Vertical Liftตรวจ Layout และประเมิน Pressure Drop ใหม่
เปลี่ยนวัตถุดิบแล้ว Capacity ลดMoisture, Bulk Density, Flowabilityทดสอบวัตถุดิบใหม่ภายใต้ Layout จริง
Vacuum ขึ้นแต่ไม่มีผงPickup Point / Material Feedตรวจ Bridging และทางเข้าของ Conveying Air
ดูดดีแต่ kg/hr ต่ำReceiver / Discharge Cycleตรวจ Cycle Time, Valve และเวลาคายวัตถุดิบ
Capacity แกว่งเป็นช่วง ๆLeak, Feed, Filterตรวจ Trend ของ Vacuum เทียบกับแต่ละ Cycle

เมื่อไรควรทดสอบ Capacity ใหม่?

ควรทดสอบระบบใหม่เมื่อเกิดอย่างน้อยหนึ่งเงื่อนไขต่อไปนี้

  • เปลี่ยนชนิดหรือ Supplier ของวัตถุดิบ
  • Bulk Density หรือ Moisture เปลี่ยนมาก
  • เพิ่มความยาวท่อหรือจำนวนข้องอ
  • ย้ายตำแหน่งเครื่องหรือเพิ่ม Vertical Lift
  • เปลี่ยน Filter หรือ Vacuum Source
  • Capacity ลดลงต่อเนื่องแม้ตรวจ Maintenance พื้นฐานแล้ว

ควรวัด น้ำหนักที่ลำเลียงได้จริงต่อช่วงเวลาที่กำหนด ภายใต้สภาพการผลิตใกล้เคียงหน้างาน และบันทึกวัตถุดิบ Layout, Vacuum Condition และ Cycle Time ประกอบ

ค่าจริงควรยืนยันด้วยการทดลองวัตถุดิบภายใต้เงื่อนไขการผลิตที่ใกล้เคียงกับหน้างาน เพราะค่า Capacity ของระบบ Pneumatic Conveying ไม่สามารถใช้ตัวเลขเดียวแทนวัตถุดิบและ Layout ทุกแบบได้

ก่อนเปลี่ยน Pump หรือเพิ่มขนาดเครื่อง ตรวจ 8 ข้อนี้ก่อน

  • Particle Size และลักษณะวัตถุดิบ
  • Bulk Density
  • Moisture และ Flowability
  • Required Capacity จริง
  • Horizontal Conveying Distance
  • Vertical Lift และจำนวน Bend
  • Vacuum/Airflow ขณะลำเลียงจริง
  • สภาพ Filter และ Cleaning Cycle

การเก็บข้อมูลเหล่านี้ช่วยให้ฝ่าย Engineer แยกได้ว่าปัญหาเกิดจาก Material, Process หรือ Equipment และลดความเสี่ยงจากการเปลี่ยนอุปกรณ์โดยไม่จำเป็น

ระบบ Vacuum Conveyor สามารถใช้กับวัตถุดิบหลายประเภท เช่น แป้ง ผง ผงสมุนไพร และเมล็ดหรือถั่ว ทั้งนี้สมรรถนะจริงต้องประเมินร่วมกับคุณสมบัติวัตถุดิบและ Layout ของแต่ละโรงงาน สำหรับงานที่ต้องทำความสะอาดเป็นประจำ การออกแบบที่สามารถถอดชิ้นส่วนสัมผัสผลิตภัณฑ์ออกมาทำความสะอาดได้ยังช่วยให้การดูแลระบบสะดวกขึ้น

หาก Vacuum Conveyor ในไลน์ผลิตของคุณลำเลียงได้ต่ำกว่าที่ต้องการ และยังไม่แน่ใจว่าสาเหตุอยู่ที่วัตถุดิบ ระบบท่อ Vacuum หรือ Filter สามารถโทรปรึกษาเรื่องการประเมินระบบได้ที่ 081-110-8713

FAQ

มี Vacuum ไม่ได้หมายความว่ามี Conveying Condition ที่เหมาะสมเสมอไป ควรตรวจว่า Pickup Point มีวัตถุดิบเข้าสม่ำเสมอหรือไม่ ทางเข้าของ Conveying Air ถูกปิดหรือไม่ มี Leak ตามท่อหรือไม่ และ Filter มี Pressure Drop สูงเกินไปหรือไม่

เพราะ Particle Size, Bulk Density, Moisture และ Flowability มีผลต่อพฤติกรรมของผง วัตถุดิบใหม่จึงอาจต้องใช้สภาวะการลำเลียงต่างจากเดิม แม้ใช้เครื่องและ Layout เดียวกัน

ไม่เสมอไป หากสาเหตุอยู่ที่ Feed ไม่สม่ำเสมอ Pickup อุดตัน Filter ตัน หรือ Discharge Cycle ช้า การเพิ่ม Vacuum อาจไม่ได้แก้ต้นเหตุ ควรหาจุดที่เกิด Pressure Loss หรือ Bottleneck ก่อนปรับระบบ

มีผล เพราะอนุภาคต้องเปลี่ยนทิศทางและเร่งตัวใหม่หลังผ่าน Bend ทำให้เกิด Pressure Loss เพิ่มเติม งานวิจัย Pneumatic Conveying แสดงว่ารูปทรงและตำแหน่งของ Bend มีผลต่อ Pressure Drop ของระบบ

ควร โดยเฉพาะวัตถุดิบ Fine Powder, Cohesive Powder หรือวัตถุดิบที่มีความชื้นและ Bulk Density แตกต่างจากตัวอย่างมาตรฐาน การทดลองจะช่วยยืนยัน Capacity และพฤติกรรมการไหลภายใต้เงื่อนไขที่ใกล้เคียงกับโรงงานจริง

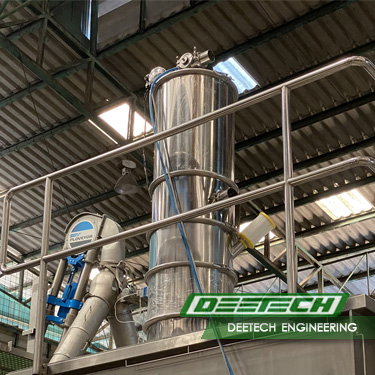
เครื่องดูดลำเลียงสุญญากาศ มาตรฐานโรงงานอาหาร ถอดล้างได้ทุกชิ้น

เครื่องดูดลำเลียงสุญญากาศ

ในโรงงานอาหาร ยา และอาหารเสริม ปัญหาที่ต้องควบคุมอย่างจริงจังไม่ได้มีเพียงประสิทธิภาพของสายการผลิต แต่ยังรวมถึง “ความสะอาด” และความเสี่ยงจากการปนเปื้อน โดยเฉพาะวัตถุดิบประเภทแป้ง ผงสมุนไพร ผงอาหาร หรือวัตถุดิบแห้งที่อาจตกค้างอยู่ภายในระบบลำเลียง การเลือกใช้ เครื่องดูดลำเลียงสุญญากาศ หรือ Vacuum Conveyor ที่ออกแบบให้ถอดประกอบและทำความสะอาดได้ง่าย จึงเป็นหนึ่งในปัจจัยที่ช่วยลดจุดเสี่ยงด้านสุขลักษณะ พร้อมลดเวลาที่ต้องหยุดสายการผลิตเพื่อทำความสะอาดเครื่องจักร

เครื่องดูดลำเลียงสุญญากาศ กับปัญหา “จุดอับ” ที่โรงงานไม่ควรมองข้าม

ในการผลิตอาหารหรือผลิตภัณฑ์ที่มีวัตถุดิบเป็นผง แม้พื้นที่ผลิตภายนอกจะดูสะอาด แต่ภายในท่อ ข้อต่อ วาล์ว หรือชิ้นส่วนของระบบลำเลียงอาจยังมีผงวัตถุดิบตกค้างอยู่ได้

โดยเฉพาะระบบลำเลียงที่มีโครงสร้างซับซ้อนหรือมีจุดที่ผู้ปฏิบัติงานเข้าถึงได้ยาก ปัญหาที่ตามมาอาจประกอบด้วย

  • ผงวัตถุดิบตกค้างตามข้อต่อและซอกภายในเครื่อง
  • ใช้เวลานานในการถอดเครื่องเพื่อทำความสะอาด
  • ตรวจสอบความสะอาดภายในระบบได้ยาก
  • เพิ่มความเสี่ยงในการเกิด Cross-Contamination
  • ต้องหยุดสายการผลิตเป็นเวลานานเมื่อมีการเปลี่ยนสูตร
  • เพิ่มภาระของฝ่าย Production และ QA/QC ในการตรวจสอบความสะอาด

ปัญหาเหล่านี้อาจไม่เห็นผลกระทบทันทีในหนึ่งรอบการผลิต แต่เมื่อสะสมต่อเนื่อง ความเสี่ยงด้านคุณภาพและต้นทุนแฝงจาก Downtime อาจเพิ่มขึ้นโดยไม่รู้ตัว

เมื่อระบบลำเลียงล้างยาก ต้นทุนที่เสียอาจมากกว่า “ค่าน้ำและค่าแรง”

ลองพิจารณาสายการผลิตอาหารเสริมหรือผลิตภัณฑ์ผงที่ต้องเปลี่ยนจากสูตร A ไปเป็นสูตร B

ก่อนเริ่มผลิตสูตรใหม่ โรงงานจำเป็นต้องมั่นใจว่าวัตถุดิบจากสูตรก่อนหน้าได้รับการนำออกจากระบบอย่างเหมาะสม หากระบบลำเลียงมีจุดอับหรือถอดทำความสะอาดยาก ทีมงานอาจต้องใช้เวลาเพิ่มขึ้นกับการถอดชิ้นส่วน ล้าง เช็ด ตรวจสอบ และประกอบเครื่องกลับเข้าไปใหม่

เวลาที่ใช้เพิ่มขึ้นเพียงครั้งละ 30–60 นาที เมื่อเกิดซ้ำหลายครั้งต่อเดือน ก็สามารถกลายเป็น Downtime จำนวนมากได้

ที่สำคัญ หากผลิตภัณฑ์แต่ละสูตรมีส่วนประกอบแตกต่างกัน เช่น

  • สารก่อภูมิแพ้
  • สมุนไพรหลายชนิด
  • วิตามินและแร่ธาตุ
  • สารแต่งกลิ่นหรือรส
  • วัตถุดิบที่มีสีเข้ม
  • ผลิตภัณฑ์ที่ต้องควบคุมการปนเปื้อนอย่างเข้มงวด

การมีวัตถุดิบเดิมตกค้างอยู่ในระบบอาจทำให้การทำ Line Clearance และ Cleaning Validation มีความซับซ้อนมากขึ้น

สำหรับฝ่าย QA/QC นี่ไม่ใช่เพียงเรื่องของ “เครื่องล้างยาก” แต่หมายถึงความเสี่ยงด้านเอกสาร กระบวนการ และมาตรฐานการผลิตที่ต้องสามารถอธิบายและตรวจสอบย้อนกลับได้

เครื่องดูดลำเลียงสุญญากาศ ช่วยลดความเสี่ยงจากการลำเลียงวัตถุดิบแบบเปิดได้อย่างไร

ระบบลำเลียงสุญญากาศ Vacuum Conveyor ใช้แรงดันอากาศในการดูดและเคลื่อนย้ายวัตถุดิบจากจุดหนึ่งไปยังอีกจุดหนึ่งผ่านระบบท่อแบบปิด เหมาะสำหรับวัตถุดิบหลายประเภท เช่น

  • แป้ง
  • ผงอาหาร
  • ผงสมุนไพร
  • ผงอาหารเสริม
  • น้ำตาล
  • เมล็ดหรือถั่วบางประเภท
  • วัตถุดิบแห้งที่สามารถลำเลียงด้วยระบบสุญญากาศได้

ข้อได้เปรียบสำคัญของระบบปิด คือช่วยลดการฟุ้งกระจายของฝุ่นในพื้นที่ผลิต และลดการสัมผัสวัตถุดิบกับสภาพแวดล้อมภายนอกระหว่างการลำเลียง

เมื่อเทียบกับการใช้แรงงานตัก เท หรือเคลื่อนย้ายวัตถุดิบแบบเปิด ระบบ Vacuum Conveyor จึงช่วยให้กระบวนการผลิตเป็นระเบียบมากขึ้น และลดจุดที่วัตถุดิบอาจสัมผัสกับคนหรือสิ่งแวดล้อมโดยไม่จำเป็น

อย่างไรก็ตาม การเป็น “ระบบปิด” เพียงอย่างเดียวยังไม่เพียงพอ หากโครงสร้างภายในเครื่องยังมีจุดที่ล้างไม่ถึง

ดังนั้น อีกหนึ่งประเด็นสำคัญในการเลือกเครื่อง คือ ต้องพิจารณาว่าสามารถถอดล้างได้ง่ายเพียงใด

เครื่องดูดลำเลียงสุญญากาศ ที่ถอดล้างได้ทุกชิ้นส่วน ต่างอย่างไร

สำหรับโรงงานที่ให้ความสำคัญกับสุขลักษณะ ตัวเครื่องควรถูกออกแบบโดยคำนึงถึง Cleaning และ Maintenance ตั้งแต่ต้น

จุดสำคัญที่ควรพิจารณา ได้แก่

1. ถอดชิ้นส่วนที่สัมผัสวัตถุดิบออกมาล้างได้

ชิ้นส่วนที่สัมผัสกับผลิตภัณฑ์ควรสามารถเข้าถึงได้ง่าย เพื่อให้ผู้ปฏิบัติงานสามารถตรวจสอบคราบหรือวัตถุดิบตกค้างได้ด้วยสายตา

การออกแบบที่ดีช่วยลดปัญหา “ล้างด้านนอกสะอาด แต่ด้านในยังมีผงติดอยู่”

2. ลดซอกอับภายในเครื่อง

โครงสร้างที่มีมุมอับ รอยต่อซับซ้อน หรือพื้นที่ที่เข้าถึงได้ยาก อาจกลายเป็นจุดสะสมวัตถุดิบ

เครื่องจักรสำหรับโรงงานอาหารจึงควรออกแบบให้พื้นผิวสัมผัสวัตถุดิบมีความเรียบ และลดบริเวณที่อาจเกิดการสะสมโดยไม่จำเป็น

3. ล้างด้วยน้ำและทำความสะอาดชิ้นส่วนได้สะดวก

สำหรับระบบที่ออกแบบให้ชิ้นส่วนสามารถถอดออกมาทำความสะอาดได้ ผู้ปฏิบัติงานสามารถแยกชิ้นส่วนออกมาล้าง ตรวจสอบ และทำให้แห้งก่อนประกอบกลับได้

ช่วยให้โรงงานกำหนด Cleaning Procedure ได้ชัดเจนและปฏิบัติซ้ำได้ง่ายขึ้น

4. ถอดประกอบรวดเร็ว ลด Downtime

เครื่องจักรที่ออกแบบให้ Cleaning-Friendly ไม่ได้ให้ประโยชน์เฉพาะฝ่าย QA เท่านั้น แต่ยังส่งผลโดยตรงต่อฝ่ายผลิต

ยิ่งสามารถถอด ล้าง ตรวจสอบ และประกอบกลับได้รวดเร็วเท่าใด โรงงานก็สามารถกลับเข้าสู่การผลิต Batch ถัดไปได้เร็วขึ้น

เครื่องดูดลำเลียงสุญญากาศ ช่วยให้การเปลี่ยนสูตรผลิตง่ายขึ้น

โรงงานที่ผลิตสินค้าเพียงสูตรเดียวอาจไม่รู้สึกถึงผลกระทบจากขั้นตอน Cleaning มากนัก แต่สำหรับโรงงาน OEM หรือโรงงานที่มีหลาย SKU สถานการณ์จะแตกต่างออกไปอย่างชัดเจน

ตัวอย่างเช่น โรงงานอาหารเสริมอาจต้องผลิต

สูตร A → โปรตีนผง
สูตร B → ไฟเบอร์
สูตร C → สมุนไพร
สูตร D → วิตามินรวม

ทุกครั้งที่เปลี่ยนสูตร โรงงานต้องควบคุมความเสี่ยงจากวัตถุดิบ Batch ก่อนหน้า

หาก เครื่องดูดลำเลียงสุญญากาศ สามารถถอดส่วนที่สัมผัสวัตถุดิบออกมาล้างได้อย่างทั่วถึง การตรวจสอบความสะอาดก่อนเริ่มสูตรใหม่ก็ทำได้ง่ายขึ้น

ผลที่ตามมาคือ

  • ลดเวลาการเปลี่ยนสินค้า
  • ลด Downtime ระหว่าง Batch
  • ลดภาระการทำความสะอาด
  • ตรวจสอบความสะอาดได้ง่ายขึ้น
  • ลดความเสี่ยง Cross-Contamination
  • ช่วยให้ SOP การทำความสะอาดมีความชัดเจนมากขึ้น

ประเด็นนี้สำคัญมากขึ้นเรื่อย ๆ สำหรับโรงงานที่ต้องรองรับการผลิตหลายสูตรภายในวันเดียว

เครื่องดูดลำเลียงสุญญากาศกับ GMP และ HACCP ต้องพิจารณาอะไรบ้าง

การใช้ Vacuum Conveyor เพียงอย่างเดียวไม่ได้หมายความว่าโรงงานจะผ่านมาตรฐาน GMP หรือ HACCP โดยอัตโนมัติ เพราะมาตรฐานของโรงงานเกี่ยวข้องกับองค์ประกอบหลายส่วน ตั้งแต่สถานที่ บุคลากร วัตถุดิบ กระบวนการผลิต ไปจนถึงระบบเอกสาร

แต่ในมุมของการเลือกเครื่องจักร โรงงานควรพิจารณาว่าอุปกรณ์นั้น

  • สามารถทำความสะอาดได้อย่างทั่วถึงหรือไม่
  • มีจุดสะสมวัตถุดิบหรือไม่
  • พื้นผิวที่สัมผัสอาหารเหมาะสมหรือไม่
  • สามารถตรวจสอบสภาพภายในได้หรือไม่
  • มีขั้นตอนถอดประกอบที่ชัดเจนหรือไม่
  • รองรับ Cleaning Procedure ของโรงงานหรือไม่

สำหรับฝ่าย QA/QC การเลือกเครื่องจักรที่ถูกออกแบบให้ทำความสะอาดง่ายตั้งแต่ต้น ย่อมช่วยลดปัญหาในขั้นตอนควบคุมคุณภาพภายหลังได้มากกว่าการพยายามแก้ข้อจำกัดของเครื่องจักรที่ Cleaning ยากหลังติดตั้งไปแล้ว

เครื่องจักรที่ล้างง่าย คือการลดต้นทุนแฝงของโรงงาน

เมื่อพิจารณาเครื่องลำเลียงสำหรับโรงงานอาหาร ไม่ควรดูเพียงกำลังการลำเลียงหรือราคาเครื่องจักรเท่านั้น

ความสามารถในการถอดล้างและทำความสะอาด เป็นอีกหนึ่งต้นทุนที่ควรนำมาคำนวณด้วย

เพราะเครื่องที่ทำความสะอาดง่ายสามารถช่วยโรงงานลด

  • เวลา Cleaning
  • เวลา Changeover
  • Downtime ของสายการผลิต
  • ความเสี่ยงจากวัตถุดิบตกค้าง
  • ความเสี่ยง Cross-Contamination
  • ภาระของ Production และ QA/QC

ดังนั้น การเลือก เครื่องดูดลำเลียงสุญญากาศ ที่ออกแบบให้ถอดล้างทำความสะอาดได้ทุกชิ้นส่วน จึงไม่ใช่เพียงเรื่องของความสะอาด แต่เป็นส่วนหนึ่งของการ ลดต้นทุนแฝงจากเวลา และยกระดับมาตรฐานของกระบวนการผลิต

แต่ละโรงงานมีชนิดวัตถุดิบ ระยะทางลำเลียง ความสูง พื้นที่ติดตั้ง และกำลังการผลิตแตกต่างกัน การออกแบบ Vacuum Conveyor จึงควรเริ่มจากการวิเคราะห์หน้างานและคุณสมบัติของวัตถุดิบก่อนเลือกขนาดหรือรูปแบบเครื่อง

อย่าปล่อยให้ระบบลำเลียงที่ล้างยากเป็นจุดบอดของโรงงานคุณ

ปรึกษาเราเพื่อออกแบบระบบ Vacuum Conveyor ให้เหมาะกับวัตถุดิบ กำลังการผลิต และพื้นที่ของโรงงาน โทร. 081-110-8713

5 เหตุผลที่โรงงานอาหารเสริมเลือก Vacuum Conveyor แทนคนเทมือ

5 เหตุผลที่โรงงานอาหารเสริมเลือก Vacuum Conveyor แทนคนเทมือ

ในอุตสาหกรรมผลิตอาหารเสริมและยาสมุนไพร Vacuum Conveyor หรือระบบลำเลียงสุญญากาศ คือเทคโนโลยีสำคัญที่ช่วยควบคุมความสะอาด ลดการสูญเสียวัตถุดิบ และเพิ่มประสิทธิภาพในกระบวนการผลิต หลายโรงงานยังคงคุ้นเคยกับการใช้แรงงานคนในการยกถังวัตถุดิบขึ้นไปเทใส่เครื่องผสม (Blender) หรือเครื่องตอกเม็ด ยอมรับไหมครับว่า ยิ่งยอดสั่งซื้อ (Order) เพิ่มขึ้น ปัญหาหน้างานกลับยิ่งพันกันนัวเนีย ทั้งเรื่องฝุ่นฟุ้งกระจาย วัตถุดิบสูญหายระหว่างทาง และความเสี่ยงเรื่องสิ่งปนเปื้อน

หากโรงงานของคุณกำลังเติบโต แต่ยังติดหล่มอยู่กับวิธีตักและเทด้วยมือแบบเดิมๆ นี่คือสัญญาณเตือนว่าคุณกำลังแบกรับต้นทุนแฝง (Hidden Costs) ที่อาจทำให้คุณเสียเปรียบทางการแข่งขันในตลาดยุคดิจิทัลที่เน้นความไวและมาตรฐานระดับสูง

เมื่องานตักเทด้วยมือ กำลังกลายเป็น "คอขวด" ที่ฉุดรั้งกำไรของโรงงาน

ลองจินตนาการถึงไลน์การผลิตที่พนักงานต้องยกถังผงสมุนไพรหนัก 25 กิโลกรัม ขึ้นไปเทที่ความสูง 2 เมตร วันละหลายสิบรอบ สิ่งที่เกิดขึ้นตามมาอย่างเลี่ยงไม่ได้คือ ฝุ่นผงฟุ้งกระจายไปทั่วห้องผลิต ฝุ่นเหล่านี้ไม่ใช่แค่เรื่องความสกปรก แต่มันคือ “เนื้อเงิน” ของวัตถุดิบเกรดพรีเมียมที่ลอยทิ้งไปในอากาศเฉยๆ

ยิ่งไปกว่านั้น ผงสมุนไพรหรือสารสกัดบางชนิดมีความไวต่อความชื้นสูง การเทผ่าน ระบบเปิด (Open System) ทำให้วัตถุดิบสัมผัสกับอากาศและความชื้นในห้องโดยตรง ส่งผลให้ผงจับตัวเป็นก้อน ประสิทธิภาพของตัวยาหรือสารอาหารลดลง และที่ร้ายแรงที่สุดคือความเสี่ยงในการเกิด การปนเปื้อนข้าม (Cross-contamination) จากสิ่งแปลกปลอมในอากาศ หรือแม้แต่เหงื่อและสิ่งสกปรกจากตัวพนักงานเอง

สถิติที่น่ากังวล: โรงงานที่ใช้ระบบตักเทด้วยมือ มีอัตราการสูญเสียวัตถุดิบ (Product Loss) จากการฟุ้งกระจายและการหกเลอะเทอะเฉลี่ยสูงถึง 3-5% ยิ่งวัตถุดิบของคุณเป็นสารสกัดราคาแพง ตัวเลขนี้จะกลายเป็นต้นทุนมหาศาลที่คุณต้องจ่ายทิ้งในทุกๆ เดือน

5 เหตุผลที่โรงงานอาหารเสริมชั้นนำ เปลี่ยนมาใช้ Vacuum Conveyor

เพื่อแก้ปัญหาเหล่านี้ โรงงานผลิตอาหารเสริมและยาสมุนไพรมาตรฐาน GMP และ PIC/S ยุคใหม่ จึงเริ่มทรานส์ฟอร์มกระบวนการผลิตด้วยการเปลี่ยนมาใช้ ระบบลำเลียงสุญญากาศ (Vacuum Conveyor) และนี่คือ 5 เหตุผลสำคัญที่ว่าทำไมเทคโนโลยีนี้จึงกลายเป็นมาตรฐานใหม่ที่คุณไม่ควรมองข้าม

1. เปลี่ยนจากระบบเปิดเป็น ระบบลำเลียงแบบปิด ช่วยลดการสัมผัสระหว่างวัตถุดิบกับสภาพแวดล้อมภายนอก หยุดปัญหาฝุ่นฟุ้งกระจาย

ระบบลำเลียงสุญญากาศ ทำงานด้วยการใช้แรงดันลบ (Suction) ในการดูดวัตถุดิบจากถังบรรจุผ่านท่อสแตนเลสปิดสนิทตรงเข้าสู่เครื่องจักรปลายทาง ทำให้ผงแป้ง ผงสมุนไพร หรือสารสกัดต่างๆ ไม่มีโอกาสได้สัมผัสกับอากาศภายนอกเลย ช่วยลดการฟุ้งกระจายของฝุ่นในพื้นที่ผลิต และช่วยให้สภาพแวดล้อมการทำงานสะอาดขึ้น ส่งผลให้สภาพแวดล้อมในการทำงานสะอาด ปลอดภัยต่อสุขอนามัยของพนักงาน และลดภาระในการทำความสะอาดห้องไลน์ผลิตได้อย่างมหาศาล

2. รักษาคุณภาพและสัดส่วนของผงสูตรเฉพาะ ไม่ให้สูญเสียระหว่างทาง

ในอุตสาหกรรมอาหารเสริม การมิกซ์สูตรผง (Formulation) มีความละเอียดอ่อนมาก การเทด้วยมือมักทำให้เกิดปัญหาการแยกชั้นของผง (Segregation) เนื่องจากผงที่มีน้ำหนักต่างกันจะตกถึงพื้นไม่พร้อมกัน แต่การใช้ ระบบลำเลียงแป้ง ผง ผงสมุนไพร ถั่ว ด้วยระบบสุญญากาศ จะช่วยรักษาความเร็วและควบคุมการเคลื่อนที่ของมวลวัตถุดิบให้สม่ำเสมอ ผงจึงไม่แยกชั้น สารอาหารคงอยู่ครบถ้วนทุกเม็ด ทุกซองที่ส่งถึงมือผู้บริโภค

3. ลดการพึ่งพาแรงงานคน และตัดปัญหาความผิดพลาดจากมนุษย์ (Human Error)

การใช้แรงงานคนยกเทวัตถุดิบ นอกจากจะเสี่ยงต่ออาการบาดเจ็บของพนักงาน (Ergonomic Hazards) ซึ่งนำไปสู่การลาหยุดงานบ่อยครั้งแล้ว ความเหนื่อยล้ายังทำให้ความแม่นยำในการทำงานลดลง การเปลี่ยนมาใช้ระบบอัตโนมัติช่วยให้คุณสามารถควบคุมเวลาในกระบวนการเติมวัตถุดิบได้อย่างแม่นยำ (Repeatable Process) โรงงานสามารถรันงานได้ต่อเนื่อง 24 ชั่วโมง โดยไม่ต้องกังวลเรื่องปัญหาแรงงานขาดแคลน

4. Vacuum Conveyor เพิ่มกำลังการผลิต (Throughput) ได้อย่างก้าวกระโดด

ความเร็วในการใช้แรงงานคนตักเทมีขีดจำกัด แต่ จุดเด่นระบบลำเลียงสุญญากาศ คือความสามารถในการเคลื่อนย้ายวัตถุดิบปริมาณมากในเวลาอันสั้น (High Flow Rate) ช่วยลดเวลาในการรีโหลดวัตถุดิบลงได้มากกว่า 50% ทำให้เครื่องจักรหลักอย่างเครื่องผสมหรือเครื่องบรรจุทำงานได้เต็มประสิทธิภาพ ไม่มีช่วงเวลาที่เครื่องต้องหยุดรอวัตถุดิบ (Idle Time)

5. ยกระดับภาพลักษณ์โรงงาน สู่มาตรฐานสากลเพื่อรองรับงาน OEM

ปัจจุบันผู้จ้างผลิต (Brand Owner) มีความเข้มงวดในการเลือกโรงงานสูงมาก โรงงานที่ยังใช้คนเทมือมักจะตกสำรวจตั้งแต่ขั้นตอนการเข้าตรวจโรงงาน (Site Audit) การปรับมาใช้ระบบปิดอัตโนมัติไม่เพียงแต่ช่วยให้คุณผ่านเกณฑ์มาตรฐานความปลอดภัยทางอาหารได้ง่ายขึ้น แต่ยังเป็นจุดขายสำคัญที่พิสูจน์ให้ลูกค้าเห็นว่า โรงงานของคุณมีเทคโนโลยีที่ทันสมัยและใส่ใจในคุณภาพสินค้าอย่างแท้จริง

การประยุกต์ใช้งานในอุตสาหกรรมที่หลากหลาย

ระบบลำเลียงสุญญากาศ ไม่ได้จำกัดอยู่แค่ในวงการอาหารเสริมเท่านั้น แต่ยังเป็นโซลูชันยอดนิยมในอีกหลายเซกเมนต์ที่มีโจทย์เรื่องการจัดการผงแป้งและเม็ดธัญพืช เช่น

  • โรงงานผลิตอาหารเสริมและยาสมุนไพร: ลำเลียงผงสารสกัด, ผงคอลลาเจน, วิตามิน ก่อนเข้าเครื่องตอกเม็ดหรือบรรจุแคปซูล
  • โรงงานผลิตเครื่องดื่มแบบชง: ลำเลียงผงกาแฟ, ผงชา, ครีมเทียม, และน้ำตาล
  • โรงงานผลิตเบเกอรี่และขนมปัง: ดูดลำเลียงแป้งสาลี, น้ำตาลไอซิ่ง เข้าสู่เครื่องนวดแป้ง
  • โรงงานผลิตเครื่องปรุงรสและเครื่องเทศ: จัดการกับผงชูรส, เกลือ, พริกป่น ที่มีฤทธิ์กัดกร่อนหรือฉุน
  • โรงงานแปรรูปถั่วและธัญพืช: ลำเลียงวัตถุดิบที่เป็นเมล็ดแห้ง เมล็ดถั่ว โดยไม่ทำให้ผิวสัมผัสภายนอกแตกหักเสียหาย

มองหาโซลูชัน Vacuum Conveyor ที่ตอบโจทย์โรงงานคุณอย่างแท้จริง

การเลือกระบบลำเลียงสุญญากาศมาใช้งานในโรงงานอาหารเสริม สิ่งสำคัญที่สุดที่ต้องพิจารณาไม่ใช่แค่เรื่อง “แรงดูด” หรือ “ราคา” แต่คือ การออกแบบด้านวิศวกรรมให้สอดคล้องกับพฤติกรรมของผง (Powder Characterization)” และ ความง่ายในการซ่อมบำรุง” เพราะผงสมุนไพรแต่ละชนิดมีความหนาแน่น (Bulk Density) ความชื้น และความลื่นไหล (Flowability) ที่แตกต่างกันอย่างสิ้นเชิง

หากคุณต้องการยกระดับไลน์การผลิตให้เป็นระบบปิดที่ได้มาตรฐานสากล การเลือกใช้ระบบลำเลียงที่ถูกออกแบบมาเพื่ออุตสาหกรรมอาหารและยาโดยเฉพาะคือคำตอบ โดยตัวเครื่องผ่านการออกแบบตามหลัก Sanitary Design สามารถถอดล้างทำความสะอาดได้ทุกชิ้นส่วน (Tool-less Demounting) ช่วยให้ทีมซ่อมบำรุงสามารถถอดสลับชิ้นส่วนมาล้างและอบแห้งได้อย่างรวดเร็ว มั่นใจได้ว่าไม่มีเศษผงตกค้างสะสมจนเกิดการเน่าเสีย หรือเกิดการปนเปื้อนข้าม (Cross-contamination) เมื่อต้องเปลี่ยนไปผลิตสินค้ารายการอื่น (Product Changeover)

การลงทุนในเทคโนโลยีที่ถูกต้องในวันที่ตลาดยังเปิดกว้าง คือโอกาสที่จะช่วยให้โรงงานของคุณลดต้นทุนแฝง เพิ่มกำไรสุทธิ และก้าวขึ้นมาเป็นผู้นำในอุตสาหกรรมได้อย่างมั่นคง

หากคุณต้องการปรับเปลี่ยนกระบวนการลำเลียงวัตถุดิบในโรงงานให้มีประสิทธิภาพ มีมาตรฐาน และลดการพึ่งพาแรงงานคน ทีมวิศวกรผู้เชี่ยวชาญของเรายินดีให้คำปรึกษา ออกแบบระบบ และประเมินหน้างานได้ เพื่อช่วยเลือกขนาดและกำลังการผลิตของ Vacuum Conveying System ที่เหมาะสมที่สุดสำหรับโรงงานของคุณ โทรปรึกษาได้ที่ 092-439-0099