เลือกใบกวนถังผสมซอส ให้เหมาะความหนืด ความร้อน และ Shear

ถังผสมซอสสแตนเลสในไลน์ผลิตอาหาร พร้อมข้อความเลือกใบกวนให้เหมาะกับความหนืด ความร้อน และ Shear

การ เลือกใบกวนถังผสมซอส เป็นหนึ่งในการตัดสินใจสำคัญของ R&D และ Process Engineer เพราะใบกวนไม่ได้มีหน้าที่เพียงทำให้ส่วนผสมเข้ากัน แต่ยังส่งผลต่อการไหลของซอส การกระจายอุณหภูมิ และเนื้อสัมผัสของผลิตภัณฑ์

หากเลือกใบกวนไม่เหมาะกับความหนืด อาจทำให้ส่วนผสมบางบริเวณเคลื่อนตัวไม่ทั่วถึง เกิดการสะสมของซอสบริเวณผนังถังที่รับความร้อน หรือใช้แรงเฉือน (Shear) สูงเกินความจำเป็นจนคุณสมบัติของผลิตภัณฑ์เปลี่ยนแปลง

บทความนี้จึงรวบรวมหลักการเลือกใบกวนประเภท Propeller, Turbine, Paddle และ Anchor พร้อมแนวทางพิจารณาระบบ Scraper เพื่อช่วยให้การกวนและการควบคุมคุณภาพซอสมีความสม่ำเสมอตั้งแต่การทดลองสูตรไปจนถึงการผลิตจริง

สรุปคำตอบ: การเลือกใบกวนถังผสมซอสควรพิจารณาความหนืดและพฤติกรรมการไหลของผลิตภัณฑ์ ควบคู่กับเป้าหมายการผสม การถ่ายเทความร้อน และระดับแรงเฉือนที่ยอมรับได้ ซอสเหลวอาจใช้ Propeller หรือ Turbine ขณะที่ซอสหนืดสูงอาจเหมาะกับ Anchor และระบบ Scraper โดยต้องตรวจสอบขนาดใบกวน รอบหมุน กำลังมอเตอร์ และผลการทดลองกับสูตรจริงก่อนตัดสินใจ

เลือกใบกวนถังผสมซอส ต้องดูปัจจัยอะไรบ้าง?

ก่อนเลือก Agitator ควรเริ่มจากการกำหนดเป้าหมายของกระบวนการผลิต ไม่ใช่พิจารณาเพียงรูปร่างของใบกวนหรือความเร็วรอบมอเตอร์

ปัจจัยสำคัญประกอบด้วย

  • ความหนืด (Viscosity): บ่งบอกความต้านทานการไหลของซอส และมีผลต่อแรงบิดที่ต้องใช้

  • ลักษณะการไหล (Flow Behavior): ซอสบางสูตรมีความหนืดเปลี่ยนแปลงตามแรงเฉือนหรืออุณหภูมิ

  • เป้าหมายการผสม: ต้องการละลายส่วนผสม กระจายผง ทำอิมัลชัน หรือเพียงรักษาความสม่ำเสมอ

  • การถ่ายเทความร้อน (Heat Transfer): ต้องการให้ความร้อนหรือทำความเย็นเร็วและสม่ำเสมอเพียงใด

  • ความไวต่อแรงเฉือน: ต้องรักษาเม็ดเนื้อผลไม้ ชิ้นวัตถุดิบ หรือโครงสร้างของซอสหรือไม่

ตัวอย่างเช่น ซอสพริกที่มีชิ้นเนื้อพริกอาจต้องการการกวนอย่างนุ่มนวล ขณะที่น้ำสลัดชนิดอิมัลชันอาจต้องใช้แรงเฉือนสูงในขั้นตอนกระจายน้ำมันให้เป็นหยดขนาดเล็ก

ดังนั้น ใบกวนที่เหมาะกับผลิตภัณฑ์หนึ่งอาจไม่ตอบโจทย์อีกผลิตภัณฑ์ แม้จะใช้ถังขนาดเท่ากันก็ตาม

เลือกใบกวนถังผสมซอส อย่างไร ให้เหมาะกับความหนืด?

ความหนืดส่งผลโดยตรงต่อรูปแบบการไหลและความสามารถในการกระจายส่วนผสมภายในถัง

สำหรับของเหลวความหนืดต่ำ ใบกวนสามารถสร้างการไหลหมุนเวียน (Bulk Circulation) ได้ค่อนข้างง่าย แต่เมื่อความหนืดสูงขึ้น การไหลอาจจำกัดอยู่ใกล้ใบกวน ส่งผลให้บางบริเวณเคลื่อนตัวช้าหรือเกิดจุดที่ผสมไม่ทั่วถึง (Dead Zone)

นอกจากนี้ ซอสหลายชนิดมีพฤติกรรมแบบ Shear-thinning คือความหนืดเชิงปรากฏลดลงเมื่ออัตราเฉือนเพิ่มขึ้น เช่น ซอสมะเขือเทศบางสูตร

จึงไม่ควรพิจารณาเพียงค่าความหนืดตัวเดียว แต่ควรวัดความหนืดที่อุณหภูมิและอัตราเฉือนที่สัมพันธ์กับกระบวนการผลิตจริง

ข้อมูลการศึกษาคุณสมบัติการไหลของซอสมะเขือเทศพบว่าองค์ประกอบของสูตรและกระบวนการผลิตมีผลต่อความหนืดอย่างมีนัยสำคัญ ซึ่งเป็นเหตุผลว่าทำไมซอสประเภทเดียวกันจึงอาจต้องใช้ระบบกวนต่างกัน

Propeller, Turbine, Paddle และ Anchor ต่างกันอย่างไร?

ใบกวนแต่ละประเภทสร้างการไหลและแรงเฉือนต่างกัน จึงควรเลือกให้สัมพันธ์กับคุณสมบัติของวัตถุดิบและวัตถุประสงค์การผลิต
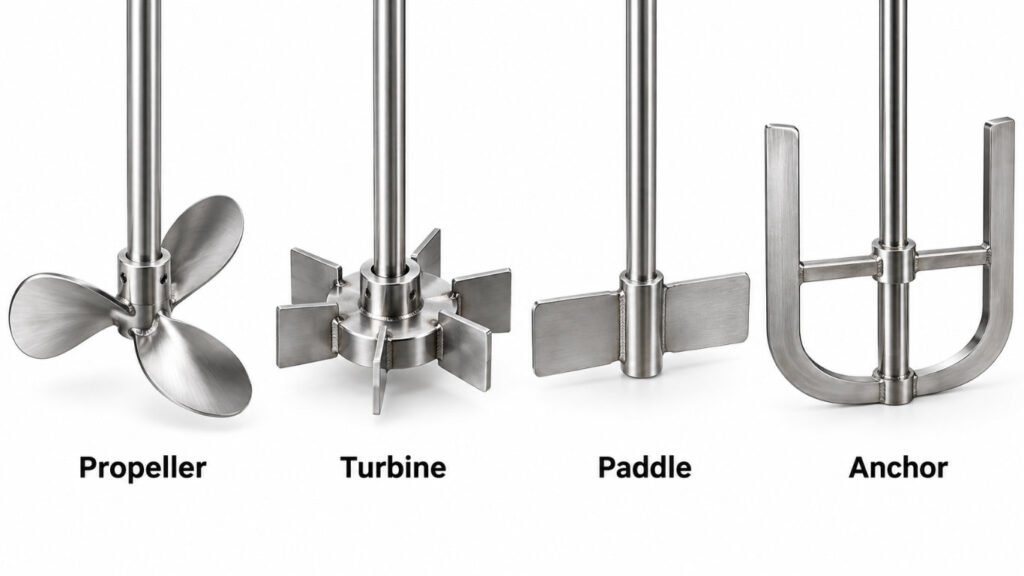
เลือกใบกวนถังผสมซอส ใบกวนโลหะ 4 แบบเรียงจากซ้ายไปขวา ได้แก่ ใบพัด Propeller เทอร์ไบน์ Turbine ใบพาย Paddle และสมอ Anchor
ประเภทใบกวน ลักษณะเด่น งานที่ควรพิจารณา ข้อจำกัด
Propeller สร้างการไหลตามแนวแกน (Axial Flow) ซอสเหลว การละลายและผสมของเหลว อาจไม่เหมาะกับซอสหนืดสูง
Turbine สร้างการไหลและแรงเฉือนเฉพาะบริเวณใบกวนได้สูง ขึ้นกับรูปทรง การกระจายส่วนผสมและของเหลวที่ต้องการแรงเฉือน ต้องพิจารณาการไหลทั่วถังและการเกิดฟอง
Paddle ใบกวนพื้นที่กว้าง ให้การกวนที่ค่อนข้างนุ่มนวล ซอสความหนืดต่ำถึงปานกลางบางสูตร อาจเกิดการหมุนตามกันทั้งถังและผสมแนวดิ่งไม่เพียงพอ
Anchor ใบกวนขนาดใหญ่เคลื่อนตัวใกล้ผนังถัง ซอสหนืดสูงและกระบวนการให้ความร้อนผ่านผนัง ต้องใช้แรงบิดเหมาะสม และอาจต้องเสริมการไหลบริเวณกลางถัง

ข้อควรทราบ: Turbine มีหลายรูปแบบ เช่น Radial-flow และ Pitched-blade ซึ่งให้ทิศทางการไหลต่างกัน ตารางนี้จึงใช้เป็นแนวทางคัดเลือกเบื้องต้น ไม่ใช่ข้อกำหนดตายตัว

ซอสหนืดสูงควรใช้ Anchor หรือ Scraper เมื่อไร?

เมื่อซอสมีความหนืดสูง การใช้ใบกวนขนาดเล็กอาจทำให้เกิดการเคลื่อนตัวเฉพาะบริเวณรอบใบกวน ขณะที่ผลิตภัณฑ์ใกล้ผนังถังไหลช้ากว่า

Anchor Agitator มีรูปร่างใกล้เคียงกรอบสมอและกวาดผ่านพื้นที่ใกล้ผนังถัง จึงเป็นทางเลือกที่ควรพิจารณาสำหรับซอสหนืดที่ต้องการการกวนอย่างต่อเนื่อง

ส่วน Scraper คืออุปกรณ์ปาดที่ติดตั้งร่วมกับระบบกวน เพื่อช่วยลดการสะสมของผลิตภัณฑ์บนพื้นผิวที่สัมผัสกับอาหาร

ควรพิจารณา Anchor ร่วมกับ Scraper เมื่อพบเงื่อนไข เช่น

  • ซอสมีความหนืดสูงและเคลื่อนตัวใกล้ผนังถังได้ยาก

  • ต้องให้ความร้อนต่อเนื่องผ่านผนังถัง

  • มีความเสี่ยงที่ผลิตภัณฑ์จะติดผนังหรือเกิดคราบไหม้

  • ต้องการลดความแตกต่างของอุณหภูมิระหว่างบริเวณผนังกับเนื้อซอส

อย่างไรก็ตาม Scraper ไม่ได้ป้องกันการไหม้ได้ทุกกรณี ประสิทธิภาพขึ้นอยู่กับระยะสัมผัสผนัง วัสดุของใบปาด ความเร็วรอบ และคุณสมบัติของซอส

เลือกใบกวนถังผสมซอส เพื่อการถ่ายเทความร้อน ต้องพิจารณาอย่างไร?

การให้ความร้อนในถังผสมไม่ได้ขึ้นอยู่กับระบบทำความร้อนเพียงอย่างเดียว แต่ขึ้นอยู่กับการหมุนเวียนของซอสผ่านบริเวณผิวถังที่รับความร้อนด้วย

หากของเหลวใกล้ผนังถังเคลื่อนตัวช้า อาจเกิดความแตกต่างของอุณหภูมิระหว่างผนังกับบริเวณกลางถัง และเพิ่มความเสี่ยงต่อการเกิด Hot Spot หรือบริเวณที่ร้อนกว่าจุดอื่น

การเลือก Anchor หรือระบบปาดผนังที่ออกแบบเหมาะกับผลิตภัณฑ์ อาจช่วยให้ซอสที่อยู่ใกล้ผิวถังถูกแทนที่ด้วยซอสจากบริเวณอื่นได้ดีขึ้น

สำหรับ ถังผสมซอสและเครื่องปรุงรสของ Deetech Engineering มีทางเลือกการออกแบบโครงสร้าง 3 ชั้น พร้อมฉนวนกันความร้อน และรองรับการให้ความร้อนหรือทำความเย็นตามการออกแบบระบบ

การเลือกระหว่างการให้ความร้อนโดยตรงกับระบบ Jacket ที่ใช้ตัวกลางถ่ายเทความร้อน เช่น น้ำร้อน ควรพิจารณาความไวต่ออุณหภูมิของสูตร พื้นที่แลกเปลี่ยนความร้อน และวิธีควบคุมอุณหภูมิร่วมกัน

ข้อสำคัญ: การเพิ่มรอบกวนเพียงอย่างเดียวไม่สามารถแก้ปัญหา Hot Spot ได้เสมอไป หากรูปทรงใบกวนหรือระบบถ่ายเทความร้อนไม่สัมพันธ์กับความหนืดของซอส

Low Shear และ High Shear ส่งผลต่อคุณภาพซอสอย่างไร?

แรงเฉือน (Shear) เกิดจากความแตกต่างของความเร็วการเคลื่อนที่ระหว่างบริเวณของไหล และมีบทบาทสำคัญต่อการกระจายตัวและโครงสร้างของผลิตภัณฑ์

Low Shear: เน้นรักษาเนื้อสัมผัส

เหมาะกับขั้นตอนที่ต้องการผสมส่วนประกอบให้สม่ำเสมอ โดยลดการกระทำเชิงกลต่อชิ้นวัตถุดิบ เช่น ซอสที่มีชิ้นผัก ผลไม้ หรือส่วนผสมที่ต้องรักษารูปร่าง

High Shear: เน้นการกระจายตัว

เหมาะกับกระบวนการที่ต้องการสลายกลุ่มก้อน กระจายผง หรือช่วยสร้างอิมัลชัน เช่น น้ำสลัดที่ต้องการกระจายน้ำมันในวัฏภาคน้ำ

อย่างไรก็ตาม High Shear ไม่ได้ให้คุณภาพดีกว่าเสมอไป เพราะแรงเฉือน ระยะเวลา และอุณหภูมิอาจเปลี่ยนโครงสร้างหรือเนื้อสัมผัสของผลิตภัณฑ์

จึงควรกำหนดระดับแรงเฉือนจากผลลัพธ์ที่ต้องการ เช่น ขนาดหยดน้ำมัน ความหนืด การแยกชั้น และลักษณะเนื้อสัมผัสหลังผลิต

ขนาดใบกวน รอบหมุน และตำแหน่งติดตั้งมีผลอย่างไร?

นอกจากประเภทใบกวนแล้ว ยังต้องพิจารณารายละเอียดทางวิศวกรรมร่วมกัน ได้แก่

  • ขนาดใบกวนเทียบกับเส้นผ่านศูนย์กลางถัง (D/T): ส่งผลต่อพื้นที่ที่ใบกวนสามารถสร้างการไหล

  • ความเร็วรอบ (RPM): ส่งผลต่อการไหล แรงเฉือน และกำลังที่ใช้

  • แรงบิด (Torque): ต้องเพียงพอสำหรับสภาวะที่ผลิตภัณฑ์มีความหนืดสูง โดยเฉพาะช่วงเริ่มเดินเครื่อง

  • ระดับติดตั้งใบกวน: มีผลต่อการไหลใกล้ก้นถังและการกระจายส่วนผสมตามความสูง

  • ระดับบรรจุใช้งาน: ปริมาณซอสจริงในแต่ละ Batch ส่งผลต่อประสิทธิภาพการกวน

ถังขนาดเท่ากันจึงไม่ได้หมายความว่าจะใช้รอบหมุนหรือกำลังมอเตอร์เท่ากันได้ทุกสูตร

โดยเฉพาะการขยายกำลังผลิตจากถังทดลองสู่ถังอุตสาหกรรม ไม่ควรเพิ่มขนาดเครื่องโดยยึด RPM เดิมเพียงอย่างเดียว

เมื่อไรควรใช้ใบกวนหลายชุด หรือ High-shear Mixer ร่วมกัน?

บางกระบวนการต้องการทั้งการกวนทั่วถังและแรงเฉือนเฉพาะจุด ซึ่งใบกวนชนิดเดียวอาจตอบโจทย์ได้ไม่ครบ

ตัวอย่างเช่น การผลิตซอสที่มีความหนืดสูง แต่ต้องกระจายผงส่วนผสมหรือสร้างอิมัลชันด้วย อาจพิจารณาใช้ระบบกวนสองรูปแบบร่วมกัน ได้แก่

Anchor หรือ Scraper สำหรับช่วยหมุนเวียนซอสและลดการสะสมใกล้ผนังถัง และ High-shear Mixer สำหรับขั้นตอนที่ต้องการแรงเฉือนสูงในการกระจายส่วนผสม

อย่างไรก็ตาม การใช้ใบกวนหลายชุดมีผลต่อต้นทุน พลังงาน โครงสร้างเครื่อง และความสะดวกในการทำความสะอาด จึงควรประเมินว่าการแบ่งกระบวนการผสมเป็นหลายขั้นตอนสามารถให้ผลลัพธ์เดียวกันได้หรือไม่

ตาราง เลือกใบกวนถังผสมซอส ตามความหนืดและเป้าหมายการผลิต

ลักษณะผลิตภัณฑ์เป้าหมาย Processใบกวนที่ควรเริ่มพิจารณา
ซอสเหลว ความหนืดต่ำผสมและกระจายส่วนผสมทั่วถังPropeller / Turbine
ซอสความหนืดปานกลางผสมอย่างนุ่มนวลPaddle หรือใบกวนรูปแบบอื่นตามผลทดสอบ
ซอสหนืดสูงลด Dead Zone และช่วยการไหลใกล้ผนังAnchor
ซอสหนืดสูงที่ต้องให้ความร้อนลดการสะสมที่ผนังและกระจายอุณหภูมิAnchor + Scraper
น้ำสลัดหรือซอสอิมัลชันกระจายน้ำมันและควบคุมขนาดหยดHigh-shear Mixer ร่วมกับระบบกวนหลักตามความจำเป็น

ตารางเป็นแนวทางเบื้องต้น ไม่ใช่ผลทดสอบของเครื่องรุ่นใดรุ่นหนึ่ง และไม่สามารถกำหนดประเภทใบกวนจากชื่อซอสเพียงอย่างเดียว

Checklist ก่อนเลือกหรือออกแบบถังผสมซอส

ก่อนตัดสินใจสั่งผลิตเครื่องจักร ฝ่าย R&D และ Process Engineer ควรเตรียมข้อมูลอย่างน้อยดังนี้

  • สูตรผลิตภัณฑ์และลักษณะส่วนผสม เช่น ผง น้ำมัน หรือชิ้นวัตถุดิบ

  • ค่าความหนืดในช่วงอุณหภูมิและอัตราเฉือนที่ใช้งาน

  • ปริมาณผลิตต่อ Batch และช่วงระดับบรรจุต่ำสุด–สูงสุด

  • อุณหภูมิเป้าหมาย เวลาให้ความร้อน และเวลาในการกวน

  • ลักษณะเนื้อสัมผัสที่ต้องการและข้อจำกัดด้านแรงเฉือน

  • ผลการทดสอบความสม่ำเสมอ ความหนืด และการกระจายอุณหภูมิ

  • ข้อกำหนดด้านวัสดุสัมผัสอาหาร การทำความสะอาด และการระบายผลิตภัณฑ์

  • พื้นที่ติดตั้ง ระบบไฟฟ้า และสาธารณูปโภคที่มีอยู่

ในการทดสอบควรเก็บตัวอย่างซอสจากหลายตำแหน่งภายในถัง และเปรียบเทียบอุณหภูมิ ความหนืด และความสม่ำเสมอภายใต้เงื่อนไขใกล้เคียงกับการผลิตจริง

นอกจากนี้ ควรตรวจสอบการออกแบบให้สอดคล้องกับข้อกำหนดสุขลักษณะของสถานที่ผลิตอาหารตาม GMP 420 ของสำนักงานคณะกรรมการอาหารและยา ในส่วนที่เกี่ยวข้อง

สรุปใบกวนที่เหมาะ ต้องตอบโจทย์ทั้งคุณภาพซอสและประสิทธิภาพการผลิต

การเลือกใบกวนถังผสมซอสไม่ควรพิจารณาความหนืดเพียงปัจจัยเดียว แต่ต้องเชื่อมโยงรูปแบบการไหล การถ่ายเทความร้อน และแรงเฉือนเข้ากับคุณภาพผลิตภัณฑ์ที่ต้องการ

Propeller และ Turbine เป็นทางเลือกสำหรับงานผสมที่ต้องการการไหลหรือการกระจายส่วนผสม ส่วน Anchor และ Scraper ควรพิจารณาเมื่อต้องจัดการซอสหนืดสูง โดยเฉพาะกระบวนการที่มีการให้ความร้อนผ่านผนังถัง

ทั้งนี้ การออกแบบขั้นสุดท้ายควรยืนยันด้วยคุณสมบัติของสูตรและผลการทดลองจริง เพื่อลดความเสี่ยงด้านคุณภาพและปัญหาการผลิตหลังติดตั้งเครื่องจักร

ปรึกษาการออกแบบถังผสมซอสให้ตรงกับกระบวนการผลิต

Deetech Engineering ให้บริการให้คำปรึกษาและออกแบบเครื่องจักรสำหรับกระบวนการผลิตอาหาร โดยมีทีมวิศวกรที่มีประสบการณ์กว่า 35 ปี พร้อมทางเลือก ถังผสมซอสและเครื่องปรุงรส ที่สามารถพิจารณารูปแบบใบกวน วัสดุสเตนเลส 304 หรือ 316 และระบบควบคุมอุณหภูมิตามความต้องการของกระบวนการ

หากกำลังพัฒนาสูตรใหม่หรือวางแผนเพิ่มกำลังการผลิต สามารถเตรียมข้อมูลผลิตภัณฑ์เพื่อปรึกษาทีมวิศวกร โทร. 092-439-0099

FAQ

ซอสมะเขือเทศมีพฤติกรรมการไหลที่ขึ้นอยู่กับสูตร ความเข้มข้น และอุณหภูมิ หากมีความหนืดสูงและต้องให้ความร้อน อาจเริ่มพิจารณา Anchor ร่วมกับ Scraper แต่หากเป็นซอสเหลวที่ต้องการกระจายส่วนผสม Turbine หรือใบกวนอื่นอาจตอบโจทย์ได้ ทั้งนี้ควรวัดความหนืดจริงก่อนเลือก

ขึ้นอยู่กับวัตถุประสงค์ของกระบวนการ Anchor สามารถช่วยกวนของเหลวหนืดบริเวณใกล้ผนังถัง แต่หากต้องการกระจายผงที่จับตัวเป็นก้อนหรือสร้างอิมัลชัน อาจจำเป็นต้องใช้ High-shear Mixer เพิ่มเติม ควรประเมินจากความสม่ำเสมอและคุณภาพของผลิตภัณฑ์หลังผสม

ควรเปรียบเทียบคุณสมบัติผลิตภัณฑ์ก่อนและหลังการผสม เช่น ความหนืด ขนาดอนุภาคหรือหยดน้ำมัน ลักษณะเนื้อสัมผัส และการแยกชั้น หากคุณสมบัติเปลี่ยนไปจากข้อกำหนดของสูตร ควรทดลองปรับรอบหมุน ระยะเวลากวน หรือรูปแบบใบกวน โดยไม่สรุปจากค่า RPM เพียงอย่างเดียว
ลดเวลา Changeover ไลน์ผลิตผง ตรวจจุดค้างจากท่อถึง Mixer

เจ้าหน้าที่ QC ตรวจสอบท่อและเครื่องผสมในไลน์ผลิตผง เพื่อหาจุดตกค้างก่อนเปลี่ยนสูตรการผลิต

การ ลดเวลา Changeover ไลน์ผลิตผง เป็นความท้าทายของโรงงานอาหารที่ต้องเปลี่ยนสูตรหรือผลิตภัณฑ์หลายชนิดในไลน์เดียวกัน เพราะหลังจบการผลิตแต่ละ Batch อาจมีผงตกค้างอยู่ในท่อลำเลียง เครื่องรับผง (Receiver) ชุดป้อนวัตถุดิบ (Feeder) และเครื่องผสมผง (Mixer) ทำให้พนักงานต้องเสียเวลาถอดอุปกรณ์ ทำความสะอาด และตรวจสอบก่อนเริ่มผลิตสูตรใหม่

ปัญหานี้ไม่เพียงเพิ่ม Downtime แต่ยังอาจทำให้เกิดการปนเปื้อนข้าม (Cross-contamination) โดยเฉพาะเมื่อผลิตภัณฑ์มีส่วนผสมของสารก่อภูมิแพ้ เช่น นม ถั่วเหลือง หรือถั่วเปลือกแข็ง

แล้วโรงงานจะลดเวลาหยุดไลน์โดยไม่กระทบต่อความสะอาดและคุณภาพผลิตภัณฑ์ได้อย่างไร?

คำตอบสรุป

การลด Changeover Time ควรเริ่มจากการทำ Process Map เพื่อค้นหาจุดตกค้างของผงตั้งแต่ Vacuum Conveyor ถึง Mixer จากนั้นเลือกวิธีทำความสะอาดตามชนิดวัตถุดิบและความเสี่ยง ใช้หลัก SMED ลดงานที่ต้องทำขณะเครื่องหยุด และปรับ Hygienic Design ให้ถอดล้างง่ายขึ้น โดยต้องมีการตรวจยืนยันความสะอาดก่อนเริ่ม Batch ใหม่ทุกครั้งตามแผนควบคุมของโรงงาน

ลดเวลา Changeover ไลน์ผลิตผง ต้องเริ่มจากสาเหตุอะไร?

Changeover Time คือระยะเวลาที่ใช้เปลี่ยนไลน์จากการผลิตสินค้าหนึ่งไปสู่อีกสินค้าหนึ่ง โดยครอบคลุมการนำวัตถุดิบเดิมออก การทำความสะอาด การปรับตั้งอุปกรณ์ และการตรวจสอบความพร้อม

สำหรับการวัดผลในโรงงาน ควรกำหนดจุดเริ่มต้นและสิ้นสุดให้ชัดเจน เช่น ตั้งแต่สินค้าดีชิ้นสุดท้ายของ Batch เดิม จนถึงสินค้าดีชิ้นแรกของ Batch ใหม่ที่ผ่านการอนุมัติ

สาเหตุที่ทำให้ใช้เวลานานมักแบ่งได้เป็น 3 กลุ่ม

  • Product Hold-up: มีผงค้างอยู่ในท่อ ข้องอ พื้นที่ใต้ใบกวน หรือวาล์วระบาย

  • Cleaning Difficulty: อุปกรณ์มีมุมอับ ถอดประกอบยาก หรือเข้าถึงพื้นผิวสัมผัสอาหารได้ไม่ทั่วถึง

  • Operational Delay: ต้องรอเครื่องมือ อะไหล่ การตรวจสอบจาก QA หรือการอนุมัติเริ่มผลิต

หากโรงงานแก้ปัญหาด้วยการเพิ่มแรงงานทำความสะอาดอย่างเดียว อาจลดเวลาได้เพียงบางส่วน เพราะสาเหตุจริงอาจอยู่ที่โครงสร้างเครื่องจักรหรือการวางแผนการผลิต

ทำ Process Map เพื่อ ลดเวลา Changeover ไลน์ผลิตผง

ก่อนปรับปรุงเครื่องจักร ควรวาดแผนผังกระบวนการลำเลียงและผสมผง (Powder Process Map) ตามเส้นทางที่วัตถุดิบไหลผ่านจริง

ตัวอย่างเส้นทางการผลิต

รับวัตถุดิบ → Vacuum Conveyor → Receiver / Filter → Hopper / Feeder → Mixer → Discharge

จากนั้นให้ฝ่าย Production, Maintenance และ QA ร่วมตรวจสอบแต่ละจุด โดยบันทึกข้อมูลสำคัญ 4 เรื่อง

  1. ตำแหน่งที่พบผงตกค้างหลังจบ Batch

  2. ลักษณะผง เช่น ละเอียด ดูดความชื้นง่าย มีไขมัน หรือเกาะติดผิวเครื่องจักร

  3. เวลาที่ใช้ถอด ทำความสะอาด ตรวจสอบ และประกอบกลับ

  4. ความเสี่ยงต่อการปนเปื้อนของสูตรถัดไป

ควรถ่ายภาพจุดตกค้างก่อนทำความสะอาดเพื่อจัดทำ Residue Map ซึ่งช่วยให้ทีมงานเห็นจุดที่เกิดปัญหาซ้ำและจัดลำดับการแก้ไขได้ง่ายขึ้น

อย่างไรก็ตาม ผงที่ตกค้างอาจอยู่ในตำแหน่งที่มองไม่เห็นจากภายนอก จึงต้องมีวิธีตรวจสอบเพิ่มเติมตามระดับความเสี่ยง

ตรวจ Vacuum Conveyor จุดไหนทำให้ผงค้างมากกว่าที่คิด?

เครื่องลำเลียงผงระบบสุญญากาศ (Vacuum Conveyor) ใช้ความต่างความดันลำเลียงวัตถุดิบผ่านท่อเข้าสู่ Receiver หรืออุปกรณ์ปลายทาง

แม้เป็นระบบลำเลียงแบบปิด แต่ยังมีโอกาสเกิดผงตกค้างในตำแหน่งต่อไปนี้

ท่อลำเลียงและข้องอ (Pipe & Elbow)

ตรวจบริเวณท่อแนวนอน ข้องอ รอยต่อ และช่วงที่ท่อเปลี่ยนทิศทาง เพราะผงบางชนิดอาจสะสมเมื่อความเร็วลมหรือรูปแบบการไหลไม่เหมาะสม

การลดจำนวนข้องอหรือปรับเส้นทางท่ออาจช่วยลดจุดสะสมได้ แต่ต้องพิจารณาระยะลำเลียง ความเร็วลม และความสามารถในการลำเลียงร่วมกัน

Receiver และ Filter

ภายใน Receiver อาจพบผงติดตามผนัง ขอบปากถัง จุดเชื่อมต่อ และบริเวณชุดกรอง (Filter)

ควรตรวจชนิดของ Filter ว่าสามารถถอดล้างได้หรือจำเป็นต้องเปลี่ยนตามข้อกำหนดผู้ผลิต รวมทั้งตรวจสภาพซีลเพื่อป้องกันการรั่วหรือการสะสมของผงในร่องซีล

ข้อควรระวัง: ไม่ควรถือว่าการเดินระบบดูดต่ออีกระยะหนึ่งสามารถกำจัดผงตกค้างทั้งหมดได้ เพราะประสิทธิภาพขึ้นอยู่กับชนิดผงและโครงสร้างระบบจริง

ตรวจ Feeder และ Hopper มุมอับเล็ก ๆ อาจทำให้ต้องล้างซ้ำ

ชุดป้อนผง (Powder Feeder) ทำหน้าที่ควบคุมการจ่ายวัตถุดิบเข้าสู่กระบวนการถัดไป ส่วน Hopper ใช้พักหรือรองรับวัตถุดิบก่อนจ่าย

ตำแหน่งที่ควรตรวจ ได้แก่

  • ผนัง Hopper และบริเวณรอยต่อ

  • มุมอับเหนือทางออกและบริเวณที่เกิดการสะพานตัวของผง (Bridging)

  • เกลียวป้อน (Screw Feeder) และช่องว่างใกล้เพลา หากใช้งานระบบเกลียว

  • ปะเก็น ฝาปิด และช่องตรวจสอบ

ผงที่มีความชื้นหรือไขมันสูงอาจเกาะผิวเครื่องจักรได้มากกว่าผงที่ไหลตัวดี ส่งผลให้ Cleaning Time แตกต่างกัน แม้จะใช้เครื่องจักรรุ่นเดียวกัน

ดังนั้น การออกแบบ Hopper ให้ระบายผงได้ดีและเข้าถึงจุดทำความสะอาดได้ง่าย จึงเป็นส่วนสำคัญของการลดเวลาเปลี่ยนสูตร

ตรวจ Mixer Shaft, Ribbon, Paddle และ Discharge ต้องไม่ถูกมองข้าม

เครื่องผสมผง (Powder Mixer) เช่น Ribbon Mixer หรือ Paddle Mixer เป็นอีกจุดสำคัญ เพราะภายในมีชิ้นส่วนเคลื่อนที่และพื้นผิวสัมผัสผลิตภัณฑ์หลายตำแหน่ง

ควรตรวจสอบเป็นพิเศษที่

  • Shaft และ Shaft Seal: บริเวณเพลาและซีลอาจสะสมผงหรือมีการรั่ว หากออกแบบและบำรุงรักษาไม่เหมาะสม

  • Ribbon / Paddle: ตรวจด้านหลังใบกวน รอยต่อ และพื้นที่ใกล้ผนังถัง

  • Discharge Valve: ตรวจขอบวาล์ว ร่องปะเก็น และพื้นที่ใต้ช่องระบาย

หากพบผงตกค้างมากหลังระบายผลิตภัณฑ์ ควรตรวจประสิทธิภาพการระบาย (Discharge Efficiency) ควบคู่กับการทำความสะอาด

การเพิ่มความเร็วรอบหรือเวลาระบายไม่ได้รับประกันว่าจะกำจัดผงค้างได้ทั้งหมด และอาจไม่เหมาะกับวัตถุดิบบางประเภท

ลดเวลา Changeover ไลน์ผลิตผง ด้วยการเลือกวิธีทำความสะอาด

การทำความสะอาดเครื่องจักรอาหารผงไม่จำเป็นต้องใช้น้ำทุกครั้ง โดยเฉพาะผลิตภัณฑ์ที่ไวต่อความชื้น

สำหรับอาหารความชื้นต่ำให้ความสำคัญกับการทำความสะอาดแบบแห้ง และการควบคุมการใช้น้ำ เพื่อไม่ให้เกิดแหล่งสะสมความชื้นหรือจุลินทรีย์ในพื้นที่ที่ต้องรักษาสภาพแห้ง

วิธีทำความสะอาด การใช้งานที่เหมาะสม ข้อจำกัด
Dry Cleaning ผงแห้งที่กำจัดได้ด้วยแปรงหรือเครื่องมือเฉพาะ อาจไม่เพียงพอสำหรับผงเหนียว คราบไขมัน หรือสารก่อภูมิแพ้บางชนิด
Vacuum Cleaning ดูดผงตกค้างจาก Hopper, Mixer และจุดเข้าถึงยาก ต้องใช้เครื่องดูดและอุปกรณ์ที่เหมาะกับสุขลักษณะและความเสี่ยงของฝุ่น
Controlled Wet Cleaning กรณีที่ประเมินแล้วว่าจำเป็นต้องใช้น้ำหรือสารทำความสะอาด ต้องควบคุมการกระจายน้ำ ทำให้แห้งสนิท และตรวจสอบก่อนผลิต

Vacuum Cleaning เป็นวิธีหนึ่งของการทำความสะอาดแบบแห้ง ไม่ใช่การทดแทนการทำความสะอาดทุกประเภท

สำหรับผงที่อาจติดไฟหรือระเบิดได้เมื่อฟุ้งกระจาย เช่น ผงแป้งและน้ำตาลบางสภาวะ ต้องประเมินความเสี่ยงของฝุ่นและเลือกอุปกรณ์ที่เหมาะสม ไม่ควรใช้ลมอัดเป่าผงโดยไม่มีมาตรการควบคุม เพราะอาจทำให้ฝุ่นฟุ้งและกระจายการปนเปื้อน

หัวใจสำคัญคือเลือกวิธีตามความเสี่ยงของผลิตภัณฑ์ ไม่ใช่เลือกวิธีที่ใช้เวลาน้อยที่สุดเพียงอย่างเดียว

ลดเวลา Changeover ไลน์ผลิตผง ด้วย SMED และ Hygienic Design

หลัก SMED (Single-Minute Exchange of Die) ช่วยลดเวลาเปลี่ยนงานโดยแยกกิจกรรมเป็น 2 ประเภท ได้แก่

  • Internal Setup: งานที่ต้องทำเมื่อหยุดเครื่อง เช่น แยกพลังงานตามขั้นตอนความปลอดภัย ถอดชิ้นส่วนที่จำเป็น และทำความสะอาดภายใน

  • External Setup: งานที่เตรียมล่วงหน้าได้ เช่น เตรียมเครื่องมือ อะไหล่ ชุดซีลที่สะอาด เอกสาร และวัตถุดิบ Batch ถัดไป

ตัวอย่างเช่น หากพนักงานต้องเดินหาเครื่องมือทุกครั้งหลังหยุด Mixer การจัดชุดอุปกรณ์ทำความสะอาดไว้ล่วงหน้าอาจช่วยลดเวลารอโดยไม่กระทบขั้นตอนตรวจความสะอาด

Hygienic Design ช่วยลดเวลาถอดประกอบได้อย่างไร?

การออกแบบเครื่องจักรตามหลักสุขลักษณะ (Hygienic Design) ควรมุ่งลดมุมอับ ทำให้พื้นผิวสัมผัสอาหารเข้าถึงได้ และลดพื้นที่ที่ผงสะสม

จุดที่ควรประเมิน ได้แก่

  • ข้อต่อแบบ Quick-release ที่เปิดตรวจและถอดประกอบได้สะดวก

  • ฝาเปิดตรวจสอบที่เข้าถึงพื้นที่สำคัญได้อย่างปลอดภัย

  • ซีลและปะเก็นที่ถอดเปลี่ยนได้โดยไม่สร้างมุมสะสมผง

  • รูปแบบการระบายผลิตภัณฑ์ที่ลดปริมาณผงค้าง

อย่างไรก็ตาม Quick-release ไม่ได้หมายความว่าจะเหมาะกับทุกตำแหน่ง เพราะต้องตรวจความแน่น การซีล การรับแรงดันหรือสุญญากาศ และความปลอดภัยร่วมด้วย

จัดลำดับการผลิตเพื่อ ลดเวลา Changeover ไลน์ผลิตผง

การวางแผนผลิต (Production Sequencing) สามารถช่วยลดจำนวนครั้งที่ต้องเปลี่ยนสูตรและทำความสะอาดแบบเข้มข้นได้

ตัวอย่างเช่น โรงงานที่ผลิตผงเครื่องดื่มหลายรสชาติอาจพิจารณาจัดกลุ่มสูตรตามสี กลิ่น ส่วนประกอบ และลักษณะการเกาะติดของผง

สำหรับผลิตภัณฑ์ที่มีสารก่อภูมิแพ้ อาจพิจารณาผลิตสูตรที่ไม่มีสารก่อภูมิแพ้ก่อน แล้วจึงผลิตสูตรที่มีสารก่อภูมิแพ้ภายหลัง หากสอดคล้องกับการประเมินความเสี่ยง

ทั้งนี้ การจัดลำดับผลิตไม่สามารถทดแทนการทำความสะอาดที่จำเป็นได้ โดยเฉพาะเมื่อเปลี่ยนไปผลิตสินค้าที่มีสารก่อภูมิแพ้ต่างชนิดกัน

ฝ่าย QA ควรอนุมัติหลักเกณฑ์การจัดลำดับสูตรร่วมกับฝ่าย Production ก่อนนำไปใช้งานจริง

ตรวจสอบอย่างไรว่าสะอาดเพียงพอก่อนเริ่ม Batch ใหม่?

หลังทำความสะอาด ต้องมีการตรวจยืนยันความสะอาด (Cleaning Verification) ตามระดับความเสี่ยงของผลิตภัณฑ์

ขั้นตอนที่ควรพิจารณา ได้แก่

  1. Visual Inspection: ตรวจผิวสัมผัสอาหารและจุดอับตามรายการตรวจ

  2. Residue / Allergen Test: ใช้วิธีตรวจสารตกค้างหรือชุดตรวจสารก่อภูมิแพ้ที่เหมาะกับความเสี่ยง

  3. Cleaning Record: บันทึกผู้ปฏิบัติงาน เวลา วิธีทำความสะอาด และผลการตรวจ

  4. Line Clearance: ตรวจความพร้อมของอุปกรณ์ วัตถุดิบ และฉลากก่อนอนุมัติเริ่มผลิต

ต้องแยกความแตกต่างระหว่าง Cleaning Validation ซึ่งเป็นการพิสูจน์ว่าวิธีทำความสะอาดสามารถควบคุมอันตรายเป้าหมายได้ กับ Cleaning Verification ซึ่งเป็นการตรวจว่าการปฏิบัติตามวิธีที่กำหนดให้ผลตามเกณฑ์

ข้อควรระวัง: การตรวจด้วยสายตาเพียงอย่างเดียวไม่สามารถยืนยันการไม่มีสารก่อภูมิแพ้หรือจุลินทรีย์ได้ และการตรวจ ATP ไม่ใช่การตรวจสารก่อภูมิแพ้โดยตรง

หากผลตรวจไม่ผ่านเกณฑ์ที่โรงงานกำหนด ต้องดำเนินการแก้ไข ทำความสะอาดซ้ำตามความจำเป็น และตรวจยืนยันก่อนปล่อยไลน์

เจ้าหน้าที่ QC ถือคลิปบอร์ดตรวจเช็กไลน์ผลิตผงภายในโรงงานอาหาร

Checklist จุดตกค้างที่ควรตรวจระหว่าง Changeover

ตารางต่อไปนี้เป็นตัวอย่างสำหรับใช้เริ่มสำรวจหน้างาน โดยต้องปรับวิธีตรวจและความเสี่ยงให้สอดคล้องกับเครื่องจักรแต่ละโรงงาน

จุดตรวจ วิธีทำความสะอาดเบื้องต้น เวลาที่ต้องบันทึก ความเสี่ยงที่ต้องประเมิน
ท่อ / ข้องอ Vacuum Conveyor ถอดตรวจและใช้วิธี Dry / Vacuum ที่เหมาะสม ถอด–ล้าง–ประกอบ ผงค้างในรอยต่อ
Receiver / Filter กำจัดผงและดูแล Filter ตามคู่มือ ล้าง–ตรวจ–ประกอบ ผงสะสมและการปนเปื้อนข้าม
Hopper / Feeder เปิดจุดเข้าถึงและกำจัดผงตามขั้นตอน เปิด–ล้าง–ตรวจ มุมอับและผงค้าง
Mixer / Discharge / Seal ทำความสะอาดตามวิธีที่ผ่านการประเมิน ถอด–ล้าง–ตรวจ–ประกอบ ผงค้าง สารก่อภูมิแพ้ และสิ่งแปลกปลอม

ควรเพิ่มช่องผู้รับผิดชอบ ผลการตรวจ และการแก้ไขในแบบฟอร์มจริง เพื่อให้สามารถติดตามปัญหาที่เกิดซ้ำได้

KPI ที่ควรวัดหลังปรับปรุง Changeover Time

การวัดผลควรเปรียบเทียบก่อนและหลังการปรับปรุงภายใต้เงื่อนไขที่ใกล้เคียงกัน เช่น สูตรผลิตภัณฑ์และระดับความเสี่ยงเดียวกัน

KPI วิธีวัด
Changeover Time เวลาจากสินค้าดีสุดท้ายของ Batch เดิมถึงสินค้าดีแรกของ Batch ใหม่ที่อนุมัติแล้ว
Downtime เวลาที่ไลน์ไม่พร้อมผลิต แยกตามสาเหตุที่หยุด
Cleaning Time เวลาทำความสะอาดและขั้นตอนที่เกี่ยวข้อง โดยบันทึกการรอตรวจแยกต่างหาก
First-pass Quality สัดส่วน Batch หรือผลิตภัณฑ์ที่ผ่านเกณฑ์คุณภาพตั้งแต่การตรวจครั้งแรก

หากเวลาทำความสะอาดลดลง แต่จำนวนครั้งที่ต้องล้างซ้ำเพิ่มขึ้น อาจสะท้อนว่าการปรับปรุงยังไม่มีประสิทธิผลเพียงพอ

ดังนั้น ต้องดูทั้งเวลา คุณภาพ และผลการตรวจความสะอาดร่วมกัน

สรุป ลด Changeover Time ต้องแก้ที่กระบวนการ ไม่ใช่แค่เร่งล้างเครื่อง

การลดเวลาเปลี่ยนสูตรในไลน์ผลิตผงควรเริ่มจากการค้นหาจุดตกค้างจริงตลอดเส้นทางลำเลียงและผสม จากนั้นปรับวิธีทำความสะอาด การถอดประกอบ และการวางแผนการผลิตให้เหมาะกับวัตถุดิบ

หากโรงงานกำลังพิจารณาปรับปรุง Vacuum Conveyor, Feeder หรือ Powder Mixer ควรตรวจสอบชนิดผง ลักษณะการไหล ความชื้น ปริมาณตกค้าง และข้อกำหนดด้านการทำความสะอาดก่อนเลือกแนวทางแก้ไข

เพราะเครื่องจักรที่มีกำลังการผลิตสูง ไม่ได้หมายความว่าจะใช้เวลา Changeover น้อยเสมอไป

ต้องการปรึกษาแนวทางปรับปรุงเครื่องจักรในไลน์ผลิตผงอาหาร?

โทรปรึกษาได้ที่ 092-439-0099 เพื่อพูดคุยเกี่ยวกับจุดตกค้าง การลำเลียงผง และข้อควรพิจารณาในการเลือกเครื่องจักรให้เหมาะกับกระบวนการผลิตของคุณ

FAQ

Changeover Time คือเวลารวมที่ใช้เปลี่ยนไลน์จากผลิตภัณฑ์เดิมไปสู่ผลิตภัณฑ์ใหม่ ครอบคลุมการหยุดเครื่อง ทำความสะอาด ปรับตั้ง ตรวจสอบ และเตรียมเริ่มผลิต ส่วน Cleaning Time หมายถึงเวลาที่ใช้ทำความสะอาดเครื่องจักรโดยเฉพาะ ดังนั้น การลด Cleaning Time เพียงอย่างเดียวอาจไม่ช่วยลด Changeover Time หากยังมีเวลารออุปกรณ์หรือการอนุมัติจาก QA มากเกินไป

ไม่จำเป็นต้องถอดล้างทั้งหมดทุกครั้งในทุกกรณี แต่ต้องพิจารณาชนิดผง สารก่อภูมิแพ้ ปริมาณตกค้าง และความสามารถของวิธีทำความสะอาดที่กำหนด หากเปลี่ยนไปผลิตสินค้าที่มีความเสี่ยงต่อการปนเปื้อนข้ามสูง อาจจำเป็นต้องถอดตรวจและทำความสะอาดเพิ่มเติม การตัดสินใจควรอ้างอิงวิธีที่ผ่านการประเมินหรือ Validation และได้รับอนุมัติจาก QA

Dry Cleaning อาจกำจัดสารก่อภูมิแพ้บางชนิดได้ภายใต้เงื่อนไขที่เหมาะสม แต่ไม่ควรสรุปว่าเพียงพอสำหรับทุกผลิตภัณฑ์ ความสำเร็จขึ้นอยู่กับชนิดของสารตกค้าง คุณสมบัติพื้นผิวเครื่องจักร และวิธีการทำความสะอาด โรงงานควรพิสูจน์ประสิทธิผลของวิธีที่ใช้ด้วยการทดสอบที่เหมาะสม และกำหนดเกณฑ์ผ่านก่อนนำมาใช้เป็นมาตรฐาน

Quick-release อาจช่วยให้ถอดประกอบได้รวดเร็วขึ้น โดยเฉพาะตำแหน่งที่ต้องเปิดตรวจและทำความสะอาดบ่อย อย่างไรก็ตาม ต้องพิจารณาความสามารถในการซีล ความแข็งแรง ความปลอดภัย และการป้องกันผงสะสมในรอยต่อด้วย ก่อนเลือกเครื่องควรสอบถามผู้ผลิตเกี่ยวกับจุดที่ถอดทำความสะอาดได้ ขั้นตอนถอดประกอบ และวิธีตรวจสอบความสะอาด

คอขวดไลน์ผลิตอาหาร วิธีทำ Capacity Map ก่อนซื้อเครื่องจักร

เช็คคอขวดไลน์ผลิตอาหาร

โรงงานอาหารผลิตสินค้าได้ไม่ถึงเป้าหมาย ทั้งที่เครื่องจักรแต่ละเครื่องมีกำลังการผลิตสูงกว่าความต้องการ ปัญหานี้อาจเกิดจาก คอขวดไลน์ผลิตอาหาร (Production Bottleneck) ซึ่งทำให้กระบวนการบางขั้นตอนทำงานไม่ทันขั้นตอนอื่น ส่งผลให้วัตถุดิบสะสม เครื่องจักรต้องหยุดรอ และปริมาณสินค้าสำเร็จรูปต่ำกว่าที่คาดการณ์

เจ้าของโรงงานหรือฝ่ายผลิตอาจพิจารณาซื้อเครื่องจักรเพิ่มเติมเพื่อแก้ปัญหา แต่หากเพิ่มกำลังผลิตผิดตำแหน่ง ผลผลิตรวมอาจแทบไม่เปลี่ยน ขณะที่ต้นทุนการลงทุนและบำรุงรักษาสูงขึ้น

ก่อนตัดสินใจลงทุน การทำ Capacity Map จึงเป็นวิธีช่วยมองเห็นกำลังการผลิตที่แท้จริง ตั้งแต่รับวัตถุดิบ ผ่านกระบวนการแปรรูป จนถึงการบรรจุ เพื่อระบุว่าขั้นตอนไหนกำลังจำกัดผลผลิตของทั้งไลน์

คำตอบสั้น: การหาคอขวดไลน์ผลิตอาหารควรเริ่มจากทำ Capacity Map แสดงลำดับกระบวนการทั้งหมด แล้ววัดกำลังการผลิตจริงของแต่ละขั้นตอนในหน่วยที่เปรียบเทียบกันได้ เช่น kg/hr พร้อมตรวจสอบ Cycle Time, Downtime, Changeover, Cleaning และปริมาณงานระหว่างผลิต (WIP) จากนั้นระบุขั้นตอนที่จำกัด Throughput และทดลองปรับปรุงก่อนลงทุนเครื่องจักรใหม่

1. คอขวดไลน์ผลิตอาหาร คืออะไร? สังเกตจากตรงไหน

คอขวดการผลิต (Bottleneck) คือขั้นตอนหรือทรัพยากรที่จำกัดอัตราการผลิตรวมของระบบ แม้เครื่องจักรขั้นตอนอื่นจะผลิตได้เร็วกว่า แต่ผลผลิตของทั้งไลน์ก็ไม่สามารถเพิ่มขึ้นได้อย่างต่อเนื่องหากยังไม่แก้ข้อจำกัดดังกล่าว

ตัวอย่างเช่น เครื่องบดผลิตได้ 500 kg/hr แต่เครื่องร่อนรองรับได้เพียง 300 kg/hr หากกระบวนการทั้งหมดเชื่อมต่อกัน เครื่องร่อนอาจกลายเป็นคอขวดที่จำกัดปริมาณการผลิต

สัญญาณที่ควรตรวจสอบ ได้แก่

  • มีวัตถุดิบหรือสินค้าระหว่างผลิต (Work in Process: WIP) สะสมหน้ากระบวนการใดกระบวนการหนึ่ง

  • เครื่องจักรปลายทางหยุดรอบ่อย เพราะไม่ได้รับวัตถุดิบอย่างต่อเนื่อง

  • บางเครื่องทำงานใกล้เต็มกำลัง ขณะที่เครื่องอื่นมีเวลาว่างมาก

  • ต้องทำงานล่วงเวลา แต่ปริมาณสินค้าสำเร็จรูปยังไม่ถึงเป้าหมาย

  • เกิดการหยุดเดินเครื่องจากการรอวัตถุดิบ การระบายสินค้า หรือการเปลี่ยนสูตร

อย่างไรก็ตาม WIP สะสมไม่ได้ยืนยันว่าจุดนั้นเป็นคอขวดเสมอไป เพราะอาจเกิดจากการผลิตเป็นล็อตหรือการวางแผนปล่อยงานไม่สมดุล จึงต้องตรวจสอบร่วมกับข้อมูลเวลาและกำลังการผลิตจริง

2. ทำ Capacity Map เพื่อหา คอขวดไลน์ผลิตอาหาร อย่างไร

Capacity Map คือแผนภาพแสดงลำดับกระบวนการผลิต พร้อมข้อมูลกำลังการผลิตของแต่ละขั้นตอน เพื่อค้นหาจุดที่อาจจำกัดผลผลิตรวม

แนวคิดนี้สามารถประยุกต์ร่วมกับ Value Stream Mapping (VSM) ซึ่งใช้วิเคราะห์การไหลของวัตถุดิบ ข้อมูล และเวลารอระหว่างกระบวนการ

ขั้นตอนที่ 1: วาด Process Flow ตั้งแต่วัตถุดิบถึงบรรจุ

ตัวอย่างไลน์ผลิตอาหารชนิดผง:

รับวัตถุดิบ → บด → ร่อน → ผสม → บรรจุ → สินค้าสำเร็จรูป

อย่ามองเฉพาะเครื่องจักรหลัก ควรรวมขั้นตอนที่อาจทำให้เกิดการรอ เช่น การชั่ง การลำเลียง การพักวัตถุดิบ การตรวจคุณภาพ และการส่งต่อระหว่างเครื่อง

ขั้นตอนที่ 2: เก็บกำลังการผลิตจริงของแต่ละขั้น

ใช้หน่วยที่เปรียบเทียบกันได้ เช่น

  • kg/hr สำหรับวัตถุดิบผง ธัญพืช หรือของเหลว

  • ชิ้น/hr สำหรับสินค้าที่ผลิตเป็นชิ้น

  • ซอง/hr หรือขวด/hr สำหรับกระบวนการบรรจุ

หากเครื่องบรรจุผลิตได้ 1,000 ซอง/hr และแต่ละซองบรรจุ 250 กรัม จะเทียบเท่า 250 kg/hr ก่อนหักของเสียและเวลาหยุด

ควรวัดภายใต้ผลิตภัณฑ์เดียวกัน ช่วงเวลาที่สอดคล้องกัน และปรับผลกระทบจาก Yield ให้เป็นฐานเดียวกัน

ขั้นตอนที่ 3: บันทึก WIP และเวลารอ

ระบุว่ามีวัตถุดิบสะสมอยู่ที่จุดใด ปริมาณเท่าไร และสะสมนานเพียงใด รวมถึงสังเกตว่าเครื่องจักรหยุดเพราะไม่มีวัตถุดิบ (Starvation) หรือเพราะขั้นตอนถัดไปรับสินค้าไม่ทัน (Blocking)

ข้อมูลนี้ช่วยยืนยันว่าเครื่องที่มีกำลังผลิตต่ำสุดกำลังเป็นข้อจำกัดของระบบจริงหรือไม่

3. Rated Capacity กับ Actual Capacity ต่างกันอย่างไร

หนึ่งในข้อผิดพลาดของการประเมินกำลังการผลิต คือใช้ตัวเลขจาก Specification ของเครื่องจักรแทนประสิทธิภาพที่เกิดขึ้นจริง

ปัจจัย Rated Capacity Actual Capacity
ความหมาย กำลังผลิตตามสเปกภายใต้เงื่อนไขที่ระบุ กำลังผลิตที่วัดได้จริง
ตัวแปรสำคัญ เงื่อนไขทดสอบและวัตถุดิบอ้างอิง วัตถุดิบ การป้อนงาน เวลาหยุด และของเสีย
การใช้งาน เปรียบเทียบความสามารถเครื่องจักร วิเคราะห์ข้อจำกัดของไลน์ผลิต
ข้อควรระวัง อาจไม่ตรงกับการใช้งานจริง ต้องกำหนดวิธีวัดให้เหมือนกัน

4. ทำไมต้องตรวจ Cycle Time, Changeover, Cleaning และ Downtime

เครื่องจักรที่ผลิตได้เร็วขณะเดินเครื่อง อาจมีกำลังผลิตเฉลี่ยต่ำเมื่อคำนึงถึงการหยุดทำงานตลอดกะ

ตัวแปรที่สำคัญ ได้แก่

  • Cycle Time: เวลาที่ใช้ในการผลิตหนึ่งรอบหรือหนึ่งหน่วย

  • Changeover Time: เวลาเปลี่ยนสูตร เปลี่ยนสินค้า หรือปรับตั้งเครื่อง

  • Cleaning Time: เวลาทำความสะอาดและเตรียมเครื่องให้พร้อมผลิต

  • Downtime: เวลาหยุดจากเครื่องขัดข้อง การรอวัตถุดิบ หรือสาเหตุอื่น

  • Yield Loss: สัดส่วนวัตถุดิบที่สูญเสียหรือไม่ผ่านเกณฑ์คุณภาพ

ตัวอย่างเช่น โรงงานเดินเครื่อง 8 ชั่วโมง แต่เครื่องจักรผลิตสินค้าได้จริงเพียง 6 ชั่วโมง อีก 2 ชั่วโมงหมดไปกับการหยุดหรือเปลี่ยนผลิตภัณฑ์ หากคิดกำลังผลิตจากความเร็วขณะเดินเครื่องเพียงอย่างเดียว จะทำให้ประเมินผลผลิตต่อกะสูงเกินความจริง

งานวิจัยด้านการปรับปรุง Changeover ในโรงงานอาหารที่ตีพิมพ์ในวารสาร Sustainability รายงานการลดเวลาเปลี่ยนงานจาก 29 นาทีเหลือ 20 นาที ผ่านการปรับลำดับและวิธีทำงาน แสดงให้เห็นว่าการเพิ่มเวลาที่พร้อมผลิตอาจเป็นอีกทางเลือกหนึ่งก่อนซื้อเครื่องใหม่

สำหรับโรงงานอาหาร การลด Cleaning Time ต้องไม่ลดทอนความปลอดภัยอาหารหรือประสิทธิผลของการทำความสะอาด โดยเฉพาะเมื่อเกี่ยวข้องกับสารก่อภูมิแพ้และการป้องกันการปนเปื้อนข้าม

5. ตรวจความไม่สมดุลระหว่าง Batch Process และ Continuous Process

ไลน์ผลิตอาหารจำนวนมากใช้เครื่องจักรแบบ Batch และ Continuous ร่วมกัน ซึ่งอาจทำให้เกิดการจ่ายวัตถุดิบไม่ต่อเนื่อง

ตัวอย่างเช่น

  • เครื่องผสม (Batch Mixer) ผลิตครั้งละ 200 kg

  • ใช้เวลาผสมและถ่ายออก 30 นาทีต่อรอบ

  • เครื่องบรรจุ (Continuous Packaging) ต้องการวัตถุดิบอย่างต่อเนื่อง

กำลังผลิตเชิงทฤษฎีของเครื่องผสมในตัวอย่างนี้คือ:

200 ÷ (30/60) = 400 kg/hr

อย่างไรก็ตาม 400 kg/hr ยังไม่ใช่กำลังผลิตเฉลี่ยที่ยืนยันได้ เพราะต้องรวมเวลารอป้อนวัตถุดิบ การทำความสะอาด การเปลี่ยนสูตร และการหยุดผลิตที่เกี่ยวข้อง

อีกทั้งเครื่องบรรจุอาจหยุดรอระหว่างที่เครื่องผสมกำลังทำงาน แม้กำลังผลิตเฉลี่ยของเครื่องผสมจะสูงเพียงพอก็ตาม

แนวทางแก้ไขอาจใช้ถังพักวัตถุดิบ (Buffer Hopper) หรือปรับตารางผลิตให้สอดคล้องกัน แต่ต้องพิจารณาความจุ ระยะเวลาพัก คุณสมบัติการไหล และการควบคุมสุขลักษณะอาหารด้วย

6. ตัวอย่าง Capacity Map เพื่อระบุ คอขวดไลน์ผลิตอาหาร

สมมุติโรงงานผลิตอาหารผงมีข้อมูลกำลังผลิตเฉลี่ยดังต่อไปนี้

กระบวนการ Actual Capacity ข้อสังเกต
รับและจ่ายวัตถุดิบ 500 kg/hr รองรับการผลิตได้เพียงพอ
เครื่องบด 430 kg/hr กำลังผลิตสูง
เครื่องร่อน 300 kg/hr ต่ำที่สุด
เครื่องผสม 380 kg/hr รองรับมากกว่าเครื่องร่อน
เครื่องบรรจุ 350 kg/hr รองรับมากกว่าเครื่องร่อน

ตัวเลขทั้งหมดเป็นสถานการณ์สมมุติเพื่ออธิบายวิธีวิเคราะห์ ไม่ใช่ข้อมูลทดสอบเครื่องจักรจริง โดยสมมุติว่าปรับทุกขั้นให้อยู่ในหน่วย kg ของผลิตภัณฑ์สำเร็จรูปเทียบเท่าต่อชั่วโมง รวมผลกระทบจาก Yield และเวลาหยุดที่เกี่ยวข้องแล้ว

จากข้อมูลนี้ เครื่องร่อนมีกำลังผลิตต่ำสุดที่ 300 kg/hr จึงเป็น จุดคอขวดที่ควรตรวจสอบก่อน

หากพบว่ามีวัตถุดิบสะสมหน้าเครื่องร่อน ขณะที่เครื่องผสมและบรรจุมีเวลารอวัตถุดิบ ก็เป็นหลักฐานสนับสนุนว่าเครื่องร่อนกำลังจำกัด Throughput ของไลน์

สมมุติสามารถเพิ่มกำลังผลิตเครื่องร่อนเป็น 380 kg/hr ได้จริง โดยขั้นตอนอื่นไม่เปลี่ยน คอขวดอาจย้ายไปยังเครื่องบรรจุซึ่งรองรับได้ 350 kg/hr

ดังนั้น กำลังผลิตรวมที่คาดหวังในกรณีนี้จะเพิ่มจาก 300 เป็นไม่เกิน 350 kg/hr หรือประมาณ 16.7% ไม่ใช่เพิ่มตามกำลังผลิตใหม่ของเครื่องร่อนทั้งหมด

นี่คือเหตุผลที่ต้องวิเคราะห์ทั้งไลน์ ไม่ใช่เพิ่มความเร็วเครื่องจักรทีละเครื่องโดยไม่ตรวจขั้นตอนถัดไป

ปรึกษาไลน์ผลิตอาหาร

7. แนวทางแก้ คอขวดไลน์ผลิตอาหาร ก่อนเพิ่มเครื่องจักร

เมื่อระบุข้อจำกัดได้แล้ว ควรเริ่มจากทางเลือกที่ใช้เงินลงทุนต่ำและทดลองผลได้ก่อน

วิธีแก้เหมาะกับสถานการณ์ข้อควรพิจารณา
ปรับ Processเครื่องผลิตต่ำเพราะการตั้งค่าหรือการป้อนวัตถุดิบต้องรักษาคุณภาพสินค้า
Balance Lineกำลังผลิตแต่ละขั้นไม่สมดุลต้องปรับจังหวะการทำงานร่วมกัน
เพิ่ม BufferBatch จ่ายสินค้าไม่ต่อเนื่องเพิ่ม WIP และข้อกำหนดด้านสุขลักษณะ
ลด Changeoverเปลี่ยนสูตรหรือขนาดบรรจุบ่อยต้องคงการตรวจสอบและ Cleaning ที่จำเป็น
เพิ่ม Automationงานป้อน ลำเลียง หรือถ่ายสินค้าเป็นข้อจำกัดต้องตรวจความเข้ากันได้ของระบบ
เพิ่มเครื่องจักรข้อจำกัดเชิงกำลังผลิตยังคงอยู่หลังปรับปรุงมี CAPEX และต้นทุนตลอดอายุใช้งาน

ตัวอย่างเช่น หากเครื่องร่อนผลิตช้าเพราะการป้อนผงไม่สม่ำเสมอ อาจเริ่มจากตรวจระบบลำเลียง อัตราการป้อน และคุณสมบัติการไหลของวัตถุดิบก่อนเปลี่ยนเครื่องร่อน

แต่หากทดสอบแล้วพบว่าเครื่องร่อนมีข้อจำกัดเชิงสมรรถนะภายใต้คุณภาพผลิตภัณฑ์ที่กำหนด การเพิ่มขนาดเครื่องหรือใช้เครื่องขนานอาจเป็นทางเลือกที่เหมาะสมกว่า

8. เมื่อไรควรเพิ่มเครื่องจักร และเมื่อไรยังไม่ควร

ควรพิจารณาเพิ่มเครื่องจักร เมื่อสามารถยืนยันว่าขั้นตอนนั้นเป็นคอขวดจริง เครื่องเดิมทำงานใกล้กำลังผลิตที่เหมาะสมแล้ว และยังมีความต้องการผลิตเพิ่มอย่างต่อเนื่อง

ในทางกลับกัน ยังไม่ควรรีบลงทุน หากปัญหาหลักเกิดจากการหยุดเครื่อง การป้อนวัตถุดิบไม่สม่ำเสมอ การวางแผนการผลิต หรือขั้นตอนปลายทางที่ยังไม่พร้อมรองรับ

ก่อนอนุมัติการลงทุน ควรประเมินผลตอบแทนจากการเพิ่ม Throughput ของทั้งระบบ ไม่ใช่ดูเฉพาะกำลังผลิตของเครื่องใหม่

วิธีประเมินระยะเวลาคืนทุนเบื้องต้น:

Payback Period (ปี) = เงินลงทุนรวม ÷ ผลตอบแทนสุทธิเพิ่มต่อปี

เงินลงทุนรวมควรครอบคลุมราคาเครื่องจักร ค่าติดตั้ง ระบบประกอบ และค่าใช้จ่ายที่จำเป็น ส่วนผลตอบแทนสุทธิเพิ่มต้องพิจารณาปริมาณสินค้าที่ขายได้จริง หักต้นทุนผันแปรและค่าใช้จ่ายดำเนินงานที่เพิ่มขึ้น

หากยังไม่มีคำสั่งซื้อหรือความต้องการตลาดรองรับ กำลังผลิตที่เพิ่มขึ้นอาจไม่สร้างผลตอบแทนตามที่คาดไว้

9. Checklist ก่อนให้ผู้ผลิตเครื่องจักรประเมิน Capacity

การส่งข้อมูลหน้างานให้ครบตั้งแต่ต้นช่วยให้ Supplier วิเคราะห์ทางเลือกได้เหมาะสมขึ้น โดยควรเตรียมข้อมูลดังนี้

  • ข้อมูลวัตถุดิบ: ประเภท ความชื้น ขนาดอนุภาค Bulk Density และคุณสมบัติการไหล

  • ข้อมูลกระบวนการ: Process Flow และตำแหน่งเครื่องจักรปัจจุบัน

  • กำลังผลิต: Actual Capacity รายขั้นตอนและเป้าหมายที่ต้องการ

  • ข้อมูลเวลา: Cycle Time, Changeover, Cleaning และ Downtime

  • ข้อมูลคุณภาพ: Yield, ของเสีย และข้อกำหนดผลิตภัณฑ์

  • สภาพหน้างาน: พื้นที่ติดตั้ง ระบบไฟฟ้า ลม และข้อจำกัดในการเชื่อมต่อ

  • เงื่อนไขสุขลักษณะ: การทำความสะอาด จุดสัมผัสอาหาร และข้อกำหนด GMP ที่เกี่ยวข้อง

  • ข้อมูลการลงทุน: งบประมาณ ปริมาณความต้องการผลิต และระยะเวลาคืนทุนเป้าหมาย

สำหรับเครื่องจักรที่กำลังผลิตขึ้นอยู่กับคุณสมบัติของวัตถุดิบ เช่น เครื่องบด เครื่องร่อน หรือระบบลำเลียงผง ควรยืนยันสมรรถนะด้วยการทดลองวัตถุดิบจริงภายใต้เงื่อนไขใกล้เคียงกับการผลิต

สรุปหา คอขวดไลน์ผลิตอาหาร ให้เจอ ก่อนลงทุนเพิ่ม Capacity

การเพิ่มกำลังผลิตโรงงานอาหารไม่จำเป็นต้องเริ่มจากการซื้อเครื่องจักรใหม่เสมอไป เพราะข้อจำกัดอาจอยู่ที่การจัดสมดุลไลน์ การป้อนวัตถุดิบ เวลาหยุดเครื่อง หรือการประสานงานระหว่างกระบวนการ

การทำ Capacity Map โดยใช้ข้อมูลการผลิตจริง จะช่วยให้ฝ่ายบริหารและวิศวกรเห็นจุดที่ควรปรับปรุงก่อน พร้อมประเมินผลกระทบต่อ Throughput และต้นทุนการผลิตอย่างเป็นระบบ

หากกำลังพิจารณาปรับปรุงไลน์ผลิตอาหารหรือเพิ่มเครื่องจักร ควรเริ่มจากการเตรียม Process Flow และข้อมูล Capacity ของหน้างาน เพื่อใช้ประกอบการประเมินแนวทางที่เหมาะสม

ปรึกษาเกี่ยวกับเครื่องจักรและการวางระบบผลิตอาหาร โทร. 092-439-0099

FAQ

ไม่เสมอไป เพราะคอขวดต้องพิจารณาจากข้อจำกัดที่ส่งผลต่อการไหลของทั้งระบบ เครื่องที่มีตัวเลข Capacity ต่ำสุดอาจไม่ได้จำกัดผลผลิตจริง หากทำงานไม่เต็มเวลา หรือถูกใช้งานกับวัตถุดิบคนละประเภท จึงต้องวิเคราะห์กำลังผลิตจริงร่วมกับ WIP เวลารอ และรูปแบบการเดินไลน์

เพราะ Rated Capacity มักแสดงความสามารถภายใต้เงื่อนไขเฉพาะ ไม่ได้หมายความว่าเครื่องสามารถผลิตได้ในอัตรานั้นตลอดกะ การหยุดเครื่อง การเปลี่ยนสูตร การทำความสะอาด ปัญหาวัตถุดิบ และการผลิตแบบ Batch ล้วนทำให้กำลังผลิตเฉลี่ยต่ำลงได้

Capacity Map ในบทความนี้เน้นเปรียบเทียบความสามารถในการผลิตของแต่ละขั้นตอน เพื่อระบุข้อจำกัดด้านกำลังผลิต ส่วน Value Stream Mapping (VSM) มีขอบเขตกว้างกว่า ครอบคลุมการไหลของวัตถุดิบและข้อมูล รวมถึง Cycle Time, Lead Time และจุดสะสมของงานระหว่างผลิต จึงสามารถนำทั้งสองแนวคิดมาใช้ร่วมกันได้

ไม่จำเป็น โรงงานสามารถเริ่มจากข้อมูลบันทึกประจำกะ การจับเวลา การนับผลผลิตจริง และการสำรวจ WIP หน้างานได้ เมื่อข้อมูลมีความซับซ้อนหรือมีเครื่องจักรจำนวนมาก ระบบติดตามการผลิตอัตโนมัติจะช่วยเพิ่มความต่อเนื่องและความละเอียดในการวิเคราะห์

เครื่องจักรอาหาร GMP เช็ก Hygienic Design ก่อนซื้อ–รับมอบ

เครื่องจักรอาหาร GMP

การซื้อ เครื่องจักรอาหาร GMP ไม่ควรพิจารณาเพียงกำลังการผลิต ราคา หรือคำว่า “ผลิตจากสแตนเลส” เพราะหลังติดตั้งแล้ว ปัญหาที่โรงงานอาจพบจริงคือมีซอกที่ล้างไม่ถึง ผงหรือเศษอาหารสะสม น้ำขังตามโครงเครื่อง ต้องถอดชิ้นส่วนจำนวนมากเพื่อทำความสะอาด หรือมี Gasket และรอยต่อที่ไม่เหมาะกับผลิตภัณฑ์

ปัญหาเหล่านี้บางครั้งไม่เห็นจากใบเสนอราคา แต่จะปรากฏเมื่อ QA และฝ่ายผลิตเริ่มตรวจรับหรือใช้งานจริง ส่งผลให้ต้องแก้เครื่อง เพิ่ม Cleaning Time หรือสร้างความเสี่ยงด้านการปนเปื้อน

คำตอบแบบสรุป: เครื่องจักรอาหารที่เหมาะกับระบบ GMP ต้องออกแบบโดยคำนึงถึง Hygienic Design ตั้งแต่วัสดุสัมผัสอาหาร พื้นผิว รอยต่อ จุดอับ ความสามารถในการถอดล้าง การติดตั้ง ไปจนถึงการบำรุงรักษา ดังนั้นโรงงานควรกำหนดเกณฑ์เหล่านี้ตั้งแต่ Specification และใบเสนอราคา แล้วตรวจซ้ำระหว่าง FAT และ SAT ไม่ใช่รอให้เครื่องเข้าหน้างานจึงเริ่มตรวจ

GMP เกี่ยวข้องกับเครื่องจักรอาหารอย่างไร?

ประกาศกระทรวงสาธารณสุข ฉบับที่ 420 พ.ศ. 2563 กำหนดเรื่องเครื่องมือ เครื่องจักร และอุปกรณ์การผลิตไว้โดยตรง โดยอุปกรณ์ที่สัมผัสอาหารต้องออกแบบอย่างถูกสุขลักษณะ ใช้วัสดุที่ไม่เป็นพิษ ไม่เป็นสนิม ไม่ทำปฏิกิริยากับอาหาร ทนต่อการกัดกร่อน ทำความสะอาดและฆ่าเชื้อได้ง่าย และต้องไม่มีซอกมุมหรือรอยเชื่อมต่อที่ทำความสะอาดไม่ทั่วถึง

นอกจากนี้ การติดตั้งเครื่องต้องเอื้อต่อการทำความสะอาดและซ่อมบำรุง ส่วนระบบท่อต้องหลีกเลี่ยงจุดอับหรือซอกที่สะสมสิ่งสกปรกและจุลินทรีย์ หลักการนี้สอดคล้องกับ Codex ซึ่งกำหนดในภาพรวมว่าอุปกรณ์สัมผัสอาหารควรออกแบบให้ทำความสะอาด ฆ่าเชื้อ และบำรุงรักษาได้อย่างเหมาะสมเพื่อป้องกันการปนเปื้อน

ประเด็นสำคัญคือ GMP 420 ไม่ได้บอกเพียงว่า “ใช้สแตนเลสแล้วผ่าน” แต่พิจารณาความเหมาะสมของวัสดุและการออกแบบโดยรวมด้วย

SUS304 หรือ SUS316L แบบไหนถึงเรียกว่า GMP?

ไม่มีหลักเกณฑ์ในข้อ 2.1 ของ GMP 420 ที่กำหนดแบบเหมารวมว่าเครื่องจักรทุกชนิดต้องเป็น SUS304 หรือ SUS316L แต่กำหนดคุณสมบัติของวัสดุ เช่น ไม่เป็นพิษ ไม่ทำปฏิกิริยากับอาหาร และทนต่อการกัดกร่อน

ดังนั้นการเลือกเกรดสแตนเลสควรสัมพันธ์กับ ชนิดผลิตภัณฑ์ ความเป็นกรด–ด่าง ปริมาณเกลือ อุณหภูมิ และสารเคมีที่ใช้ทำความสะอาด ไม่ควรเลือกจากชื่อเกรดเพียงอย่างเดียว

สำหรับ Seal และ Gasket ควรถาม Supplier ให้ชัดว่าใช้วัสดุชนิดใด อยู่ตำแหน่งใด สัมผัสอาหารโดยตรงหรือไม่ และทนต่ออุณหภูมิ ผลิตภัณฑ์ รวมถึงสารทำความสะอาดที่โรงงานใช้ได้หรือไม่

ตรวจพื้นผิว รอยเชื่อม และมุมอับ ก่อนเครื่องเข้าสายการผลิต

พื้นผิวที่ดูเงาสวยไม่ได้แปลว่า Hygienic Design ดีเสมอไป จุดที่ควรตรวจจริงคือ รอยต่อ รอยเชื่อม ขอบพับ รูน็อต ใต้แผ่นเสริม บริเวณเพลา และจุดต่อท่อ

GMP 420 ระบุอย่างชัดเจนว่าพื้นผิวสัมผัสอาหารต้องไม่มีซอกมุมหรือรอยเชื่อมต่อที่ทำความสะอาดไม่ทั่วถึง และในระบบท่อต้องไม่มีจุดอับที่เอื้อต่อการสะสมสิ่งสกปรกและจุลินทรีย์

แนวคิดเดียวกันอยู่ในหลัก Hygienic Design ของ EHEDG ซึ่งมองการออกแบบจากความเสี่ยงตาม Intended Use เพราะเครื่องที่ออกแบบไม่เหมาะสมมักทำความสะอาดได้ยากและเพิ่มความเสี่ยงต่อคุณภาพและความปลอดภัยอาหาร

เครื่องจักรอาหาร GMP

เครื่องจักรอาหาร GMP ควรถอดล้างง่ายแค่ไหน?

คำตอบไม่ได้แปลว่า “ต้องถอดได้ทุกชิ้น” แต่ต้องเข้าถึงพื้นที่ที่จำเป็นต่อการ Cleaning, Inspection และ Maintenance ได้โดยไม่สร้าง Blind Spot ใหม่

เครื่องที่ต้องถอดน็อตหลายสิบตัวเพื่อเปิดพื้นที่สัมผัสอาหารทุกครั้ง อาจสร้าง Cleaning Time สูงและเพิ่มโอกาสประกอบผิด ในทางกลับกัน เครื่องที่เปิดไม่ได้เลยก็อาจทำให้ตรวจสอบความสะอาดไม่ทั่วถึง

ดังนั้นก่อนซื้อควรถามว่า:

  • จุดใดเป็น Product Contact Zone
  • จุดใดต้องถอดทำความสะอาดทุก Batch หรือทุกวัน
  • ต้องใช้ Tool ในการถอดหรือไม่
  • ชิ้นส่วนหลังถอดมีจุดวางหรือจัดเก็บอย่างถูกสุขลักษณะหรือไม่
  • ถ้าใช้ CIP ระบบสามารถส่งน้ำและสารทำความสะอาดถึงทุกพื้นที่ที่ต้องการหรือไม่
  • ถ้าเป็นระบบผงที่ใช้ Dry Cleaning การออกแบบลดพื้นที่สะสมฝุ่นได้หรือไม่

EHEDG แนะนำให้การออกแบบพิจารณาร่วมกับลักษณะผลิตภัณฑ์และวิธีทำความสะอาดที่ตั้งใจใช้ ไม่ใช่ใช้แนวทางเดียวกับเครื่องจักรทุกประเภท

ต้องป้องกันการสะสมของเศษอาหาร น้ำ และฝุ่นอย่างไร

สำหรับกระบวนการเปียก ควรตรวจบริเวณที่อาจเกิดน้ำค้าง เช่น พื้นก้นถัง ขอบราง ท่อ และ Housing ส่วนกระบวนการผงควรสนใจพื้นที่แนวนอน ซอกโครง และบริเวณที่ฝุ่นสามารถเข้าไปสะสมแต่ผู้ปฏิบัติงานเข้าถึงไม่ได้

อย่านำหลัก “ระบายน้ำได้” ไปใช้โดยไม่ดู Cleaning Philosophy ของโรงงาน เพราะสายผลิตผงบางประเภทอาจออกแบบสำหรับ Dry Cleaning เป็นหลัก ขณะที่ไลน์ของเหลวหรือพื้นที่ Wet Cleaning ต้องให้ความสำคัญกับ Drainability มากกว่า

นี่เป็นเหตุผลที่ Hygienic Design ควรเริ่มจาก Product + Process + Cleaning Method ไม่ใช่เริ่มจากรูปทรงเครื่องเพียงอย่างเดียว

Accessibility สำคัญต่อ QA และ Maintenance อย่างไร?

เครื่องอาจออกแบบให้ล้างได้ดีบนแบบ แต่เมื่อนำไปติดตั้งชิดผนัง ชิดเครื่องอื่น หรือมี Platform บัง Access Point ก็อาจกลายเป็นเครื่องที่ทำความสะอาดและซ่อมยากในหน้างานจริง

ดังนั้น Design Review ควรดูทั้ง ตัวเครื่องและตำแหน่งติดตั้งใน Production Line

GMP 420กำหนดให้เครื่องจักรติดตั้งในตำแหน่งที่เหมาะสมตามสายงานการผลิต และต้องง่ายต่อการทำความสะอาดและซ่อมบำรุง

ประเด็นสิ่งที่ควรกำหนดก่อนสั่งซื้อ
Product Contact Materialระบุวัสดุของชิ้นส่วนสัมผัสอาหารแต่ละส่วน
Seal / Gasketระบุ Material และเงื่อนไขการใช้งาน
Surface / Weldกำหนดมาตรฐานงานผิวและ Acceptance Criteria ที่ต้องการ
Cleaning MethodDry Clean, Wet Clean, COP หรือ CIP
Accessibilityจุดที่ต้องเปิดตรวจ ถอด หรือทำความสะอาด
Drainabilityระบุหากกระบวนการต้องการการระบายของเหลวออก
Product Accumulationต้องไม่มีพื้นที่ที่สร้างการสะสมซึ่งทำความสะอาดไม่ได้
Documentationระบุเอกสารที่ต้องส่งมอบ
FAT / SATกำหนด Test Protocol และ Acceptance Criteria ก่อนออก PO

จุดสำคัญคือ เปลี่ยนคำว่า “Hygienic Design” ให้เป็นข้อกำหนดที่ตรวจรับได้ เพราะคำกว้าง ๆ เพียงคำเดียวอาจตีความต่างกันระหว่างโรงงานกับผู้ผลิตเครื่อง

FAT / SAT Checklist ก่อนรับมอบ เครื่องจักรอาหาร GMP

FAT (Factory Acceptance Test) เป็นโอกาสตรวจเครื่องที่โรงงานผู้ผลิตก่อนส่ง ส่วน SAT (Site Acceptance Test) ใช้ตรวจหลังติดตั้งในสถานที่ใช้งานจริง

ในมุม Hygienic Design ควรตรวจ Product Contact Parts, รอยเชื่อมและรอยต่อ, Blind Spot, การถอดประกอบ, Clearance สำหรับ Cleaning, Seal/Gasket, ทิศทางการระบาย, จุดเสี่ยงจาก Lubricant รวมถึงทดลองวิธีทำความสะอาดหากอยู่ในขอบเขตสัญญา

หลังติดตั้งควรตรวจซ้ำว่าท่อ Platform Conveyor หรือเครื่องจักรข้างเคียงไม่ได้สร้างพื้นที่ที่เข้าถึงไม่ได้ขึ้นมาใหม่

ข้อควรเข้าใจ: GMP 420 ไม่ได้กำหนดว่าทุกเครื่องต้องมีเอกสารชื่อ “FAT/SAT” โดยตรง แต่ FAT/SAT เป็นเครื่องมือเชิงวิศวกรรมและการจัดซื้อที่ช่วยให้โรงงานยืนยันข้อกำหนดที่ตกลงกับ Supplier ก่อนรับมอบ

เครื่องจักรอาหาร GMP ควรมีเอกสารอะไรตอนรับมอบ?

เอกสารที่ควรกำหนดใน Purchase Specification ตามความเหมาะสมของเครื่อง ได้แก่ GA Drawing, P&ID สำหรับระบบที่เกี่ยวข้อง, รายการ Product Contact Material, ข้อมูล Seal/Gasket, Electrical Drawing, Operation & Maintenance Manual, Cleaning Instruction, รายการ Spare/Wear Parts และผล FAT/SAT
สำหรับเครื่องมือวัดที่เกี่ยวข้อง ควรตรวจ Calibration Documentation ด้วย โดย GMP 420 กำหนดให้อุปกรณ์ชั่งตวงวัดที่เกี่ยวข้องมีความเหมาะสม เที่ยงตรง และมีการสอบเทียบอย่างน้อยปีละครั้ง พร้อมวิธีจัดการหากค่าคลาดเคลื่อนเกินเกณฑ์ยอมรับ

Checklist 3 ช่วง: ก่อนซื้อ → ก่อนส่งเครื่อง → ก่อนเริ่มผลิต

ก่อนซื้อ: กำหนด Product, Cleaning Method, Material, จุดสัมผัสอาหาร, Accessibility และ Acceptance Criteria ให้ชัดใน RFQ

ก่อนส่งเครื่อง: ทำ Design Review และ FAT โดยให้ QA/QC, Engineering และ Production ตรวจร่วมกัน ไม่ควรให้ฝ่ายจัดซื้อพิจารณาจากราคาและ Specification Sheet เพียงฝ่ายเดียว

ก่อนเริ่มผลิต: ทำ SAT ตรวจ Installation, Cleaning Access, Utility, Documentation และยืนยันว่าเครื่องสามารถทำความสะอาดตามวิธีที่โรงงานจะใช้จริง

วิธีนี้ช่วยย้ายการแก้ปัญหาจากช่วง “เครื่องผลิตเสร็จแล้ว” ไปสู่ช่วง “ยังแก้แบบได้” ซึ่งโดยทั่วไปจัดการได้ง่ายกว่าและลดความเสี่ยงต่อการตรวจรับ

ก่อนเลือก เครื่องจักรอาหาร GMP ควรประเมินอะไรบ้าง?

ก่อนออก PO ควรให้ QA/QC, Engineering และ Production ทบทวนร่วมกันว่าเครื่องเหมาะกับชนิดอาหาร ความเสี่ยงการปนเปื้อน วิธีทำความสะอาด ความถี่ในการเปลี่ยนผลิตภัณฑ์ และ Layout จริงหรือไม่

Specification ของเครื่องสองรุ่นอาจดูใกล้เคียงกัน แต่ Cleanability และ Maintenance Accessibility อาจต่างกันมาก ซึ่งจะเริ่มเห็นผลเมื่อโรงงานใช้งานทุกวัน

หากต้องการประเมินเครื่องจักรสำหรับไลน์ผลิตอาหาร หรือไม่แน่ใจว่าควรกำหนด Hygienic Design ใน Specification อย่างไร สามารถ โทรปรึกษาเราได้ที่ 092-439-0099 เพื่อประเมินร่วมกับกระบวนการผลิตและเงื่อนไขหน้างานจริง

FAQ

ไม่จำเป็นสำหรับทุกกรณี GMP 420 เน้นว่าวัสดุสัมผัสอาหารต้องไม่เป็นพิษ ไม่เป็นสนิม ไม่ทำปฏิกิริยากับอาหาร และทนต่อการกัดกร่อน จึงต้องเลือกวัสดุให้เหมาะกับผลิตภัณฑ์และการทำความสะอาดของแต่ละโรงงาน ไม่ควรกำหนด SUS316L โดยไม่ประเมิน Intended Use ก่อน

ต้องพิจารณาว่าจุดนั้นสัมผัสอาหารหรือสร้างความเสี่ยงต่อการสะสมสิ่งสกปรกและการปนเปื้อนหรือไม่ GMP 420 ระบุว่าพื้นที่สัมผัสอาหารไม่ควรมีซอกมุมหรือรอยต่อที่ทำความสะอาดไม่ทั่วถึง และระบบท่อต้องหลีกเลี่ยงจุดอับที่สะสมสิ่งสกปรกหรือจุลินทรีย์

ไม่เสมอไป การมี CIP เป็นเพียงวิธีทำความสะอาดหนึ่งส่วน ต้องตรวจว่าของเหลวทำความสะอาดเข้าถึงพื้นผิวที่ต้องการหรือไม่ มีพื้นที่ค้างหรือ Shadow Area หรือไม่ และระบบสามารถระบายออกได้หรือไม่ Hygienic Design จึงต้องประเมินทั้ง Geometry และ Cleaning Process ร่วมกัน

GMP 420 ไม่ได้กำหนดคำว่า FAT เป็นข้อบังคับสำหรับเครื่องจักรทุกเครื่อง แต่ FAT ช่วยตรวจ Material, Construction, Cleanability และ Acceptance Criteria ก่อนส่งเครื่อง ทำให้แก้ไขข้อผิดพลาดได้ก่อนติดตั้งหน้างาน

ระบบดูดฝุ่นโรงงานอาหาร เลือกอย่างไรให้ตรงจุดกำเนิดฝุ่น

ระบบดูดฝุ่นโรงงานอาหาร

ฝุ่นที่ลอยออกมาระหว่างเทวัตถุดิบ ผสม ร่อน ลำเลียง หรือบรรจุ อาจดูเป็นเพียงปัญหาความสะอาด แต่สำหรับไลน์ผงอาหาร ผลกระทบอาจลามไปถึงสุขภาพพนักงาน การปนเปื้อนข้ามผลิตภัณฑ์ Cleaning Time และความเสี่ยงด้านความปลอดภัย การเลือก ระบบดูดฝุ่นโรงงานอาหาร จึงไม่ควรเริ่มจากคำถามว่า “ต้องใช้ Dust Collector กี่แรงม้า?” หรือ “ต้องใช้ Airflow เท่าไร?” เพียงอย่างเดียว แต่ควรเริ่มจากการหาว่า ฝุ่นเกิดตรงไหน เกิดอย่างไร และเป็นฝุ่นชนิดใด

อย. เองระบุว่าการผลิตอาหารผงอาจเกิดฝุ่นตั้งแต่การชั่งตวง การผสม ไปจนถึงการบรรจุ และการควบคุมฝุ่นตาม GMP 420 ให้พิจารณาตามระดับความเสี่ยงของกระบวนการ ไม่ได้กำหนดว่าทุกโรงงานต้องใช้ระบบรูปแบบเดียวกัน

สรุปสั้น ๆ: ระบบดูดฝุ่นที่เหมาะสมควรเริ่มจากการสำรวจจุดกำเนิดฝุ่นและคุณสมบัติของผง จากนั้นออกแบบ Hood ให้จับฝุ่นตั้งแต่ต้นทาง คำนวณ Airflow, Duct และ Static Pressure ของระบบ แล้วจึงเลือก Cartridge Filter, Bag Filter หรือ Wet Scrubber โดยต้องประเมิน Hygiene, Cross-contamination และ Combustible Dust ควบคู่กันไป

ระบบดูดฝุ่นโรงงานอาหาร ควรเริ่มจาก “จุดกำเนิดฝุ่น”

หลักคิดสำคัญคือ อย่าพยายามดูดฝุ่นหลังจากฝุ่นกระจายไปทั่วห้องแล้ว หากสามารถจับมันได้ตั้งแต่ต้นทาง

ระบบ Local Exhaust Ventilation หรือ LEV ทำงานโดยสร้างการไหลของอากาศเพื่อจับสารปนเปื้อนบริเวณแหล่งกำเนิด แล้วส่งผ่านท่อไปยังอุปกรณ์แยกหรือกรองฝุ่น HSE ระบุว่าประสิทธิภาพของ LEV ขึ้นอยู่กับการเข้าใจชนิดและแหล่งกำเนิดของฝุ่น รวมถึงการออกแบบ Hood, Duct และระบบอย่างเหมาะสม ไม่ใช่เพียงติดพัดลมดูดอากาศเข้าไปในพื้นที่

ในไลน์ผงอาหาร จุดที่ควรสำรวจเป็นพิเศษ ได้แก่

  • จุดแกะและเทถุงวัตถุดิบ (Bag Dump)

  • จุดชั่งและแบ่งวัตถุดิบ

  • Grinder หรือ Mill

  • จุดเข้า–ออกเครื่องร่อนผง

  • จุดป้อน Mixer และจุด Discharge

  • Transfer Point ระหว่าง Conveyor

  • จุดเทลง Hopper

  • จุดบรรจุถุงหรือบรรจุภาชนะ

NIOSH พบว่าการใช้จุดดูดเฉพาะที่ เช่น Ventilated Bag Dump Station หรือ Hood บริเวณจุดปล่อยผง สามารถช่วยลดฝุ่นที่ออกมาสู่พื้นที่ทำงานได้อย่างมีนัยสำคัญ

เลือก ระบบดูดฝุ่นโรงงานอาหาร อย่าดูเฉพาะ “ปริมาณวัตถุดิบต่อชั่วโมง”

วัตถุดิบ 500 kg/hr สองชนิดอาจต้องการระบบดูดฝุ่นต่างกันมาก เพราะควรพิจารณาร่วมกับ Particle Size, ปริมาณ Fine Particle, Bulk Density, Moisture, ความเหนียว และวิธีที่วัตถุดิบตกกระทบหรือเคลื่อนที่

ตัวอย่างเช่น ผงแป้งละเอียดที่เทจากระดับสูงอาจสร้างฝุ่นฟุ้งมากกว่าวัตถุดิบเม็ดที่ลำเลียงด้วยระบบปิด แม้กำลังการผลิตเท่ากัน

ออกแบบ ระบบดูดฝุ่นโรงงานอาหาร Hood, Airflow, Duct และ Static Pressure

หลังระบุ Dust Source แล้ว ขั้นต่อไปคือการทำให้ฝุ่นเข้าสู่ระบบได้จริง

1. เริ่มที่ Hood ก่อนเพิ่ม Airflow

Hood ที่อยู่ไกลจากจุดกำเนิดมากเกินไปอาจต้องใช้ปริมาณลมสูงขึ้น แต่ยังจับฝุ่นได้ไม่ดี ดังนั้นควรพยายาม Enclose หรือเข้าใกล้แหล่งกำเนิดฝุ่นให้มากที่สุด โดยไม่รบกวนการทำงานของ Operator และการทำความสะอาด

NIOSH ระบุว่าการใช้ Enclosure, Hood หรือ Chute ใกล้แหล่งกำเนิดช่วยเพิ่มโอกาสในการจับฝุ่นก่อนหลุดออกสู่พื้นที่ผลิต

2. กำหนด Airflow จาก Capture Requirement

Airflow ไม่ควรถูกกำหนดจากขนาดเครื่องจักรหรือแรงม้าของ Blower เพียงอย่างเดียว แต่สัมพันธ์กับพื้นที่เปิดของ Hood การเคลื่อนตัวของฝุ่น ลมรบกวน และ Capture Velocity ที่ต้องการ

หากเปิด Hood กว้างเกินความจำเป็น ปริมาณลมที่ต้องใช้ก็เพิ่มขึ้น ส่งผลให้ Fan, Duct และ Filter ต้องใหญ่ตามไปด้วย

3. คำนวณ Duct และ Static Pressure ทั้งระบบ

ฝุ่นที่ถูกจับแล้วต้องถูกลำเลียงผ่านท่อโดยไม่ตกสะสมง่าย ขณะเดียวกัน Blower ต้องเอาชนะแรงต้านจาก Hood, Duct, Elbow, Damper และ Filter

จึงควรคำนวณ Total Static Pressure ของเส้นทางที่มีแรงต้านสูงสุดก่อนเลือก Fan ไม่ควรเลือกจากค่า Airflow อย่างเดียว

นี่เป็นสาเหตุที่ระบบที่มี “CFM สูง” ไม่ได้หมายความว่าจะดูดฝุ่นหน้างานได้ดีเสมอไป หาก Hood หรือ Duct ถูกออกแบบไม่เหมาะสม

เลือก Filter สำหรับ ระบบดูดฝุ่นโรงงานอาหาร Cartridge หรือ Bag Filter?

ทั้ง Cartridge Filter และ Bag Filter เป็นระบบ Fabric Filtration ที่ให้อากาศไหลผ่าน Filter Media และกักอนุภาคไว้บนผิว Filter โดยประสิทธิภาพจริงขึ้นอยู่กับอนุภาค Media, Filtration Velocity และระบบทำความสะอาด Filter

ปัจจัย Cartridge Filter Bag Filter
โครงสร้าง Filter แบบจีบ มีพื้นที่กรองสูงต่อปริมาตร ถุงกรองทรงยาวหลายใบ
พื้นที่ติดตั้ง ค่อนข้าง Compact มักต้องการพื้นที่/ความสูงมากกว่า
ฝุ่นละเอียดแห้ง เหมาะได้ดีเมื่อเลือก Media ถูกต้อง เหมาะได้เช่นกัน
Dust Loading สูง ต้องตรวจ Air-to-Cloth และ Cleaning มักใช้กับงาน Dust Loading สูงได้ดี
ความชื้น/ฝุ่นเหนียว ต้องตรวจ Media และการอุดตันอย่างระมัดระวัง เลือก Media ให้เหมาะกับสภาพได้หลากหลาย
Maintenance Cartridge เปลี่ยนค่อนข้างสะดวก จำนวนถุงและพื้นที่เข้าถึงมีผลต่อ Maintenance

Cartridge ใช้ Filter Media แบบจีบ จึงเพิ่มพื้นที่กรองต่อพื้นที่ติดตั้ง แต่ฝุ่นที่เหนียวหรือสภาพที่มีความชื้นสูงอาจทำให้ Pleat อุดตันได้ ขณะที่ Bag Filter มีวัสดุกรองให้เลือกหลากหลายและถูกใช้ในงานปริมาณฝุ่นสูงจำนวนมาก

ดังนั้น อย่าเลือกจากคำว่า Cartridge หรือ Bag เพียงอย่างเดียว ควรตรวจ Filter Media, Filtration Area, Air-to-Cloth Ratio, Pressure Drop และวิธี Cleaning เช่น Pulse Jet ร่วมด้วย

Wet Scrubber เหมาะกับฝุ่นแบบไหน?

Wet Scrubber ใช้ของเหลว—โดยทั่วไปคือน้ำ—สัมผัสกับกระแสอากาศเพื่อจับอนุภาคและถ่ายโอนฝุ่นจากอากาศเข้าสู่ของเหลว

ระบบนี้อาจเหมาะกับกรณีที่ฝุ่นมีลักษณะ Sticky, Hygroscopic หรือมีความชื้นสูง และบางกรณีสามารถใช้เป็นส่วนหนึ่งของมาตรการจัดการฝุ่นที่ติดไฟได้ โดยต้องออกแบบระบบความปลอดภัยโดยรวมให้เหมาะสม

อย่างไรก็ตาม Wet Scrubber มี Trade-off สำคัญ คือเปลี่ยนปัญหาจาก “ฝุ่นแห้ง” เป็น น้ำหรือ Slurry ที่ต้องจัดการ และประสิทธิภาพในการจับอนุภาคละเอียดขึ้นอยู่กับประเภท Scrubber และ Pressure Drop

สำหรับโรงงานอาหารจึงต้องพิจารณาเรื่องการระบายน้ำ การทำความสะอาด จุดสะสมของผลิตภัณฑ์ และ Hygiene เพิ่มเติมด้วย

Hygiene และ Cross-contamination ต้องคิดตั้งแต่ตอนออกแบบ

ระบบดูดฝุ่นในโรงงานอาหารไม่ได้มีหน้าที่เพียงทำให้อากาศสะอาดขึ้น แต่ต้องไม่สร้างจุดสะสมวัตถุดิบที่ทำความสะอาดยากหรือทำให้ฝุ่นจากผลิตภัณฑ์หนึ่งย้อนกลับไปปนอีกผลิตภัณฑ์หนึ่ง

GMP 420 ของ อย. ใช้หลัก Risk-based โดยมุ่งป้องกันหรือลดอันตรายทางกายภาพ เคมี และจุลินทรีย์จากสภาพแวดล้อม เครื่องจักร อุปกรณ์และกระบวนการผลิต

จึงควรตรวจตั้งแต่ขั้นออกแบบว่า Duct และ Dust Collector เปิดทำความสะอาดได้หรือไม่ มี Dead Zone หรือจุดสะสมฝุ่นหรือไม่ และถ้าใช้ระบบร่วมหลายผลิตภัณฑ์ มีความเสี่ยง Allergen หรือ Cross-contamination หรือไม่

อย่ามองข้าม Combustible Dust ในไลน์ผงอาหาร

แป้ง น้ำตาล แป้งสตาร์ช เครื่องเทศ Cocoa Powder และผงอาหารอีกหลายชนิดสามารถเป็น Combustible Dust ภายใต้เงื่อนไขที่เหมาะสม OSHA ระบุว่าฝุ่นของวัสดุที่ติดไฟได้ เมื่อกระจายตัวในอากาศในความเข้มข้นที่เหมาะสม อาจเกิด Flash Fire หรือ Dust Explosion ได้

ดังนั้นการออกแบบระบบดูดฝุ่นสำหรับวัตถุดิบเหล่านี้ไม่ควรพิจารณาเฉพาะ Airflow และ Filter Area แต่ควรประเมินอย่างน้อยเรื่องแหล่งจุดติดไฟ การสะสมฝุ่น Static Electricity ตำแหน่ง Dust Collector และมาตรการ Explosion Protection/Isolation ตามผลการประเมินความเสี่ยง

สำหรับมาตรฐานสากล ปัจจุบัน NFPA 660: Standard for Combustible Dusts and Particulate Solids ฉบับปี 2025 รวมมาตรฐานด้าน Combustible Dust หลายฉบับไว้ด้วยกัน รวมถึงเนื้อหาที่เกี่ยวข้องกับ Agricultural and Food Dusts

NFPA เป็นแนวทางอ้างอิงทางวิศวกรรมและไม่ได้ใช้แทนการตรวจสอบข้อกฎหมายและข้อกำหนดที่เกี่ยวข้องในประเทศไทย

ตารางเลือกระบบเก็บฝุ่นเบื้องต้น

ลักษณะฝุ่น ทางเลือกที่ควรพิจารณา ประเด็นที่ต้องตรวจ
ผงละเอียด แห้ง ไม่เหนียว Cartridge / Bag Filter Particle Size, Filter Area, Pressure Drop
ปริมาณฝุ่นสูงต่อเนื่อง Bag Filter หรือระบบที่ออกแบบสำหรับ High Dust Loading Dust Loading, Cleaning System, Hopper
ฝุ่นละเอียดแต่พื้นที่ติดตั้งจำกัด Cartridge Filter Pleat Loading, Moisture, Cleaning
ฝุ่นเหนียวหรือดูดความชื้นง่าย Wet Scrubber หรือ Filter Media เฉพาะ Wastewater/Slurry, Hygiene
ผงอาหารหลายสูตรใช้ระบบร่วมกัน Dry Collector ที่ออกแบบ Cleaning ได้เหมาะสม Allergen และ Cross-contamination
ฝุ่นที่อาจติดไฟ/ระเบิด ต้องประเมิน Combustible Dust ก่อนเลือกระบบ DHA, Ignition Source, Explosion Protection

ตารางนี้เป็นกรอบการคัดเลือกเบื้องต้นเท่านั้น ค่าจริงควรยืนยันจากคุณสมบัติวัตถุดิบและสภาพการผลิตจริง

ก่อนออกแบบ ระบบดูดฝุ่นโรงงานอาหาร ควรเตรียมข้อมูลอะไร?

อย่างน้อยควรมีข้อมูลต่อไปนี้

  1. ชื่อและชนิดวัตถุดิบแต่ละชนิด

  2. Particle Size หรือสัดส่วน Fine Powder หากมี

  3. Bulk Density

  4. Moisture และลักษณะ Hygroscopic/Sticky

  5. กำลังการผลิตจริง เช่น kg/hr

  6. จุดที่เกิดฝุ่นและช่วงเวลาที่แต่ละจุดทำงาน

  7. Layout ระยะท่อ จำนวน Bend และตำแหน่งติดตั้ง Dust Collector

  8. ข้อกำหนดด้าน Cleaning, Allergen และผลิตภัณฑ์ที่ใช้ไลน์ร่วมกัน

  9. ข้อมูลด้าน Combustible Dust หรือผลทดสอบ หากเกี่ยวข้อง

  10. Requirement ของโรงงาน เช่น การเดินเครื่องต่อเนื่อง พื้นที่ติดตั้ง และข้อจำกัดด้าน Utility

ข้อมูลเหล่านี้มีประโยชน์กว่าการแจ้งเพียง “ต้องการเครื่องดูดฝุ่นกี่ CFM” เพราะช่วยให้ผู้ออกแบบคำนวณระบบจากสภาพการใช้งานจริง

เลือกระบบจาก Process จริง ไม่ใช่เลือก Dust Collector ก่อน

หัวใจของ ระบบดูดฝุ่นโรงงานอาหาร คือการจับฝุ่นให้ได้ก่อนกระจายออกจากแหล่งกำเนิด จากนั้นจึงออกแบบ Airflow, Duct และ Static Pressure เพื่อส่งฝุ่นไปยัง Filter ที่เหมาะสม

Cartridge Filter, Bag Filter และ Wet Scrubber ต่างมีจุดแข็งและข้อจำกัด ไม่มีระบบใดเหมาะกับผงอาหารทุกประเภท

ก่อนตัดสินใจลงทุนจึงควรประเมิน วัตถุดิบ จุดกำเนิดฝุ่น Layout กำลังการผลิต Hygiene และความเสี่ยง Combustible Dust พร้อมกัน เพื่อหลีกเลี่ยงทั้งระบบที่เล็กจนจับฝุ่นไม่อยู่ และระบบที่ใหญ่เกินความจำเป็นจนเพิ่มต้นทุนอุปกรณ์และพลังงาน

หากต้องการประเมินระบบดูดฝุ่นสำหรับไลน์ผงอาหาร สามารถเตรียม Layout, ชนิดวัตถุดิบ กำลังการผลิต และภาพจุดที่เกิดฝุ่น เพื่อใช้วิเคราะห์ระบบเบื้องต้นได้ โทรปรึกษา 092-439-0099

FAQ

ไม่มีค่า Airflow เดียวที่ใช้ได้กับทุกโรงงาน เพราะต้องพิจารณาจำนวนจุดดูด ขนาดช่องเปิด Hood วิธีเกิดฝุ่น ระยะท่อ และการทำงานพร้อมกันของแต่ละจุด การกำหนด Airflow จึงควรเริ่มจาก Capture Requirement ของแต่ละจุด แล้วคำนวณรวมทั้งระบบ

ไม่มีแบบใดดีกว่าในทุกงาน Cartridge มีพื้นที่กรองสูงในพื้นที่ติดตั้งค่อนข้าง Compact ขณะที่ Bag Filter มี Filter Media ให้เลือกหลากหลายและนิยมใช้กับระบบที่มี Dust Loading สูง การเลือกควรดูชนิดฝุ่น Moisture, Filter Area, Cleaning System และ Maintenance ร่วมกัน

ใช้ได้ในบาง Application โดยเฉพาะฝุ่นที่เหนียว ดูดความชื้นง่าย หรือสภาพกระบวนการที่เหมาะกับ Wet Collection แต่ต้องพิจารณาน้ำเสียหรือ Slurry การทำความสะอาด Hygiene และประสิทธิภาพการจับอนุภาคของ Scrubber แต่ละประเภทก่อนเลือก

เมื่ออยู่ในรูปฝุ่นละเอียดและกระจายตัวในอากาศ ฝุ่นอาหารหลายชนิด เช่น แป้ง น้ำตาล Starch และเครื่องเทศ สามารถเป็น Combustible Dust ได้ภายใต้สภาวะที่เหมาะสม ดังนั้นควรประเมิน Dust Hazard และแหล่งจุดติดไฟ ไม่ควรตัดสินจากว่าวัตถุดิบเป็น “อาหาร” หรือไม่เพียงอย่างเดียว

สาเหตุอาจไม่ได้อยู่ที่ขนาด Collector แต่เกิดจาก Hood อยู่ไกลจุดกำเนิด ช่องเปิดใหญ่เกินไป Airflow ไม่เพียงพอ Duct มี Pressure Loss สูง หรือ Balance ระหว่างจุดดูดไม่เหมาะสม จึงควรตรวจระบบตั้งแต่ Capture Point ไปจนถึง Filter และ Fan ไม่ใช่เปลี่ยน Collector อย่างเดียว

เตาอบอุตสาหกรรมอบไม่แห้ง? เช็ก Loading, Airflow และจุดร้อน

เตาอบอุตสาหกรรมอบไม่แห้ง

ปัญหา เตาอบอุตสาหกรรมอบไม่แห้ง ทั้งที่ตั้ง Temperature และเวลาเท่ากัน มักสร้างปัญหาต่อ Production และ QA มากกว่าที่เห็น บางถาดยังชื้น ขณะที่บางตำแหน่งแห้งเกินไป ทำให้ค่า Moisture กระจายกว้าง สินค้าไม่ผ่านสเปก ต้องนำกลับมาอบซ้ำ และเพิ่มทั้ง Cycle Time กับการใช้พลังงาน

สิ่งสำคัญคืออย่าเพิ่งสรุปว่า “ความร้อนไม่พอ” เพราะการอบแห้งไม่ได้ขึ้นอยู่กับอุณหภูมิเพียงตัวเดียว แต่สัมพันธ์กับ Airflow, อุณหภูมิและความชื้นของอากาศ รวมถึงลักษณะวัตถุดิบและการจัดวาง ด้วย FAO อธิบายหลักการเดียวกันว่า การกำจัดน้ำจากอาหารเกิดจากผลร่วมของการไหลของอากาศ อุณหภูมิ และความชื้นของอากาศ

คำตอบแบบสรุป: หากสินค้าในเตาอบเดียวกันแห้งไม่เท่ากัน ควรตรวจ 5 กลุ่มตัวแปรก่อนเพิ่ม Temperature หรือ Time ได้แก่ Loading, Loading Pattern, Airflow, Temperature Distribution และสภาพวัตถุดิบ จากนั้นทำ Temperature Mapping ควบคู่ Moisture Mapping เพื่อระบุว่าปัญหาเกิดซ้ำที่ตำแหน่งใด และแยกให้ได้ว่าเป็นปัญหา Process หรือระบบเตาอบ

เตาอบอุตสาหกรรมอบไม่แห้ง

ปัญหา เตาอบอุตสาหกรรมอบไม่แห้ง หรือแห้งไม่เท่ากัน เกิดจากอะไร?

แม้หน้าจอ Controller จะแสดงอุณหภูมิคงที่ แต่ไม่ได้หมายความว่าวัตถุดิบทุกถาดได้รับสภาวะการอบเหมือนกัน

งานวิจัยเกี่ยวกับ Industrial Batch Tray Dryer พบความสัมพันธ์ระหว่าง ความเร็วลมในแต่ละตำแหน่งกับ Drying Rate และพบว่าความไม่สม่ำเสมอของลมภายในห้องอบสามารถนำไปสู่ระดับความแห้งที่แตกต่างกันระหว่างถาดได้

ดังนั้นต้นเหตุที่ควรตรวจจึงประกอบด้วย:

  1. Loading มากเกินไป
  2. ชั้นวัตถุดิบหนาหรือกระจายไม่เท่ากัน
  3. ตำแหน่งถาดขวางทางลม
  4. Airflow ไม่สมดุลหรือเกิด Dead Zone
  5. จุดร้อน–จุดเย็นภายในห้องอบ
  6. วัตถุดิบมี Initial Moisture หรือขนาดไม่สม่ำเสมอ
  7. Fan, Damper, Heater หรือ Sensor ทำงานผิดปกติ

การเพิ่มอุณหภูมิโดยยังไม่ทราบต้นเหตุ อาจทำให้ตำแหน่งที่แห้งอยู่แล้วได้รับความร้อนมากขึ้น ขณะที่ตำแหน่งที่ลมเข้าไม่ถึงยังคงมีปัญหาเดิม

Loading มากเกินไป ทำให้เตาอบอุตสาหกรรมอบไม่แห้ง ได้อย่างไร?

ปริมาณวัตถุดิบต่อถาดและ Bed Thickness หรือความหนาของชั้นวัตถุดิบ มีผลโดยตรงต่อการถ่ายเทความร้อนและมวล

เมื่อวัตถุดิบหนาเกินไป อากาศร้อนอาจสัมผัสบริเวณผิวได้ดี แต่ความชื้นจากด้านในหรือชั้นล่างต้องใช้เวลามากขึ้นในการเคลื่อนออกมา ขณะเดียวกัน Loading ที่มากขึ้นยังเพิ่มภาระความชื้นที่อากาศต้องพาออกจากห้องอบ

FAO ระบุว่าความเร็วของกระบวนการอบสัมพันธ์กับทั้งคุณสมบัติของอากาศและ ความหนาของชั้นวัตถุดิบ และการอบชั้นวัตถุดิบที่หนาเกินไปเพิ่มความเสี่ยงต่อความไม่สม่ำเสมอของ Moisture

ดังนั้นควรเปรียบเทียบแต่ละ Batch ว่าใช้ น้ำหนักต่อถาด ความหนาชั้น และจำนวนถาด ใกล้เคียงกันหรือไม่ ไม่ใช่ดูเฉพาะน้ำหนักรวมของ Batch

Loading Pattern มีผลต่อ Airflow มากกว่าที่คิด

ถาดทุกถาดอาจมีน้ำหนักเท่ากัน แต่ถ้ากระจายสินค้าไม่เหมือนกัน ผลการอบก็อาจแตกต่างกันได้

ตัวอย่างเช่น การกองวัตถุดิบตรงกลางถาด ขณะที่ขอบถาดโล่ง หรือการวางถาดชิดกันจนช่องทางลมแคบลง อาจเปลี่ยนเส้นทางการไหลของอากาศ

งานวิจัยด้าน Multi-tray Dryer แสดงให้เห็นว่า ตำแหน่งของ Sample และ Tray มีผลต่อ Drying Rate แม้ใช้อุณหภูมิและความเร็วลมที่กำหนดเหมือนกัน จึงไม่ควรมอง Loading Pattern เป็นเพียงเรื่องการจัดสินค้าให้ใส่ได้มากที่สุด

โรงงานควรกำหนด Standard Loading Pattern เช่น น้ำหนักต่อถาด ความหนา การกระจายพื้นที่ และระยะห่างระหว่างถาด เพื่อให้แต่ละ Batch เริ่มต้นจากเงื่อนไขใกล้เคียงกัน

เตาอบอุตสาหกรรมอบไม่แห้ง เพราะ Airflow และ Dead Zone

สำหรับระบบ Hot Air Dryer การมีความร้อนไม่เพียงพอไม่ใช่ปัญหาเดียว เพราะอากาศต้อง นำความร้อนไปยังผลิตภัณฑ์และพาความชื้นออกจากบริเวณผิวผลิตภัณฑ์ ด้วย

หากลมไหลแรงเฉพาะบางตำแหน่ง จะเกิดพื้นที่ที่ Drying Rate สูง ขณะที่บริเวณที่ลมอ่อนหรือหมุนเวียนไม่ดีอาจกลายเป็น Dead Zone

งานวิจัยใน Food Batch Dryer พบว่า Drying Homogeneity เชื่อมโยงโดยตรงกับความสม่ำเสมอของ Air Distribution ภายใน Drying Chamber

จุดที่ Maintenance ควรตรวจจึงไม่ใช่ Fan เพียงอย่างเดียว แต่รวมถึง:

  • ทิศทางลม Supply และ Return
  • Damper เปิดตามตำแหน่งหรือไม่
  • ช่องทางลมถูกถาดหรือผลิตภัณฑ์บังหรือไม่
  • Filter หรือทางเดินอากาศอุดตันหรือไม่
  • รอบ Fan และสภาพใบพัด
  • ช่องลมหรือ Guide Plate มีการเปลี่ยนแปลงจากสภาพเดิมหรือไม่

Temperature Distribution Setpoint เดียว ไม่ได้แปลว่าทั้งเตาอุณหภูมิเท่ากัน

Temperature Controller มักวัดจาก Sensor เพียงบางตำแหน่ง ดังนั้นค่า 70°C บนหน้าจอไม่ได้ยืนยันว่าทุกมุมของ Chamber อยู่ที่ 70°C พร้อมกัน

บริเวณใกล้ Heater หรือ Supply Air อาจร้อนกว่า ขณะที่มุมไกล ช่องลมย้อนกลับ หรือพื้นที่หลัง Loading หนาอาจขึ้นอุณหภูมิช้ากว่า

จึงควรแยกคำว่า Set Temperature ออกจาก Actual Temperature Distribution

หาก QA พบว่าตำแหน่งเดิมมี Moisture สูงซ้ำ ๆ การติด Data Logger หลายตำแหน่งจะช่วยระบุว่าบริเวณดังกล่าวเป็น Cold Spot จริง หรือปัญหาเกิดจาก Airflow/Loading แม้อุณหภูมิใกล้เคียงตำแหน่งอื่น

Residence Time เท่ากัน แต่ Effective Drying Time อาจไม่เท่ากัน

ใน Batch Oven ถาดทั้งหมดอาจอยู่ในเตา 4 ชั่วโมงเท่ากันในแง่เวลาตามนาฬิกา แต่ เวลาที่ผลิตภัณฑ์ได้รับสภาวะการอบที่เหมาะสมจริง อาจแตกต่างกัน

ตัวอย่างเช่น ถาดใกล้ทางลมอาจเข้าสู่สภาวะเป้าหมายเร็ว ขณะที่ถาดใน Cold Spot ใช้เวลานานกว่าในการเพิ่มอุณหภูมิและกำจัดความชื้น

ดังนั้นเมื่อวิเคราะห์ Residence Time ควรดู Drying Profile ตลอด Cycle ไม่ใช่ตรวจเพียงอุณหภูมิเมื่อสิ้นสุดการอบ

การเพิ่มเวลาอบทั้ง Batch อาจช่วยให้ถาดที่ชื้นแห้งขึ้น แต่แลกกับการทำให้ถาดที่แห้งเร็วอยู่แล้วได้รับความร้อนนานเกินความจำเป็น

ความชื้นเริ่มต้นและขนาดวัตถุดิบต้องสม่ำเสมอ

ก่อนสรุปว่าเตาอบมีปัญหา ควรตรวจ Raw Material ด้วย

Drying Time ขึ้นกับชนิดอาหาร ความหนาหรือขนาดชิ้น และ Moisture Content เริ่มต้นด้วย

ตัวอย่างเช่น วัตถุดิบล็อตหนึ่งมี Moisture สูงกว่าปกติ หรือมีชิ้นหนาปะปนกับชิ้นบาง แม้ใช้ Recipe เดิมก็อาจให้ Final Moisture ที่ต่างจาก Batch ก่อนหน้า

ดังนั้นข้อมูลก่อนอบอย่าง Initial Moisture, Particle/Item Size Distribution และน้ำหนักต่อถาด ควรถูกบันทึกร่วมกับข้อมูล Process

เตาอบอุตสาหกรรมอบไม่แห้ง ตรวจ Fan, Damper, Heater และ Sensor ก่อนปรับ Recipe

หาก Process เดิมเคยทำงานได้ดี แต่จู่ ๆ เริ่มมีความแห้งไม่สม่ำเสมอ ควรตรวจ Mechanical และ Control System ก่อนเปลี่ยน Recipe

ให้เปรียบเทียบกับ Baseline เดิมของเครื่อง เช่น Fan หมุนครบหรือไม่, Damper ติดขัดหรือไม่, Heater ทำงานครบ Stage หรือไม่ และ Temperature Sensor มีความคลาดเคลื่อนหรืออยู่ผิดตำแหน่งหรือไม่

ข้อสังเกตสำคัญคือ หากปัญหาเกิดขึ้นทันทีหลัง Maintenance, เปลี่ยน Filter, ปรับ Damper หรือเปลี่ยน Layout ถาด ควรย้อนตรวจสิ่งที่เปลี่ยนแปลงก่อน

Troubleshooting Table อาการ → สาเหตุ → จุดตรวจ → วิธีแก้

อาการ สาเหตุที่เป็นไปได้ จุดที่ควรตรวจ แนวทางแก้เบื้องต้น
ถาดบางตำแหน่งชื้นซ้ำ ๆ Airflow ไม่ทั่วถึง Air velocity / ทาง Supply-Return ตรวจ Fan, Damper และสิ่งกีดขวาง
กลางถาดชื้นกว่าขอบ Loading หนาหรือกระจายไม่สม่ำเสมอ ความหนาและน้ำหนักต่อพื้นที่ Standardize Loading Pattern
ถาดใกล้ Heater แห้งเกิน Temperature Distribution ไม่สม่ำเสมอ Temperature Mapping ปรับการกระจายลมหรือ Control
Batch เดียวกัน Moisture กระจายสูง Initial Moisture / Size ต่างกัน Raw material ก่อนเข้าอบ ควบคุมหรือแบ่งกลุ่มวัตถุดิบ
ต้องเพิ่มเวลาอบเรื่อย ๆ Airflow ลดลงหรือระบบให้ความร้อนเสื่อม Fan, Filter, Heater ตรวจ Maintenance และ Performance
ทุกตำแหน่งยังชื้น Process Condition ไม่เพียงพอ Temperature, RH, Time และ Loading ทบทวน Recipe จากข้อมูลทดลอง

วิธีทำ Temperature Mapping และ Moisture Mapping เพื่อหาจุดผิดปกติ

วิธีที่มีประโยชน์กว่าการวัดอุณหภูมิเพียงตำแหน่งเดียวคือการสร้าง แผนที่สภาวะจริงภายใน Chamber

เริ่มจากเลือก Batch และ Loading ที่เป็นตัวแทนการผลิตปกติ จากนั้นกำหนดตำแหน่ง เช่น ด้านหน้า–กลาง–หลัง, ด้านบน–กลาง–ล่าง, ใกล้ Supply Air และใกล้ Return Air แล้วบันทึกอุณหภูมิตลอด Cycle

หลังจบการอบ ให้เก็บตัวอย่างวัตถุดิบจากตำแหน่งเดียวกันและตรวจ Moisture ด้วยวิธีที่โรงงานกำหนดหรือผ่านการ Validation สำหรับผลิตภัณฑ์นั้น

จากนั้นนำข้อมูลสองชุดมา Overlay กัน:

ตำแหน่ง → Temperature Profile → Final Moisture

ถ้าพบว่า Cold Spot ตรงกับ High Moisture Spot ซ้ำหลาย Batch จะช่วยชี้เป้าการแก้ไขระบบได้ชัดขึ้น

แต่หาก Temperature ใกล้เคียงกันแต่ Moisture ต่างกันมาก ควรย้อนตรวจ Air Velocity, Loading, Initial Moisture และขนาดวัตถุดิบเพิ่มเติม

เตาอบอุตสาหกรรมอบไม่แห้ง เมื่อไรควรปรับ Process และเมื่อไรควรปรับระบบเตา?

ควรเริ่มจากการปรับ Process เมื่อความแตกต่างสัมพันธ์กับ Loading, น้ำหนักต่อถาด, ความหนาวัตถุดิบ, Initial Moisture หรือ Recipe ที่ยังไม่เหมาะกับผลิตภัณฑ์

ในทางกลับกัน ควรพิจารณาระบบเตาอบ เมื่อพบ Pattern ซ้ำ เช่น ตำแหน่งเดิมเป็น Cold Spot หรือ High Moisture Spot ไม่ว่าจะเปลี่ยน Batch อย่างไร หรือพบ Airflow Distribution ที่ไม่สมดุลอย่างชัดเจน

งานศึกษาระดับ Industrial Tray Dryer แสดงให้เห็นว่าการปรับโครงสร้างการกระจายลมสามารถเพิ่มความสม่ำเสมอของ Airflow และลดระยะเวลาการอบกับพลังงานได้ในระบบที่ศึกษา แต่ผลลัพธ์ดังกล่าวขึ้นกับการออกแบบและผลิตภัณฑ์แต่ละระบบ ไม่ควรนำตัวเลขจากงานวิจัยไปใช้เป็นค่ารับประกันกับเครื่องอื่นโดยตรง

ดังนั้น ก่อนลงทุนแก้ Heater หรือเพิ่มขนาดเครื่อง ควรมีข้อมูล Mapping เพื่อยืนยันก่อนว่าคอขวดอยู่ที่ Process, Air Distribution หรือ Heating Capacity จริง

การแก้ปัญหาสินค้าอบไม่แห้งเท่ากันควรเริ่มจากข้อมูลหน้างาน ไม่ใช่การเพิ่ม Temperature หรือเปลี่ยนเครื่องทันที

ก่อนปรับ Process หรือพิจารณาระบบเตาอบใหม่ ควรประเมิน ชนิดวัตถุดิบ, Initial Moisture, Loading ต่อ Batch, Loading Pattern, Required Final Moisture, Cycle Time และ Airflow ภายใน Chamber ให้ครบก่อน เพราะ Specification ของเครื่องเพียงอย่างเดียวไม่สามารถบอกผลการอบจริงของทุกผลิตภัณฑ์ได้

หากต้องการประเมินปัญหาเตาอบหรือวางระบบให้เหมาะกับกระบวนการผลิต สามารถ โทรปรึกษาได้ที่ 092-439-0099

FAQ

เพราะ Set Temperature เป็นเพียงค่าที่ระบบควบคุมจาก Sensor บางตำแหน่ง ขณะที่สินค้าแต่ละถาดอาจได้รับ Airflow, Actual Temperature และสภาพความชื้นของอากาศต่างกัน รวมถึง Loading และความหนาของวัตถุดิบที่แตกต่างกัน จึงทำให้ Drying Rate ไม่เท่ากัน

ไม่ควรปรับทันทีโดยไม่มีข้อมูล ควรตรวจว่าปัญหาเกิดทุกตำแหน่งหรือเฉพาะบางตำแหน่งก่อน หากเฉพาะบางตำแหน่ง การเพิ่ม Temperature หรือ Time ทั้งเตาอาจทำให้สินค้าบริเวณอื่นแห้งเกินโดยที่ต้นเหตุ Airflow ยังไม่ได้รับการแก้ไข

การสลับถาดอาจช่วยลดความแตกต่างในบางระบบ แต่ถือเป็นการชดเชย Airflow Distribution มากกว่าการแก้ต้นเหตุ หากต้องสลับถาดเป็นประจำเพื่อให้ผ่าน Moisture Spec ควรทำ Mapping เพื่อประเมินว่าระบบกระจายลมมี Dead Zone หรือไม่

ไม่เสมอไป เพราะสองตำแหน่งอาจมีอุณหภูมิใกล้เคียงกันแต่ Air Velocity หรือ Loading ต่างกัน วิธีที่ให้ข้อมูลมากกว่าคือจับคู่ Temperature Mapping กับ Final Moisture ของผลิตภัณฑ์แต่ละตำแหน่ง และตรวจ Airflow เพิ่มเมื่อพบความผิดปกติ

ควรทดสอบภายใต้ Loading และสภาวะใกล้เคียงการผลิตจริง เพราะ Drying Rate ขึ้นกับชนิดวัตถุดิบ ขนาด ความหนา Initial Moisture และสภาวะอากาศ ค่าจริงจึงควรยืนยันด้วยการทดลองภายใต้เงื่อนไขการผลิตที่ใกล้เคียงหน้างาน

ผงแยกชั้นหลังผสม เกิดจากอะไร? วิธีหาสาเหตุให้ตรงจุด

ผงแยกชั้นหลังผสม

ปัญหา ผงแยกชั้นหลังผสม เป็นหนึ่งในปัญหาที่ทำให้ฝ่าย R&D, QA/QC และ Production ปวดหัว เพราะเมื่อเปิด Mixer ตรวจดู ผงอาจดูสม่ำเสมอดี แต่หลังพักไว้ ถ่ายลง Hopper หรือลำเลียงไปยังเครื่องบรรจุ ผลตรวจกลับเริ่มแกว่ง บางจุดมีส่วนผสมมาก บางจุดกลับมีน้อย

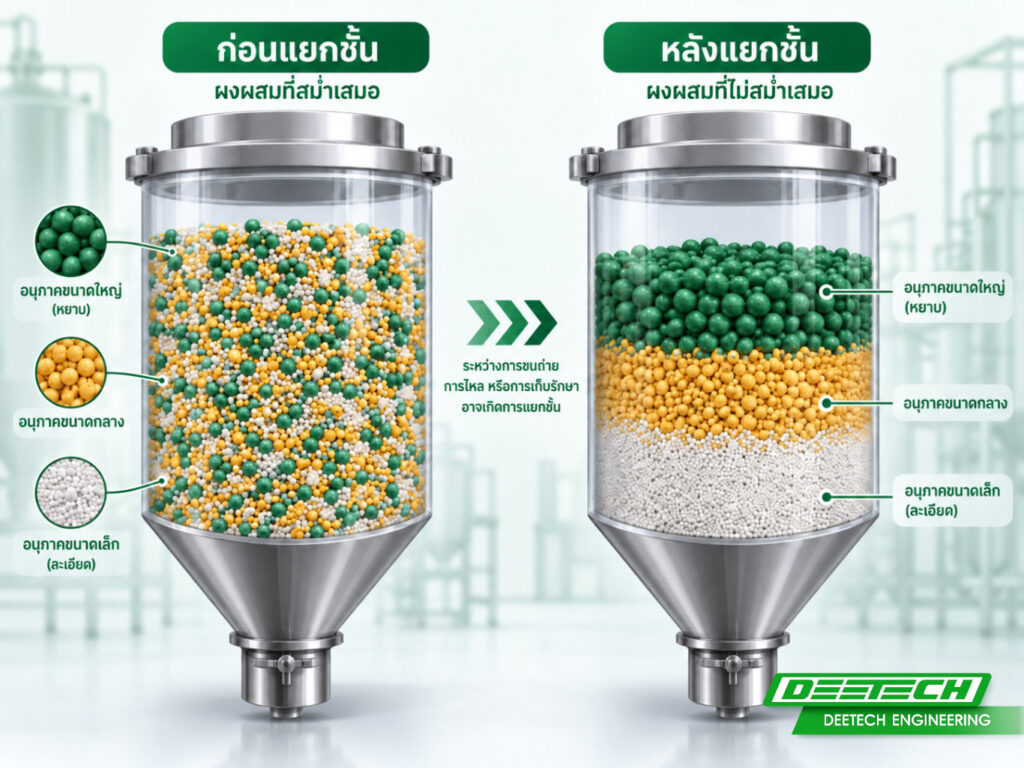
สิ่งสำคัญคืออย่าเพิ่งสรุปว่า “Mixer ผสมไม่ดี” เพราะความสม่ำเสมออาจเสีย หลังจากจบขั้นตอน Mixing แล้ว จากคุณสมบัติของอนุภาค การไหล การตกจากที่สูง การสั่นสะเทือน หรือระบบลำเลียง งานทบทวนด้าน Powder Segregation ระบุเช่นกันว่าผงที่ผสมสม่ำเสมอแล้วสามารถกลับมาแยกตัวระหว่าง Storage, Transfer และขั้นตอนการผลิตถัดไปได้

สรุปสั้น ๆ: ผงแยกชั้นหลังผสมมักไม่ได้มีสาเหตุเดียว แต่เกิดจากความแตกต่างของ ขนาดอนุภาค ความหนาแน่น รูปร่าง และ Flowability ร่วมกับวิธีเติมวัตถุดิบ เงื่อนไขการผสม การถ่ายออกจาก Mixer และการลำเลียง ดังนั้นควรเก็บตัวอย่างตั้งแต่ปลายการผสมจนถึงก่อนบรรจุ เพื่อระบุให้ได้ก่อนว่าความสม่ำเสมอเริ่มเสียที่จุดใด

ผงแยกชั้นหลังผสม คืออะไร และสังเกตอย่างไร?

Powder Segregation หรือ Blend Segregation คือการที่ส่วนประกอบของผงซึ่งเคยกระจายตัวอยู่ในส่วนผสมเริ่มเคลื่อนที่แยกออกจากกัน ทำให้ความเข้มข้นของแต่ละส่วนไม่เท่ากันในแต่ละตำแหน่ง

ผงแยกชั้นหลังผสม

กลไกที่พบได้ เช่น Sifting หรือ Percolation ซึ่งอนุภาคเล็กแทรกลงตามช่องว่างระหว่างอนุภาคใหญ่, Rolling Segregation ที่อนุภาคเคลื่อนตัวต่างกันบนกองผง และการแยกจากการเคลื่อนที่ร่วมกับอากาศ งานทบทวนด้านเภสัชกรรมระบุว่า Particle Size เป็นหนึ่งในตัวแปรสำคัญของหลายกลไกดังกล่าว

อาการที่โรงงานอาจพบคือ Sample จากต้น กลาง และท้าย Batch ให้ผลต่างกัน หรือสินค้าที่บรรจุช่วงต้นกับช่วงท้าย Production Run มีค่า Ingredient Concentration แตกต่างกัน แม้ว่าตัวอย่างจาก Mixer ก่อน Discharge จะผ่านเกณฑ์ก็ตาม

ความต่างของขนาดอนุภาคทำให้ ผงแยกชั้นหลังผสม ได้อย่างไร?

หากสูตรประกอบด้วยอนุภาคขนาดต่างกันมาก เมื่อผงเกิดการเคลื่อนที่หรือสั่น Fine Particle สามารถเคลื่อนผ่านช่องว่างของ Coarse Particle ลงด้านล่าง ได้ ขณะที่อนุภาคขนาดใหญ่มีพฤติกรรมการไหลต่างออกไป

ดังนั้น อย่าดูเพียงค่าเฉลี่ย Particle Size เช่น D50 เท่านั้น แต่ควรดู Particle Size Distribution ของวัตถุดิบแต่ละชนิด และตรวจว่ามี Fraction ที่แตกต่างกันมากหรือไม่

ในทางปฏิบัติ สูตรที่ประกอบด้วยผงละเอียดปริมาณน้อยผสมกับวัตถุดิบหยาบปริมาณมากมักต้องให้ความสำคัญกับประเด็นนี้เป็นพิเศษ อย่างไรก็ตาม ไม่มี Ratio ของขนาดอนุภาคค่าเดียวที่สามารถใช้ตัดสินทุกสูตรได้ เพราะ Segregation ยังขึ้นอยู่กับ Cohesion รูปร่าง ความหนาแน่น และการเคลื่อนที่ของผงด้วย

Bulk Density และรูปร่างอนุภาคมีผลอย่างไร?

แม้อนุภาคจะมีขนาดใกล้เคียงกัน ความแตกต่างด้าน Density และ Shape ก็ยังส่งผลต่อการเคลื่อนตัวของอนุภาคได้

งานทดลองด้าน Pharmaceutical Powder Blending พบว่าสูตรที่ส่วนประกอบมี Bulk Density แตกต่างกันสามารถเกิด Segregation ระหว่าง Batch Blending ได้ ขณะที่ความแตกต่างด้าน Shape และ Density ก็เป็นตัวแปรที่ต้องพิจารณาร่วมกัน ไม่ควรดู Particle Size เพียงค่าเดียว

สำหรับโรงงานจึงควรเปรียบเทียบอย่างน้อย:

  • Particle Size Distribution
  • Bulk Density และ Tapped Density
  • รูปร่างและลักษณะผิวของอนุภาค
  • สัดส่วนของแต่ละ Component ในสูตร

โดยเฉพาะวัตถุดิบที่มีปริมาณน้อยมาก เพราะความผิดปกติในการกระจายเพียงเล็กน้อยอาจเห็นผลชัดในผลวิเคราะห์สุดท้าย

ความชื้นและ Flowability ของวัตถุดิบเกี่ยวข้องกันอย่างไร?

ความชื้นส่งผลต่อ Cohesion และ Flow Behavior ของผง จึงสามารถเปลี่ยนแนวโน้มการแยกชั้นได้

ผงที่ไหลดีมากและมีขนาดอนุภาคต่างกันอาจเกิดการเคลื่อนแยกกันได้ง่ายเมื่อมีการเทหรือสั่น ในทางกลับกัน ผง Cohesive อาจต้านการแยกตัวบางรูปแบบ แต่กลับสร้างปัญหา Agglomeration, Bridging หรือการไหลไม่สม่ำเสมอแทน

ดังนั้น เป้าหมายไม่ใช่ทำให้ผง “ไหลน้อยที่สุด” แต่คือสร้างสภาวะที่ Flowability เหมาะสมและทำซ้ำได้ ภายใต้ช่วงความชื้นที่ควบคุมไว้

ลำดับการเติมวัตถุดิบมีผลต่อความสม่ำเสมอหรือไม่?

มีผล โดยเฉพาะสูตรที่มี Minor Ingredient หรือวัตถุดิบปริมาณต่ำมาก

หากเทวัตถุดิบปริมาณน้อยลงในวัตถุดิบหลักหลายร้อยกิโลกรัมโดยตรง Mixer ต้องกระจาย Component ปริมาณเล็กมากออกไปทั่ว Batch ซึ่งอาจทำได้ยากกว่าการสร้าง Premix ก่อน

งานศึกษาสูตร Low-dose พบว่าเทคนิค Geometric Dilution หรือค่อย ๆ ผสมสารปริมาณน้อยกับ Carrier เพิ่มขึ้นเป็นลำดับสามารถช่วยสร้าง Blend Homogeneity ได้ภายใต้เงื่อนไขที่ศึกษา

ดังนั้น หากสูตรมีวิตามิน สี สารแต่งกลิ่น Active Ingredient หรือสารเติมแต่งปริมาณน้อย ควรทดลองเปรียบเทียบ Direct Addition กับ Premixing ด้วยข้อมูลจริง แทนการเพิ่มเวลาผสมเพียงอย่างเดียว

เวลาและความเร็วในการผสม นานขึ้นไม่ได้แปลว่าดีขึ้นเสมอ

หนึ่งในความเข้าใจผิดที่พบบ่อยคือ หากผล Blend Uniformity ยังไม่นิ่ง ให้เพิ่ม Mixing Time ต่อไป

ในความเป็นจริง Mixing Time และ Mixing Speed มี Operating Window ที่เหมาะกับวัตถุดิบและ Mixer แต่ละระบบ งานทดลองหลายชุดให้ผลแตกต่างกันตามชนิดผง โดยบางระบบเวลาหรือความเร็วที่เพิ่มขึ้นช่วยการผสม ขณะที่บางระบบกลับเพิ่ม Segregation แสดงว่าไม่สามารถกำหนด “เวลาที่ดีที่สุด” แบบครอบคลุมทุกสูตรได้

วิธีที่เหมาะกว่าคือทดลอง Sample ตามช่วงเวลา เช่น T1, T2, T3 และติดตามค่า Blend Uniformity เพื่อหา Minimum Mixing Time และ Operating Range ที่ให้ผลสม่ำเสมออย่างทำซ้ำได้

การถ่ายผงออกจาก Mixer ทำให้ ผงแยกชั้นหลังผสม ได้อย่างไร?

แม้ Blend จะผ่าน QC ภายใน Mixer แต่การเปิด Discharge แล้วปล่อยผงลง Hopper สามารถสร้าง Segregation ใหม่ได้

การตกผ่าน Chute และการก่อตัวเป็นกองผงทำให้อนุภาคแต่ละขนาดเคลื่อนที่ต่างกัน งานทดลองใน Vertical Chute พบการกระจายขนาดอนุภาคแตกต่างกันระหว่างตำแหน่ง และพบว่า Segregation เด่นชัดในบางช่วงของการไหล

จุดที่ควรตรวจจึงรวมถึง Drop Height, Chute Geometry, Hopper และการไหลแบบ Funnel Flow หรือ Mass Flow ไม่ใช่ตรวจเฉพาะ Mixer

Screw / Vacuum / Gravity Conveying ส่งผลต่อ Segregation ต่างกันอย่างไร?

ไม่มีระบบใดที่สามารถระบุว่า “ไม่ทำให้เกิด Segregation” ได้โดยไม่ดูวัตถุดิบและ Design จริง

ระบบ จุดที่ควรระวัง สิ่งที่ควรตรวจ
Gravity Free Fall, Heap Formation และการไหลผ่าน Chute Drop Height, Hopper Geometry, Flow Pattern
Screw Conveyor การหมุนและการเคลื่อนของ Bed อาจเปลี่ยนการกระจายอนุภาค RPM, Filling, Screw Geometry, ระยะลำเลียง
Vacuum / Pneumatic Conveyor Particle กับ Air มีความเร็วและ Trajectory ต่างกัน Air Velocity, Solid Loading, Pipe Length, Bend และ Conveying Mode

งานวิจัย Pneumatic Conveying พบว่า Particle Size, Shape, Gas Velocity และ Solid Loading สามารถสัมพันธ์กับ Segregation ในระบบได้ และ Pipe Bend ยังทำให้อนุภาคขนาดต่างกันมีเส้นทางเคลื่อนที่ต่างกัน ขณะเดียวกัน งานจำลอง Screw Conveyor ก็พบ Size-induced Segregation ภายใต้เงื่อนไขที่ศึกษาเช่นกัน

ดังนั้น การเปลี่ยนระบบลำเลียงไม่ควรทำจากชื่อเทคโนโลยีเพียงอย่างเดียว แต่ควรทดลองกับ วัตถุดิบจริงและ Layout จริงหรือใกล้เคียงที่สุด

Troubleshooting ผงแยกชั้นหลังผสม อาการ → จุดที่ควรตรวจ → แนวทางแก้

อาการ สาเหตุที่ควรสงสัย จุดตรวจ แนวทางทดลอง
Mixer ผ่าน แต่ก่อนบรรจุไม่ผ่าน Segregation หลัง Mixer Discharge / Conveyor / Hopper เก็บ Sample แต่ละ Transfer Point
ต้น Batch กับท้าย Batch ต่างกัน Hopper หรือ Discharge Segregation First–Middle–Last Discharge เปรียบเทียบ Concentration ตามเวลา
Minor Ingredient แกว่งมาก Distribution ไม่ทั่ว / Agglomerate วิธีเติมวัตถุดิบ ทดลอง Premix / Geometric Dilution
ปัญหาเพิ่มหลังเปลี่ยน Raw Material Lot PSD / Density / Moisture เปลี่ยน Incoming Raw Material เปรียบเทียบ Particle Properties
เพิ่มเวลาผสมแล้วไม่ดีขึ้น Mixing Window ไม่เหมาะ Mixer ทำ Time-series Blend Study

แนวคิดสำคัญคือ เปลี่ยนทีละตัวแปรและเก็บข้อมูลก่อน–หลัง เพราะหากเปลี่ยน Mixer Speed, Mixing Time และ Conveying Condition พร้อมกัน จะหาสาเหตุจริงได้ยาก

วิธีเก็บตัวอย่าง Blend Uniformity เพื่อรู้ว่าปัญหาเกิดที่การผสมหรือหลังการผสม

หากต้องการหาต้นเหตุจริง การ Sample เฉพาะใน Mixer ไม่เพียงพอ ควรวาง Sampling Map ตลอด Process เช่น

จุด A — หลัง Mixing: ตรวจว่าสูตรสม่ำเสมอก่อน Discharge หรือไม่
จุด B — ระหว่าง Discharge: เก็บช่วงต้น กลาง และท้าย
จุด C — หลัง Conveying: ตรวจว่าการลำเลียงทำให้ Uniformity เปลี่ยนหรือไม่
จุด D — ก่อน Filling: ตรวจ Blend ที่เข้าสู่เครื่องบรรจุจริง

FDA อธิบายในบริบทการผลิตยาไว้ว่า Sampling Plan ของ Powder Blend ควรเป็นตัวแทนของ Batch และควรประเมินความแปรปรวนระหว่างตำแหน่ง รวมถึงเตือนว่าการ Sampling เองสามารถสร้าง Bias หรือรบกวน Powder Bed ได้

แม้เกณฑ์ทางเภสัชกรรมดังกล่าวไม่ควรนำมาใช้เป็น Acceptance Criteria ของอุตสาหกรรมอาหารโดยตรง แต่ หลักการ Sampling หลายตำแหน่งเพื่อระบุต้นเหตุของความแปรปรวนสามารถนำมาประยุกต์เป็น Process Investigation Framework ได้

ก่อนแก้ปัญหา ควรตรวจอะไรบ้าง?

ก่อนสรุปว่า Mixer มีปัญหา ควรรวบรวมข้อมูลอย่างน้อย Particle Size Distribution, Bulk Density, Moisture, Flowability, Ingredient Ratio, ลำดับการเติม, Mixer Fill Level, Mixing Time/Speed, Discharge Method และ Conveying Route

จากนั้นเปรียบเทียบ Blend Uniformity ที่แต่ละ Process Point หาก Sample หลัง Mixer ผ่าน แต่หลัง Conveyor ไม่ผ่าน การเพิ่มเวลาผสมอาจไม่ได้แก้ Root Cause เลย

ค่าจริงควรยืนยันด้วยการทดลองวัตถุดิบภายใต้เงื่อนไขการผลิตที่ใกล้เคียงกับหน้างาน

หากกำลังพบปัญหาผงผสมแล้วแยกชั้น หรือไม่แน่ใจว่าปัญหาอยู่ที่ Mixer, Hopper หรือระบบลำเลียง สามารถนำข้อมูลวัตถุดิบ กำลังการผลิต และ Process Flow มาประเมินร่วมกันก่อนตัดสินใจเปลี่ยนเครื่องจักร เพื่อแก้ปัญหาให้ตรงจุดมากขึ้น

สอบถามและปรึกษาเรื่องระบบผสมและลำเลียงผง โทร. 092-439-0099

FAQ

ได้ การเคลื่อนตัวหลัง Mixer เช่น การเทลง Hopper การตกผ่าน Chute การสั่นสะเทือน และการลำเลียงสามารถทำให้องค์ประกอบเคลื่อนที่ต่างกัน โดยเฉพาะเมื่อ Particle Size, Density หรือ Flow Behavior ของวัตถุดิบแตกต่างกัน

ไม่เสมอไป การเพิ่ม Mixing Time อาจช่วยในบางสูตร แต่เมื่อถึงสภาวะหนึ่งอาจไม่ได้เพิ่ม Uniformity หรืออาจกระตุ้น Segregation ในบางระบบ จึงควรทำ Mixing Time Study แทนการเพิ่มเวลาโดยไม่มีข้อมูลรองรับ

มีความเป็นไปได้ แต่ไม่ควรสรุปว่า Vacuum Conveyor ทำให้เกิด Segregation เสมอ ผลขึ้นอยู่กับ Particle Properties, Air Velocity, Solid Loading, Pipe Geometry, Bend และ Conveying Mode จึงควรทดลองกับวัตถุดิบและเส้นทางจริง

เก็บ Sample หลัง Mixing ก่อน Discharge แล้วเปรียบเทียบกับ Sample หลัง Conveyor และก่อน Filling หาก Mixer Uniform แต่ค่าหลัง Transfer เริ่มแตกต่าง ปัญหามีแนวโน้มเกิดในขั้นตอนหลัง Mixer มากกว่ากระบวนการผสมเอง

Sources:

Vacuum Conveyor ลำเลียงไม่ขึ้น? เช็ก 9 จุดก่อนแก้เครื่อง

Engineer ตรวจหาสาเหตุ Vacuum Conveyor ลำเลียงไม่ขึ้น ในไลน์ผลิต

Vacuum Conveyor ลำเลียงไม่ขึ้น ทั้งที่เครื่องยังทำงาน ปั๊มยังสร้างสุญญากาศ และไม่มี Alarm เป็นปัญหาที่ฝ่าย Production และ Maintenance มักหาสาเหตุได้ยาก เพราะ Capacity ของระบบไม่ได้ขึ้นอยู่กับ Vacuum Pump เพียงอย่างเดียว

การเปลี่ยนวัตถุดิบ ความชื้นของผง จุดดูด ความยาวท่อ ข้องอ การรั่ว Receiver และ Filter ล้วนเปลี่ยนสมดุลของระบบได้ หากรีบเพิ่มแรงดูดหรือเปลี่ยนอุปกรณ์โดยยังไม่ทราบต้นเหตุ อาจเสียเวลาและค่าใช้จ่ายโดยไม่ทำให้ Capacity กลับมาเท่าเดิม

คำตอบสรุป: หาก Vacuum Conveyor ลำเลียงได้ต่ำกว่าปกติ ควรตรวจจากต้นทางไปปลายทางตามลำดับ ได้แก่ คุณสมบัติและการป้อนวัตถุดิบ → จุดดูด → ท่อลำเลียงและการรั่ว → Vacuum Pressure/Airflow → Receiver/Discharge Valve → Filter เพราะ Capacity เป็นผลจากทั้งคุณสมบัติของผงและ Pressure Drop ของระบบ ไม่ใช่ค่าของ Vacuum Pump เพียงตัวเดียว

Vacuum Conveyor ลำเลียงไม่ขึ้น เกิดจากอะไรได้บ้าง?

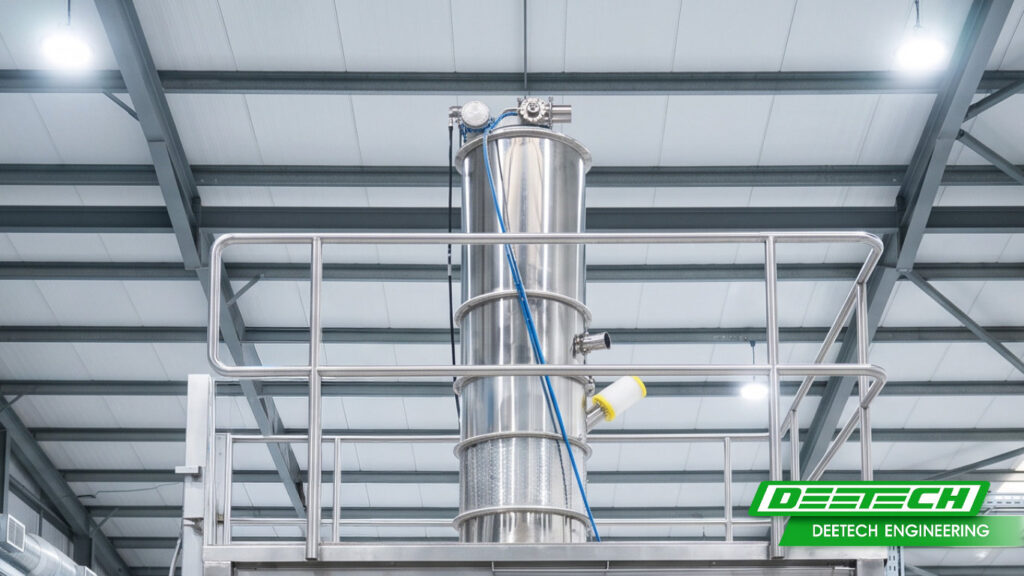
ระบบลำเลียงสุญญากาศ (Vacuum Conveyor) ใช้การไหลของอากาศสร้างแรงพาวัตถุดิบผ่านท่อเข้าสู่ Receiver ดังนั้น Capacity จริงจึงเกิดจากการทำงานร่วมกันของ วัตถุดิบ อากาศ เส้นทางท่อ และอุปกรณ์แยกอากาศออกจากผง

งานด้าน Pneumatic Conveying ระบุว่า Pressure Drop และสมรรถนะของระบบสัมพันธ์กับคุณสมบัติวัตถุดิบ การไหลของก๊าซ ปริมาณของแข็ง ขนาดท่อ และรูปทรงของทางลำเลียง โดยเฉพาะข้องอ

ดังนั้น วิธี Troubleshooting ที่มีประสิทธิภาพคือ อย่าเริ่มจากการเพิ่มแรงดูดทันที แต่แบ่งระบบออกเป็น 3 Zone แล้วไล่ตรวจทีละส่วน

  1. Material Zone — ผงและการป้อนวัตถุดิบ
  2. Conveying Zone — จุดดูด ท่อ ข้องอ การรั่ว และ Vacuum
  3. Receiver Zone — Receiver, Discharge Valve และ Filter

Vacuum Conveyor ลำเลียงไม่ขึ้น จุดที่ 1–3 ตรวจวัตถุดิบและจุดดูดก่อน

1. คุณสมบัติผง: ความชื้น การจับตัว Bulk Density และ Flowability

เริ่มจากตรวจคุณสมบัติของวัตถุดิบก่อน เพราะแม้ Vacuum Conveyor จะใช้เครื่องและ Setting เดิม แต่หากลักษณะของผงเปลี่ยน Capacity ที่ได้จริงก็อาจเปลี่ยนตาม

ตัวแปรสำคัญที่ควรตรวจ ได้แก่

  • Moisture หรือความชื้น
  • Particle Size และการกระจายขนาดอนุภาค
  • Bulk Density
  • การจับตัวเป็นก้อนหรือ Caking
  • ความสามารถในการไหล หรือ Flowability

โดยเฉพาะผงที่มีความชื้นสูงขึ้น อาจเกิด Cohesion ระหว่างอนุภาคมากขึ้น ทำให้วัตถุดิบไหลเข้าสู่จุดดูดได้ยาก เกิด Bridging หรือป้อนเข้าสู่ระบบไม่สม่ำเสมอ

ดังนั้น หาก Vacuum Conveyor ลำเลียงไม่ขึ้นหลังจากเปลี่ยน Lot หรือ Supplier ของวัตถุดิบ อย่าเพิ่งสรุปว่าเครื่องมีปัญหา ควรเปรียบเทียบคุณสมบัติของผงกับช่วงที่ระบบทำงานปกติก่อน

2. อัตราป้อนวัตถุดิบเข้าสู่จุดดูดสม่ำเสมอหรือไม่?

Vacuum Source อาจทำงานปกติ แต่หากวัตถุดิบเข้าสู่ Pickup Point ไม่เพียงพอ Capacity ของระบบก็ลดลงได้

ควรตรวจว่า

  • ผงเกิด Bridging ภายใน Hopper หรือไม่
  • มีวัตถุดิบจับตัวเป็นก้อนบริเวณทางออกหรือไม่
  • ระดับวัตถุดิบที่จุดดูดสม่ำเสมอหรือไม่
  • Feeder หรือเครื่องจักรก่อนหน้าป้อนวัตถุดิบต่อเนื่องหรือไม่

ตัวอย่างเช่น หากระบบสามารถดูดผงได้ดีเป็นช่วง ๆ แต่มีช่วงที่ท่อดูดเพียงอากาศ อาจต้องตรวจ Material Feed ก่อนสงสัย Vacuum Pump

ประเด็นสำคัญคือ Capacity ของ Vacuum Conveyor ไม่สามารถสูงกว่าปริมาณวัตถุดิบที่สามารถเข้าสู่จุดดูดได้อย่างต่อเนื่อง

3. จุดดูดและ Suction Lance มีปัญหาหรือไม่?

หัวดูดหรือ Suction Lance เป็นอีกจุดหนึ่งที่มักถูกมองข้าม

ระบบต้องได้รับทั้งวัตถุดิบและ Conveying Air ในสภาวะที่เหมาะสม หากหัวดูดถูกฝังลึกในผงมากเกินไป ช่องอากาศถูกปิด หรือมีวัตถุดิบจับตัวอุดตันบริเวณหัวดูด การลำเลียงอาจลดลงอย่างมาก

ควรตรวจว่า

  • ช่องรับอากาศของ Suction Lance ถูกปิดหรือไม่
  • หัวดูดมีวัตถุดิบอุดตันหรือไม่
  • ตำแหน่งหัวดูดเปลี่ยนจากเดิมหรือไม่
  • วัตถุดิบสามารถไหลเข้าหาหัวดูดได้ต่อเนื่องหรือไม่

จึงไม่ควรแก้ปัญหาด้วยการเพิ่ม Vacuum อย่างเดียว เพราะหาก Material-to-Air Condition ที่ Pickup Point ไม่เหมาะสม การเพิ่มแรงดูดอาจไม่ได้แก้ต้นเหตุ

Vacuum Conveyor ลำเลียงไม่ขึ้น จุดที่ 4–7 ตรวจท่อและระบบ Vacuum

4. ขนาดและความยาวท่อลำเลียงเปลี่ยนไปหรือไม่?

เมื่อ Vacuum Conveyor ลำเลียงไม่ขึ้นหรือ Capacity ลดลงหลังจากมีการปรับ Layout ควรตรวจ Pipe Diameter และ Total Conveying Distance เป็นอันดับต้น ๆ

หากต่อท่อยาวขึ้น ย้าย Receiver ออกไปไกลขึ้น หรือเปลี่ยนขนาดท่อ Pressure Drop ของระบบจะเปลี่ยนตาม

ขนาดท่อยังสัมพันธ์กับ Air Velocity ภายในระบบด้วย หากขนาดท่อและ Airflow ไม่สัมพันธ์กัน ความเร็วอากาศอาจไม่เหมาะกับการพาวัตถุดิบผ่านระบบ

ดังนั้น การเพิ่มหรือลดขนาดท่อไม่ควรทำจากการคาดเดาเพียงอย่างเดียว แต่ควรประเมินร่วมกับ Airflow, Vacuum Source, Material Loading และคุณสมบัติของผง

5. จำนวนข้องอและแนวท่อขึ้นสูงเพิ่มขึ้นหรือไม่?

ท่อความยาวเท่ากันไม่ได้หมายความว่าจะมีภาระต่อระบบเท่ากัน

Bend หรือ Elbow ทำให้เกิด Pressure Loss เพิ่มเติม เนื่องจากอากาศและอนุภาคต้องเปลี่ยนทิศทาง รวมถึงเกิดการชนกับผนังท่อและการเร่งตัวของอนุภาคหลังผ่านข้องอ

จึงควรตรวจว่า Layout ปัจจุบันมี

  • จำนวน Bend เพิ่มขึ้นหรือไม่
  • มี Bend หลายจุดอยู่ใกล้กันหรือไม่
  • Vertical Lift สูงกว่าเดิมหรือไม่
  • มีการเปลี่ยนเส้นทางท่อหลังติดตั้งครั้งแรกหรือไม่

กรณีที่ Vacuum Conveyor เคยได้ Capacity ตามต้องการ แต่ Capacity ลดลงหลังย้ายตำแหน่งเครื่อง Layout ที่เปลี่ยนไปควรเป็นหนึ่งในสิ่งแรกที่นำมาเปรียบเทียบ

6. ท่อ ซีล และข้อต่อมี Vacuum Leak หรือไม่?

Vacuum Leak สามารถทำให้ระบบยังดูเหมือน “มีแรงดูด” แต่สภาวะที่ Pickup Point ไม่เหมือนเดิม

ควรตรวจบริเวณ

  • Clamp
  • Gasket
  • Flexible Hose
  • ฝาปิด Receiver
  • Sight Glass
  • Connection ต่าง ๆ
  • Discharge Valve และ Seal

โดยเฉพาะ Flexible Hose, Gasket หรือข้อต่อที่มีการถอดล้างบ่อย เพราะอาจประกอบกลับไม่สนิทหรือเสื่อมสภาพจากการใช้งาน

การรั่วในระบบสุญญากาศทำให้อากาศภายนอกเข้าสู่ระบบในตำแหน่งที่ไม่ต้องการ ส่งผลให้สภาวะ Vacuum/Airflow ที่ Pickup Point แตกต่างจากเดิม

ดังนั้น ก่อนสงสัย Vacuum Pump หรือเพิ่มขนาด Pump ควรตรวจ Leak ของระบบก่อน

7. Vacuum Pressure และ Airflow เพียงพอจริงหรือไม่?

การอ่านว่า “มี Vacuum” ยังไม่เพียงพอ

ควรดูว่าแรงดันระหว่าง ช่วงที่ไม่ได้ลำเลียง และ ช่วงที่กำลังลำเลียงวัตถุดิบจริง แตกต่างกันอย่างไร รวมถึงตรวจ Airflow หากระบบมีจุดวัด

หาก Pressure Drop ของท่อ ข้องอ หรือ Filter สูงขึ้น Vacuum Source อาจยังทำงานปกติ แต่พลังงานที่เหลือสำหรับการลำเลียงวัตถุดิบลดลง

Vacuum Conveyor ลำเลียงไม่ขึ้น จุดที่ 8–9 ตรวจ Receiver และ Filter

8. ตรวจ Receiver และ Discharge Valve

Vacuum Conveyor แบบทำงานเป็นรอบต้องมีจังหวะ Suction → Filling → Discharge → Restart ที่ต่อเนื่อง

หาก Discharge Valve เปิดไม่สุด ปิดไม่สนิท หรือมีวัตถุดิบติดบริเวณ Seal อาจทำให้เกิดทั้งการคายวัตถุดิบไม่หมดและ Vacuum Leakage ในรอบถัดไป

ควรตรวจ:

  • Valve เปิด–ปิดครบ Stroke หรือไม่
  • Material ค้างบริเวณ Valve หรือไม่
  • Sensor ตรวจระดับทำงานถูกต้องหรือไม่
  • Cycle Time เปลี่ยนจากเดิมหรือไม่
  • Receiver Discharge หมดก่อนเริ่มรอบใหม่หรือไม่

Engineering Interpretation: บางกรณีอัตราการดูดระหว่าง Suction ยังดี แต่ kg/hr ทั้งระบบลดลงเพราะเวลาสูญเสียอยู่ในช่วง Discharge ไม่ใช่ช่วง Conveying

9. Vacuum Conveyor ลำเลียงไม่ขึ้น เพราะ Filter อุดตันหรือระบบทำความสะอาด Filter ไม่ทำงาน

Filter เป็นหนึ่งในจุดที่ควรตรวจเป็นอันดับต้น ๆ หากเครื่อง เริ่มต้นลำเลียงดี แต่ Capacity ค่อย ๆ ลดลงหลังทำงานไประยะหนึ่ง

เมื่อฝุ่นสะสมบน Filter จะเกิด Dust Cake และความต้านทานต่อการไหลเพิ่มขึ้น งานวิจัยด้าน Particulate Filtration แสดงว่าการสะสมและการอุดตันของอนุภาคทำให้ Pressure Drop ผ่าน Filter สูงขึ้น

ตรวจว่า:

  • Filter มีผงเกาะมากผิดปกติหรือไม่
  • Pulse Cleaning ทำงานหรือไม่
  • แรงดันลมสำหรับ Cleaning เพียงพอหรือไม่
  • Filter ชื้นหรือจับตัวเป็น Cake หรือไม่
  • หลัง Cleaning ค่าแรงดูดกลับมาใกล้สภาวะเดิมหรือไม่

หาก Cleaning แล้ว Capacity ฟื้นกลับมา ก่อนจะลดลงอีกครั้ง ควรตรวจระบบ Filter Cleaning และคุณสมบัติของผงอย่างละเอียด

ระบบลำเลียงสุญญากาศ

Troubleshooting Checklist เมื่อ Vacuum Conveyor ลำเลียงไม่ขึ้น อาการ → ตรวจอะไร → ทำอะไรเบื้องต้น

อาการ จุดที่ควรตรวจ แนวทางเบื้องต้น
ดูดไม่ขึ้นตั้งแต่เริ่ม Pickup, Suction Lance, Leak ตรวจการอุดตัน ตำแหน่งหัวดูดและข้อต่อ
ดูดได้แต่ปริมาณน้อย Material, Feed, Vacuum/Airflow เปรียบเทียบวัตถุดิบและ Setting กับช่วงที่เครื่องทำงานปกติ
เริ่มดีแล้วค่อย ๆ ช้าลง Filter ตรวจ Dust Cake และ Filter Cleaning
Capacity ลดหลังย้ายเครื่อง Pipe Length, Bend, Vertical Lift ตรวจ Layout และประเมิน Pressure Drop ใหม่
เปลี่ยนวัตถุดิบแล้ว Capacity ลด Moisture, Bulk Density, Flowability ทดสอบวัตถุดิบใหม่ภายใต้ Layout จริง
Vacuum ขึ้นแต่ไม่มีผง Pickup Point / Material Feed ตรวจ Bridging และทางเข้าของ Conveying Air
ดูดดีแต่ kg/hr ต่ำ Receiver / Discharge Cycle ตรวจ Cycle Time, Valve และเวลาคายวัตถุดิบ
Capacity แกว่งเป็นช่วง ๆ Leak, Feed, Filter ตรวจ Trend ของ Vacuum เทียบกับแต่ละ Cycle

เมื่อไรควรทดสอบ Capacity ใหม่?

ควรทดสอบระบบใหม่เมื่อเกิดอย่างน้อยหนึ่งเงื่อนไขต่อไปนี้

  • เปลี่ยนชนิดหรือ Supplier ของวัตถุดิบ
  • Bulk Density หรือ Moisture เปลี่ยนมาก
  • เพิ่มความยาวท่อหรือจำนวนข้องอ
  • ย้ายตำแหน่งเครื่องหรือเพิ่ม Vertical Lift
  • เปลี่ยน Filter หรือ Vacuum Source
  • Capacity ลดลงต่อเนื่องแม้ตรวจ Maintenance พื้นฐานแล้ว

ควรวัด น้ำหนักที่ลำเลียงได้จริงต่อช่วงเวลาที่กำหนด ภายใต้สภาพการผลิตใกล้เคียงหน้างาน และบันทึกวัตถุดิบ Layout, Vacuum Condition และ Cycle Time ประกอบ

ค่าจริงควรยืนยันด้วยการทดลองวัตถุดิบภายใต้เงื่อนไขการผลิตที่ใกล้เคียงกับหน้างาน เพราะค่า Capacity ของระบบ Pneumatic Conveying ไม่สามารถใช้ตัวเลขเดียวแทนวัตถุดิบและ Layout ทุกแบบได้

ก่อนเปลี่ยน Pump หรือเพิ่มขนาดเครื่อง ตรวจ 8 ข้อนี้ก่อน

  • Particle Size และลักษณะวัตถุดิบ
  • Bulk Density
  • Moisture และ Flowability
  • Required Capacity จริง
  • Horizontal Conveying Distance
  • Vertical Lift และจำนวน Bend
  • Vacuum/Airflow ขณะลำเลียงจริง
  • สภาพ Filter และ Cleaning Cycle

การเก็บข้อมูลเหล่านี้ช่วยให้ฝ่าย Engineer แยกได้ว่าปัญหาเกิดจาก Material, Process หรือ Equipment และลดความเสี่ยงจากการเปลี่ยนอุปกรณ์โดยไม่จำเป็น

ระบบ Vacuum Conveyor สามารถใช้กับวัตถุดิบหลายประเภท เช่น แป้ง ผง ผงสมุนไพร และเมล็ดหรือถั่ว ทั้งนี้สมรรถนะจริงต้องประเมินร่วมกับคุณสมบัติวัตถุดิบและ Layout ของแต่ละโรงงาน สำหรับงานที่ต้องทำความสะอาดเป็นประจำ การออกแบบที่สามารถถอดชิ้นส่วนสัมผัสผลิตภัณฑ์ออกมาทำความสะอาดได้ยังช่วยให้การดูแลระบบสะดวกขึ้น

หาก Vacuum Conveyor ในไลน์ผลิตของคุณลำเลียงได้ต่ำกว่าที่ต้องการ และยังไม่แน่ใจว่าสาเหตุอยู่ที่วัตถุดิบ ระบบท่อ Vacuum หรือ Filter สามารถโทรปรึกษาเรื่องการประเมินระบบได้ที่ 081-110-8713

FAQ

มี Vacuum ไม่ได้หมายความว่ามี Conveying Condition ที่เหมาะสมเสมอไป ควรตรวจว่า Pickup Point มีวัตถุดิบเข้าสม่ำเสมอหรือไม่ ทางเข้าของ Conveying Air ถูกปิดหรือไม่ มี Leak ตามท่อหรือไม่ และ Filter มี Pressure Drop สูงเกินไปหรือไม่

เพราะ Particle Size, Bulk Density, Moisture และ Flowability มีผลต่อพฤติกรรมของผง วัตถุดิบใหม่จึงอาจต้องใช้สภาวะการลำเลียงต่างจากเดิม แม้ใช้เครื่องและ Layout เดียวกัน

ไม่เสมอไป หากสาเหตุอยู่ที่ Feed ไม่สม่ำเสมอ Pickup อุดตัน Filter ตัน หรือ Discharge Cycle ช้า การเพิ่ม Vacuum อาจไม่ได้แก้ต้นเหตุ ควรหาจุดที่เกิด Pressure Loss หรือ Bottleneck ก่อนปรับระบบ

มีผล เพราะอนุภาคต้องเปลี่ยนทิศทางและเร่งตัวใหม่หลังผ่าน Bend ทำให้เกิด Pressure Loss เพิ่มเติม งานวิจัย Pneumatic Conveying แสดงว่ารูปทรงและตำแหน่งของ Bend มีผลต่อ Pressure Drop ของระบบ

ควร โดยเฉพาะวัตถุดิบ Fine Powder, Cohesive Powder หรือวัตถุดิบที่มีความชื้นและ Bulk Density แตกต่างจากตัวอย่างมาตรฐาน การทดลองจะช่วยยืนยัน Capacity และพฤติกรรมการไหลภายใต้เงื่อนไขที่ใกล้เคียงกับโรงงานจริง

ข้อมูลที่ต้องเตรียมก่อนขอราคาและ ออกแบบไลน์ผลิตอาหาร

ออกแบบไลน์ผลิตอาหาร

การ ออกแบบไลน์ผลิตอาหาร ไม่ควรเริ่มจากคำถามว่า “ต้องใช้เครื่องจักรอะไรบ้าง?” เพียงอย่างเดียว เพราะเครื่องจักรที่เหมาะสมขึ้นอยู่กับสินค้า กระบวนการ กำลังผลิต วัตถุดิบ พื้นที่โรงงาน ระบบสาธารณูปโภค และมาตรฐานที่ต้องปฏิบัติ

ปัญหาที่ Owner, Engineer และ Procurement พบได้บ่อยคือ ส่งข้อมูลให้ผู้รับออกแบบแต่ละรายไม่เหมือนกัน ทำให้ Specification แตกต่าง ราคาแกว่ง และเปรียบเทียบใบเสนอราคาแบบตรงไปตรงมาได้ยาก ยิ่งมีการเปลี่ยน Requirement หลังเริ่มออกแบบ ก็อาจเกิดงานแก้ Layout เพิ่มเครื่องจักร หรือปรับ Utility ตามมา

สรุปสั้น ๆ: ก่อนขอออกแบบไลน์ผลิตอาหาร Turnkey ควรเตรียมอย่างน้อย 9 กลุ่มข้อมูล ได้แก่ สินค้าและกระบวนการ กำลังผลิต วัตถุดิบ บรรจุภัณฑ์ พื้นที่โรงงาน Utility มาตรฐาน Automation และเงื่อนไขการทำงานจริง ยิ่งข้อมูลต้นทางชัด Supplier ยิ่งสามารถออกแบบ Concept และประเมินราคาให้อยู่บนสมมติฐานเดียวกันได้มากขึ้น

ก่อนออกแบบไลน์ผลิตอาหาร ต้องเตรียมข้อมูลอะไรบ้าง?

แนวคิดสำคัญคืออย่าแยกการเลือกเครื่องจักรออกจากกระบวนการผลิตทั้งหมด

Codex Alimentarius ระบุว่า Flow Diagram สำหรับระบบอาหารควรครอบคลุมลำดับและความสัมพันธ์ของขั้นตอน รวมถึงจุดที่วัตถุดิบ ส่วนผสม บรรจุภัณฑ์ Utility ผลิตภัณฑ์ระหว่างกระบวนการ ของเสีย และผลพลอยได้เข้าสู่หรือออกจากระบบ การมองเป็น “Flow” จึงช่วยให้เห็นสิ่งที่การเลือกเครื่องทีละเครื่องอาจมองข้าม

1. Product & Process: สินค้า สูตร และขั้นตอนการผลิต

เริ่มด้วยการอธิบายว่า ต้องการผลิตอะไร และผลิตอย่างไร

ควรเตรียม:

  • ชื่อและประเภทสินค้า
  • สูตรหรือกลุ่มวัตถุดิบหลัก
  • ขั้นตอนตั้งแต่รับวัตถุดิบจนถึงบรรจุ
  • จุดที่ต้องบด ร่อน ผสม ลำเลียง อบ ทำเย็น หรือบรรจุ
  • อุณหภูมิหรือเงื่อนไข Process ที่สำคัญ
  • จำนวน SKU และความถี่ในการเปลี่ยนสูตร

ควรจัดทำ Process Flow Diagram แบบง่ายก่อน แม้ยังไม่ทราบรุ่นเครื่องจักร เพราะจะช่วยให้ผู้ออกแบบเข้าใจว่าเครื่องแต่ละตัวต้องเชื่อมต่อกันอย่างไร

ออกแบบไลน์ผลิตอาหาร ต้องกำหนด Production Target อย่างไร?

2. ระบุ Capacity มากกว่าแค่ตัวเลข kg/hr

คำว่า “ต้องการกำลังผลิตสูง” ยังไม่เพียงพอ ควรระบุอย่างน้อย:

  • ปริมาณเป้าหมายต่อชั่วโมง หรือ kg/hr
  • ปริมาณต่อ Batch
  • จำนวน Batch ต่อวัน
  • ชั่วโมงทำงานต่อกะ
  • จำนวนกะต่อวัน
  • เป้าหมายในอนาคตหากต้องการขยายกำลังผลิต

นอกจากนี้ควรพิจารณาเวลาที่ไม่ใช่การผลิต เช่น Loading, Cleaning, Changeover และ Maintenance

ตัวอย่างเช่น เครื่องหนึ่งอาจมี Capacity ตาม Specification เพียงพอ แต่ถ้าต้องหยุดทำความสะอาดบ่อย จุดนั้นก็อาจกลายเป็น Bottleneck ของไลน์จริงได้

3. Raw Material: วัตถุดิบคือข้อมูลที่มักถูกมองข้าม

เครื่องจักรรุ่นเดียวกันอาจให้ผลต่างกันมากเมื่อใช้กับวัตถุดิบคนละชนิด

ข้อมูลที่ควรส่งให้ Supplier ได้แก่:

  • ลักษณะวัตถุดิบ: ผง เม็ด เกล็ด ของเหลว หรือกึ่งเหลว
  • Particle Size
  • Bulk Density หากทราบ
  • Moisture หรือความชื้น
  • การไหลตัวของวัตถุดิบ
  • มีความเหนียว จับตัวเป็นก้อน หรือเกิดฝุ่นหรือไม่
  • อุณหภูมิวัตถุดิบ
  • วิธีจัดเก็บและวิธีป้อนเข้าสู่ไลน์

ดังนั้น หากวัตถุดิบมีพฤติกรรมเฉพาะ ค่าจริงของเครื่องควรยืนยันด้วยการทดลองภายใต้เงื่อนไขที่ใกล้เคียงกับการผลิตจริง แทนการตัดสินใจจาก Capacity ใน Catalogue เพียงอย่างเดียว

ออกแบบไลน์ผลิตอาหาร ต้องรู้ระบบบรรจุตั้งแต่ต้นหรือไม่?

4. Packaging มีผลย้อนกลับไปถึงทั้งไลน์

คำตอบคือ ควรกำหนดตั้งแต่ต้น

ควรระบุ:

  • ถุง กระป๋อง ขวด กล่อง หรือบรรจุภัณฑ์อื่น
  • น้ำหนักต่อหน่วย
  • จำนวนหน่วยต่อนาทีที่ต้องการ
  • บรรจุภัณฑ์สำเร็จรูปหรือม้วนฟิล์ม
  • ต้องการ Metal Detector, Checkweigher หรือ Coding หรือไม่
  • มี Secondary Packaging หรือ Carton Packing ต่อหรือไม่

หากเครื่องต้นไลน์ผลิตเร็วกว่าระบบบรรจุมากเกินไป จำเป็นต้องออกแบบ Buffer หรือระบบควบคุมการป้อนเพิ่มเติม มิฉะนั้น Packaging อาจกลายเป็นคอขวดของระบบ

5. Factory & Layout อย่าส่งแค่ขนาดกว้าง × ยาว

สำหรับการวาง Production Line ควรมี:

  • Drawing หรือ Floor Plan
  • ความกว้าง × ยาว × ความสูง
  • ตำแหน่งเสา ประตู และทางเดิน
  • จุดรับวัตถุดิบ
  • พื้นที่เก็บ Raw Material
  • พื้นที่ผลิตและบรรจุ
  • จุดนำสินค้าสำเร็จรูปออก
  • เส้นทางของพนักงานและของเสีย

Codex แนะนำให้ Layout และการไหลของคนและวัสดุถูกออกแบบเพื่อลดหรือป้องกัน Cross-contamination และพื้นที่ที่ต้องการระดับสุขลักษณะต่างกันสามารถแยกด้วยตำแหน่ง ผนัง ทิศทางการไหล การไหลของอากาศ หรือการแยกตามเวลาได้ตามความเหมาะสม

6. Utility เช็กก่อนเลือกเครื่อง ไม่ใช่หลังสั่งซื้อ

เตรียมข้อมูลระบบสาธารณูปโภค เช่น:

Utilityข้อมูลที่ควรเตรียม
ไฟฟ้าVoltage, Phase และกำลังไฟที่รองรับ
Compressed AirPressure และ Capacity
น้ำคุณภาพ ปริมาณ และจุดใช้งาน
SteamPressure และ Capacity
Gasประเภทและระบบจ่าย
Ventilationระบบระบายอากาศ/ความร้อน
Dust Collectionจุดดูดและระบบกำจัดฝุ่น
Drainageตำแหน่งและความสามารถในการระบายน้ำ

ไม่ควรสรุปว่า Utility เดิม “น่าจะพอ” โดยไม่มีการตรวจสอบ Load รวม เพราะเมื่อรวมเครื่องจักรหลายเครื่อง อาจต้องปรับระบบไฟ ลม หรือระบบระบายอากาศเพิ่มเติม

7. ระบุมาตรฐานก่อนเริ่มออกแบบ

หากเป็นสถานที่ผลิตอาหารในประเทศไทย ควรพิจารณาข้อกำหนด GMP 420 ตั้งแต่ช่วง Concept Design ไม่ใช่ค่อยปรับหลังติดตั้งเครื่องจักรแล้ว

สำนักงานคณะกรรมการอาหารและยาระบุว่า ประกาศกระทรวงสาธารณสุข ฉบับที่ 420 เป็นข้อกำหนดด้าน วิธีการผลิต เครื่องมือเครื่องใช้ในการผลิต และการเก็บรักษาอาหาร และครอบคลุมสถานที่ผลิตอาหารเพื่อจำหน่ายตามขอบข่ายที่กำหนด โดยมีข้อยกเว้นบางกรณีที่ต้องตรวจสอบตามประเภทกิจการ

หากโรงงานตั้งเป้า GHP/HACCP ก็ควรบอกผู้รับออกแบบตั้งแต่ต้นเช่นกัน Codex CXC 1-1969 ถือเป็นเอกสารพื้นฐานด้านสุขลักษณะอาหาร และรวมหลัก HACCP ไว้ในเอกสารเดียวกัน

8. Automation Level และจำนวนแรงงานเป้าหมาย

คำว่า “Automatic” มีหลายระดับ จึงควรระบุสิ่งที่ต้องการให้ชัด เช่น:

  • ป้อนวัตถุดิบด้วยคนหรืออัตโนมัติ
  • ลำเลียงระหว่างเครื่องอย่างไร
  • ชั่งสูตรแบบ Manual หรือ Automatic Dosing
  • ต้องมี PLC/HMI หรือไม่
  • ต้องเก็บ Production Data หรือไม่
  • ต้องการลดจำนวน Operator ในขั้นตอนไหน

Automation สูงขึ้นไม่ได้หมายความว่าคุ้มกว่าเสมอไป เพราะต้องแลกกับเงินลงทุน ความซับซ้อนของ Control System และทักษะ Maintenance ที่เพิ่มขึ้น

9. Checklist เอกสารก่อนส่งให้ผู้รับออกแบบ Turnkey

ก่อนขอใบเสนอราคา แนะนำให้รวบรวมเป็น RFQ Package ชุดเดียวแล้วส่งเหมือนกันทุก Supplier

เอกสาร/ข้อมูล ควรมี
Product Description ✓
Process Flow Diagram ✓
Production Target ✓
Raw Material Properties ✓
Packaging Requirement ✓
Factory Layout / Drawing ✓
Available Utilities ✓
Required Standard ✓
Automation Requirement ✓
Cleaning Requirement ✓
ขอบเขตงาน Supplier / Owner ✓

ควรระบุเพิ่มเติมว่า ใครรับผิดชอบ Installation, Electrical Work, Piping, Commissioning, Training และ Validation เพื่อป้องกัน Scope Gap ในภายหลัง

ออกแบบไลน์ผลิตอาหาร

10. ทำไมข้อมูลครบจึงช่วยให้เปรียบเทียบใบเสนอราคาแม่นยำขึ้น?

เพราะสิ่งที่ควรเปรียบเทียบไม่ใช่เพียง ราคารวม

ให้เปรียบเทียบว่าแต่ละ Supplier ใช้ Requirement เดียวกันหรือไม่ เช่น Capacity เดียวกัน ขอบเขต Automation เท่ากัน วัสดุส่วนสัมผัสอาหารเหมือนกัน รวม Installation หรือไม่ และ Utility ใดอยู่ใน Scope

หาก Supplier A เสนอเฉพาะเครื่องจักร แต่ Supplier B รวม Conveyor, Control System และ Installation ราคาทั้งสองย่อมเปรียบเทียบกันโดยตรงไม่ได้

ดังนั้น วิธีลดความคลาดเคลื่อนของราคาในขั้นแรกคือ ทำให้ข้อมูลต้นทางและขอบเขตงานเหมือนกันก่อนขอราคา

ก่อนส่ง RFQ ถามตัวเอง 6 ข้อนี้

  • เรารู้ Production Target จริงหรือยัง?
  • Process Flow ได้รับการยืนยันจากฝ่ายผลิตหรือไม่?
  • มีข้อมูลวัตถุดิบเพียงพอสำหรับเลือกเครื่องหรือยัง?
  • Packaging Requirement ชัดเจนหรือไม่?
  • Layout และ Utility เป็นข้อมูลปัจจุบันหรือไม่?
  • Supplier แต่ละรายกำลังเสนอ Scope เดียวกันหรือไม่?

หากคำตอบบางข้อยังไม่ชัด การทำ Concept Design หรือ Requirement Review ก่อนขอราคาเต็มมักช่วยลดการแก้ Specification ภายหลังได้มากกว่าการรีบขอใบเสนอราคาจากรายชื่อเครื่องจักรเพียงอย่างเดียว

หากกำลังวางแผน ออกแบบไลน์ผลิตอาหาร Turnkey และยังไม่แน่ใจว่าควรเริ่มจาก Capacity, Process Flow, Layout หรือการเลือกเครื่องจักร สามารถรวบรวมข้อมูลที่มีอยู่แล้ว โทรปรึกษาเราได้ที่ 092-439-0099 เพื่อช่วยตรวจ Requirement เบื้องต้นก่อนเข้าสู่ขั้นตอนออกแบบและเสนอราคา

คำถามที่พบบ่อย FAQ

ไม่จำเป็นต้องมี Detailed Drawing ที่สมบูรณ์ แต่ควรมี Floor Plan พร้อมขนาดพื้นที่ ความสูง ตำแหน่งเสา ทางเข้า–ออก และพื้นที่หลัก เพราะข้อมูลเหล่านี้ช่วยให้ Supplier ตรวจสอบการจัดวางเครื่อง เส้นทางลำเลียง พื้นที่ Maintenance และข้อจำกัดในการติดตั้งได้

เพราะ Capacity เป็นเพียงหนึ่งตัวแปร ราคาอาจต่างจากระดับ Automation, จำนวนเครื่องจักร, Material Contact Parts, Control System, ระบบลำเลียง, Cleaning Requirement, Installation และขอบเขตงาน ดังนั้นควรตรวจ Technical Scope ก่อนเปรียบเทียบราคารวม

ไม่จำเป็น ควรประเมินจากกำลังผลิต ค่าแรง ความถี่ในการเปลี่ยนสูตร ความสามารถของ Maintenance และงบลงทุน ระบบที่ซับซ้อนขึ้นอาจลดงาน Manual ได้ แต่ก็เพิ่มอุปกรณ์ Control และภาระในการบำรุงรักษา

เจาะลึกวิธี คำนวณกำลังการผลิตเตาอบอุตสาหกรรม ก่อนตัดสินใจเลือกซื้อ

คำนวณกำลังการผลิตเตาอบอุตสาหกรรม

การ คำนวณกำลังการผลิตเตาอบอุตสาหกรรม ไม่ควรเริ่มจากคำถามเพียงว่า “เครื่องนี้ได้กี่ kg/hr?” เพราะวัตถุดิบ 1,000 kg ที่มีความชื้น 15% กับวัตถุดิบ 1,000 kg ที่มีความชื้น 40% สร้างภาระการอบไม่เท่ากัน แม้จะเข้าเตาอบเครื่องเดียวกันก็ตาม

สำหรับ Process Engineer หรือฝ่าย Production การเลือกเครื่องจาก Capacity ใน Catalog เพียงอย่างเดียวจึงเสี่ยงต่อการได้เครื่องที่ผลิตจริงไม่ทันเป้า เกิด Bottleneck หรือจำเป็นต้องลด Feed Rate เพื่อให้ความชื้นปลายทางผ่าน Specification

กำลังผลิตของเตาอบอุตสาหกรรมต้องพิจารณาร่วมกันอย่างน้อย ความชื้นเริ่มต้นและเป้าหมาย ปริมาณน้ำที่ต้องระเหย เวลาอบ (Residence Time) อัตราป้อน (Feed Rate) ปริมาณวัตถุดิบที่อยู่ในเตา อุณหภูมิ และการไหลของลมร้อน ดังนั้น ค่า kg/hr จะมีความหมายก็ต่อเมื่อระบุเงื่อนไขเหล่านี้ประกอบด้วย

ทำไมตัวเลข kg/hr อย่างเดียวอาจทำให้เลือกเตาอบผิดขนาด?

FAO ระบุว่าค่า Dryer Output จะตีความได้อย่างถูกต้องเมื่อระบุด้วยว่าคำนวณจาก ความชื้นเริ่มต้นและความชื้นสุดท้ายเท่าใด รวมถึงเป็นน้ำหนักผลิตภัณฑ์ก่อนหรือหลังการอบ เพราะปริมาณน้ำที่ต้องระเหยมีผลต่อภาระของระบบโดยตรง

ตัวอย่างเช่น เตาอบที่รองรับ 800 kg/hr ภายใต้เงื่อนไขลดความชื้นจาก 20% เหลือ 10% ไม่ได้หมายความว่าจะรองรับ 800 kg/hr เช่นเดิม เมื่อเปลี่ยนเป็นวัตถุดิบความชื้น 50%

หากเลือกจาก Capacity เพียงตัวเลขเดียว ผลที่อาจเกิดขึ้นคือ

  • ต้องลด Feed Rate จากที่วางแผนไว้
  • วัตถุดิบออกจากเครื่องแล้วความชื้นสูงกว่าเป้าหมาย
  • ต้องอบซ้ำ ทำให้ใช้พลังงานและเวลาเพิ่ม
  • เครื่องอบกลายเป็น Bottleneck ของ Production Line
  • คุณภาพผลิตภัณฑ์ไม่สม่ำเสมอระหว่างการผลิต

ความชื้นเริ่มต้น–ความชื้นเป้าหมายส่งผลต่อกำลังผลิตอย่างไร?

หลักพื้นฐานคือ ยิ่งต้องกำจัดน้ำออกมาก ภาระการอบยิ่งสูง

ก่อนคำนวณต้องตรวจสอบด้วยว่า Moisture Content ใช้หน่วยแบบใด โดย Wet Basis (wb) หมายถึงมวลน้ำเทียบกับน้ำหนักวัตถุดิบเปียกทั้งหมด ส่วน Dry Basis (db) หมายถึงมวลน้ำเทียบกับมวลของแข็งแห้ง ตัวเลขของวัตถุดิบเดียวกันจึงแตกต่างกันได้

ในงานผลิตอาหาร มักพบการรายงานเป็น % Wet Basis จึงสามารถทำ Mass Balance เบื้องต้นได้ดังนี้

สูตร คำนวณกำลังการผลิตเตาอบอุตสาหกรรม จากปริมาณน้ำที่ต้องระเหย

กำหนดให้

  • F = Feed Rate วัตถุดิบก่อนอบ (kg/hr)
  • Mi = ความชื้นเริ่มต้นแบบ Wet Basis
  • Mf = ความชื้นเป้าหมายแบบ Wet Basis

มวลของแข็งแห้ง:

Dry Solid = F × (1 − Mi)

น้ำหนักผลิตภัณฑ์หลังอบ:

Final Product = F × (1 − Mi) ÷ (1 − Mf)

ดังนั้น

Water Removal Rate = F − Final Product

หรือเขียนรวมได้เป็น

Water Removal Rate = F × (Mi − Mf) ÷ (1 − Mf)

Water Removal Rate นี้เป็นหนึ่งในตัวเลขสำคัญกว่าการดู kg/hr เพียงอย่างเดียว เพราะสะท้อนภาระการระเหยน้ำที่ระบบต้องรองรับ FAO ก็ใช้หลักสมดุลมวลของน้ำในการประเมินปริมาณน้ำที่ต้องกำจัดก่อนนำไปคำนวณภาระด้านลมและพลังงานต่อไป

ตัวอย่าง คำนวณกำลังการผลิตเตาอบอุตสาหกรรม

สมมติ Production Target ต้องการป้อนวัตถุดิบ

1,000 kg/hr

โดยมี

  • Initial Moisture = 35% wb
  • Target Moisture = 10% wb

ขั้นที่ 1: คำนวณมวลของแข็ง

Dry Solid

= 1,000 × (1 − 0.35)

= 650 kg/hr

ขั้นที่ 2: คำนวณน้ำหนักผลิตภัณฑ์หลังอบ

Final Product

= 650 ÷ (1 − 0.10)

= 722.2 kg/hr

ขั้นที่ 3: คำนวณปริมาณน้ำที่ต้องระเหย

Water Removal

= 1,000 − 722.2

= 277.8 kg water/hr

ดังนั้น Requirement ที่ควรนำไปคุยกับผู้ผลิตเครื่องไม่ใช่เพียง

“ต้องการเตา 1,000 kg/hr”

แต่ควรระบุว่า

“ต้องการป้อนวัตถุดิบ 1,000 kg/hr ลดความชื้นจาก 35% wb เหลือ 10% wb หรือเทียบเท่าการกำจัดน้ำประมาณ 278 kg/hr ภายใต้เงื่อนไขของวัตถุดิบนี้”

อย่างไรก็ตาม ตัวเลขนี้เป็นเพียง Mass Balance ยังไม่สามารถยืนยันได้ว่าเตาขนาดใดจะทำงานได้จริง เพราะยังต้องรู้ Drying Kinetics อุณหภูมิ Airflow คุณสมบัติวัตถุดิบ และ Residence Time

Residence Time มีผลต่อ kg/hr อย่างไร?

Residence Time คือระยะเวลาที่วัตถุดิบอยู่ภายในเขตการอบ

ในระบบสายพาน สามารถมองความสัมพันธ์พื้นฐานได้ว่า

Residence Time ≈ Effective Drying Length ÷ Belt Speed

ตัวอย่างเช่น หากเขตอบมีความยาว 10 เมตร และต้องการเวลาอบ 30 นาที สายพานต้องเคลื่อนที่เฉลี่ยประมาณ

10 ÷ 30 = 0.33 เมตร/นาที

หากวัตถุดิบต้องการเวลาอบนานขึ้น แต่ความยาวเตาเท่าเดิม ต้องลดความเร็วสายพาน ซึ่งโดยทั่วไปจะลด Throughput ตามไปด้วย

นี่เป็นเหตุผลว่าทำไมการเพิ่มอุณหภูมิอย่างเดียวจึงไม่ใช่คำตอบเสมอไป เพราะ Drying Rate ยังขึ้นอยู่กับความชื้นของวัตถุดิบ อุณหภูมิ ความชื้นสัมพัทธ์ และความเร็วลมที่สัมผัสผลิตภัณฑ์ นอกจากนี้ เมื่อวัตถุดิบแห้งลง อัตราการคายความชื้นมักลดลงด้วย

Feed Rate และปริมาณวัตถุดิบในเตาสัมพันธ์กันอย่างไร?

ใน Continuous Dryer สามารถประเมินเบื้องต้นได้จาก

Material Hold-up ≈ Feed Rate × Residence Time

เช่น หาก Feed Rate = 1,000 kg/hr และ Residence Time = 30 นาที หรือ 0.5 ชั่วโมง

Material Hold-up โดยประมาณคือ

1,000 × 0.5 = 500 kg

หมายความว่าในสภาวะ Steady State จะมีวัตถุดิบอยู่ในกระบวนการประมาณ 500 kg

สำหรับ Belt Dryer ปริมาณการป้อนยังสัมพันธ์กับ

  • ความกว้างสายพาน
  • ความหนาของชั้นวัตถุดิบ (Bed Depth)
  • Bulk Density
  • Belt Speed

อย่างไรก็ตาม ไม่ควรเพิ่มความหนาของชั้นวัตถุดิบเพื่อเพิ่ม kg/hr โดยอัตโนมัติ เพราะชั้นที่หนาขึ้นอาจเพิ่มความต้านทานต่อ Airflow และทำให้การถ่ายเทความร้อนหรือการกำจัดความชื้นไม่สม่ำเสมอ FAO ระบุว่าความหนาของชั้นผลิตภัณฑ์และคุณสมบัติวัตถุดิบมีผลต่อการเคลื่อนของ Drying Front และประสิทธิภาพการอบ

ทำไมเตาขนาดเท่ากันจึงให้กำลังผลิตต่างกันเมื่อเปลี่ยนวัตถุดิบ?

เพราะ Capacity ไม่ได้ขึ้นอยู่กับขนาดเครื่องเพียงอย่างเดียว วัตถุดิบสองชนิดอาจแตกต่างกันในด้าน

ปัจจัยที่ใช้ คำนวณกำลังการผลิตเตาอบอุตสาหกรรม

ปัจจัย ผลต่อกระบวนการอบ
Initial Moisture กำหนดปริมาณน้ำที่ต้องกำจัด
Target Moisture ยิ่งต้องแห้งมาก อาจต้องใช้เวลาเพิ่ม
Particle / Product Size มีผลต่อระยะทางที่ความชื้นต้องเคลื่อนออกจากภายใน
Bed Depth มีผลต่อ Heat & Mass Transfer และ Airflow
Bulk Density มีผลต่อปริมาณมวลต่อพื้นที่สายพาน
Product Structure มีผลต่อ Drying Kinetics
Air Temperature มีผลต่อ Driving Force ในการอบ
Airflow / Relative Humidity มีผลต่อความสามารถของอากาศในการรับและพาความชื้นออก

กระบวนการอบประกอบด้วยทั้งการเคลื่อนของความชื้นจากด้านในวัตถุดิบออกสู่ผิว และการระเหยจากผิวเข้าสู่อากาศ ดังนั้นชนิดและโครงสร้างของผลิตภัณฑ์จึงมีผลต่อ Drying Rate โดยตรง

ก่อนให้ผู้ผลิตประเมินขนาดเตา ควรเตรียมข้อมูลอะไร?

สำหรับ Process Engineer หรือ Production การส่งเพียง “ต้องการ 500 kg/hr” ยังไม่เพียงพอ

ควรเตรียมข้อมูลอย่างน้อย:

  • ชนิดและลักษณะวัตถุดิบ
  • Feed Rate ที่ต้องการ (kg/hr)
  • Initial Moisture Content พร้อมระบุ wb หรือ db
  • Target Moisture Content
  • อุณหภูมิสูงสุดที่ผลิตภัณฑ์รับได้
  • ขนาดและรูปทรงของผลิตภัณฑ์
  • Bulk Density หากมี
  • ความหนาของชั้นวัตถุดิบที่ต้องการ
  • เวลาการอบที่เคยทดลองหรือข้อมูล Drying Test หากมี
  • Production Target ต่อชั่วโมง/ต่อวัน
  • พื้นที่ติดตั้งและระบบก่อน–หลังเตา

ข้อมูลเหล่านี้ช่วยให้ Supplier ประเมิน Width, Length, Belt Speed, จำนวนชั้น, Airflow และ Heating Capacity ได้สัมพันธ์กับกระบวนการจริงมากขึ้น

Checklist ก่อนเลือกเตาอบให้เหมาะกับ Production Target

ก่อนอนุมัติ Specification ควรตรวจสอบว่า

  • Capacity ระบุว่าเป็นน้ำหนัก ก่อนอบหรือหลังอบ

  • ระบุ Initial และ Final Moisture ชัดเจน

  • Moisture ระบุว่าเป็น Wet Basis หรือ Dry Basis

  • มี Residence Time ที่สอดคล้องกับ Drying Test

  • Feed Rate ตรงกับ Production Target จริง

  • Belt Width และ Bed Depth รองรับ Loading ที่ต้องการ

  • อุณหภูมิและ Airflow เหมาะกับคุณภาพผลิตภัณฑ์

  • ประเมินปริมาณ Water Removal ต่อชั่วโมงแล้ว

  • ตรวจสอบผลกระทบต่อเครื่องจักรก่อนและหลังเตา

  • หากเป็นวัตถุดิบใหม่ มีการทดลองอบก่อน Finalize เครื่อง

ค่าจริงควรยืนยันด้วยการทดลองวัตถุดิบภายใต้เงื่อนไขการผลิตที่ใกล้เคียงกับหน้างาน เพราะ Mass Balance บอกได้ว่าต้องกำจัดน้ำเท่าใด แต่ไม่ได้บอก Drying Kinetics ของผลิตภัณฑ์ทั้งหมด

แล้วควรเลือกเตาอบอุตสาหกรรมขนาดเท่าใด?

ไม่มีคำตอบจาก kg/hr เพียงตัวเดียว

ตัวอย่าง Specification ของเตาอบลมร้อน/เตาอบสายพานที่สามารถออกแบบตามงานได้ อาจครอบคลุมอุณหภูมิ 50–300°C, กำลังผลิตประมาณ 200–1,200 kg/hr, เวลาอบ 4 นาที–2 ชั่วโมง, สายพานกว้าง 60–200 cm, ความยาวเขตอบ 4–20 m และโครงสร้าง 1–11 ชั้น โดย Capacity ที่ได้จริงขึ้นอยู่กับการออกแบบ ความหนาของวัตถุดิบและเงื่อนไขกระบวนการ

ดังนั้นก่อนเลือกเครื่อง ควรเริ่มจาก Moisture Balance + Production Target + Residence Time แล้วจึงย้อนกลับไปกำหนดขนาดและ Configuration ของเตา แทนการเริ่มจากการเลือกโมเดลเครื่องก่อน

หากต้องการประเมินขนาดเตาอบจากวัตถุดิบและ Production Target ของไลน์จริง สามารถเตรียมข้อมูล Initial Moisture, Target Moisture, kg/hr และเวลาการอบ แล้ว โทรปรึกษาได้ที่ 092-439-0099