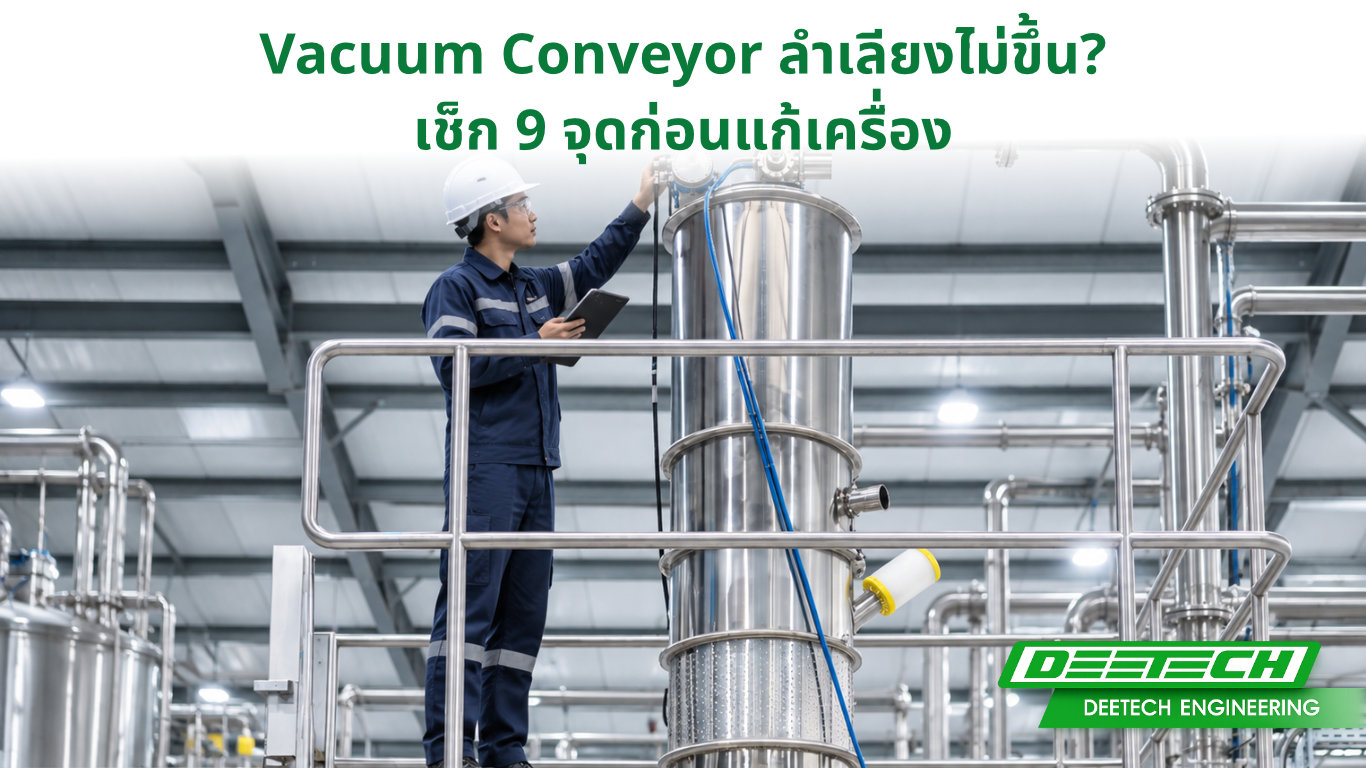
Vacuum Conveyor ลำเลียงไม่ขึ้น? เช็ก 9 จุดก่อนแก้เครื่อง

Engineer ตรวจหาสาเหตุ Vacuum Conveyor ลำเลียงไม่ขึ้น ในไลน์ผลิต

Vacuum Conveyor ลำเลียงไม่ขึ้น ทั้งที่เครื่องยังทำงาน ปั๊มยังสร้างสุญญากาศ และไม่มี Alarm เป็นปัญหาที่ฝ่าย Production และ Maintenance มักหาสาเหตุได้ยาก เพราะ Capacity ของระบบไม่ได้ขึ้นอยู่กับ Vacuum Pump เพียงอย่างเดียว

การเปลี่ยนวัตถุดิบ ความชื้นของผง จุดดูด ความยาวท่อ ข้องอ การรั่ว Receiver และ Filter ล้วนเปลี่ยนสมดุลของระบบได้ หากรีบเพิ่มแรงดูดหรือเปลี่ยนอุปกรณ์โดยยังไม่ทราบต้นเหตุ อาจเสียเวลาและค่าใช้จ่ายโดยไม่ทำให้ Capacity กลับมาเท่าเดิม

คำตอบสรุป: หาก Vacuum Conveyor ลำเลียงได้ต่ำกว่าปกติ ควรตรวจจากต้นทางไปปลายทางตามลำดับ ได้แก่ คุณสมบัติและการป้อนวัตถุดิบ → จุดดูด → ท่อลำเลียงและการรั่ว → Vacuum Pressure/Airflow → Receiver/Discharge Valve → Filter เพราะ Capacity เป็นผลจากทั้งคุณสมบัติของผงและ Pressure Drop ของระบบ ไม่ใช่ค่าของ Vacuum Pump เพียงตัวเดียว

Vacuum Conveyor ลำเลียงไม่ขึ้น เกิดจากอะไรได้บ้าง?

ระบบลำเลียงสุญญากาศ (Vacuum Conveyor) ใช้การไหลของอากาศสร้างแรงพาวัตถุดิบผ่านท่อเข้าสู่ Receiver ดังนั้น Capacity จริงจึงเกิดจากการทำงานร่วมกันของ วัตถุดิบ อากาศ เส้นทางท่อ และอุปกรณ์แยกอากาศออกจากผง

งานด้าน Pneumatic Conveying ระบุว่า Pressure Drop และสมรรถนะของระบบสัมพันธ์กับคุณสมบัติวัตถุดิบ การไหลของก๊าซ ปริมาณของแข็ง ขนาดท่อ และรูปทรงของทางลำเลียง โดยเฉพาะข้องอ

ดังนั้น วิธี Troubleshooting ที่มีประสิทธิภาพคือ อย่าเริ่มจากการเพิ่มแรงดูดทันที แต่แบ่งระบบออกเป็น 3 Zone แล้วไล่ตรวจทีละส่วน

  1. Material Zone — ผงและการป้อนวัตถุดิบ
  2. Conveying Zone — จุดดูด ท่อ ข้องอ การรั่ว และ Vacuum
  3. Receiver Zone — Receiver, Discharge Valve และ Filter

Vacuum Conveyor ลำเลียงไม่ขึ้น จุดที่ 1–3 ตรวจวัตถุดิบและจุดดูดก่อน

1. คุณสมบัติผง: ความชื้น การจับตัว Bulk Density และ Flowability

เริ่มจากตรวจคุณสมบัติของวัตถุดิบก่อน เพราะแม้ Vacuum Conveyor จะใช้เครื่องและ Setting เดิม แต่หากลักษณะของผงเปลี่ยน Capacity ที่ได้จริงก็อาจเปลี่ยนตาม

ตัวแปรสำคัญที่ควรตรวจ ได้แก่

  • Moisture หรือความชื้น
  • Particle Size และการกระจายขนาดอนุภาค
  • Bulk Density
  • การจับตัวเป็นก้อนหรือ Caking
  • ความสามารถในการไหล หรือ Flowability

โดยเฉพาะผงที่มีความชื้นสูงขึ้น อาจเกิด Cohesion ระหว่างอนุภาคมากขึ้น ทำให้วัตถุดิบไหลเข้าสู่จุดดูดได้ยาก เกิด Bridging หรือป้อนเข้าสู่ระบบไม่สม่ำเสมอ

ดังนั้น หาก Vacuum Conveyor ลำเลียงไม่ขึ้นหลังจากเปลี่ยน Lot หรือ Supplier ของวัตถุดิบ อย่าเพิ่งสรุปว่าเครื่องมีปัญหา ควรเปรียบเทียบคุณสมบัติของผงกับช่วงที่ระบบทำงานปกติก่อน

2. อัตราป้อนวัตถุดิบเข้าสู่จุดดูดสม่ำเสมอหรือไม่?

Vacuum Source อาจทำงานปกติ แต่หากวัตถุดิบเข้าสู่ Pickup Point ไม่เพียงพอ Capacity ของระบบก็ลดลงได้

ควรตรวจว่า

  • ผงเกิด Bridging ภายใน Hopper หรือไม่
  • มีวัตถุดิบจับตัวเป็นก้อนบริเวณทางออกหรือไม่
  • ระดับวัตถุดิบที่จุดดูดสม่ำเสมอหรือไม่
  • Feeder หรือเครื่องจักรก่อนหน้าป้อนวัตถุดิบต่อเนื่องหรือไม่

ตัวอย่างเช่น หากระบบสามารถดูดผงได้ดีเป็นช่วง ๆ แต่มีช่วงที่ท่อดูดเพียงอากาศ อาจต้องตรวจ Material Feed ก่อนสงสัย Vacuum Pump

ประเด็นสำคัญคือ Capacity ของ Vacuum Conveyor ไม่สามารถสูงกว่าปริมาณวัตถุดิบที่สามารถเข้าสู่จุดดูดได้อย่างต่อเนื่อง

3. จุดดูดและ Suction Lance มีปัญหาหรือไม่?

หัวดูดหรือ Suction Lance เป็นอีกจุดหนึ่งที่มักถูกมองข้าม

ระบบต้องได้รับทั้งวัตถุดิบและ Conveying Air ในสภาวะที่เหมาะสม หากหัวดูดถูกฝังลึกในผงมากเกินไป ช่องอากาศถูกปิด หรือมีวัตถุดิบจับตัวอุดตันบริเวณหัวดูด การลำเลียงอาจลดลงอย่างมาก

ควรตรวจว่า

  • ช่องรับอากาศของ Suction Lance ถูกปิดหรือไม่
  • หัวดูดมีวัตถุดิบอุดตันหรือไม่
  • ตำแหน่งหัวดูดเปลี่ยนจากเดิมหรือไม่
  • วัตถุดิบสามารถไหลเข้าหาหัวดูดได้ต่อเนื่องหรือไม่

จึงไม่ควรแก้ปัญหาด้วยการเพิ่ม Vacuum อย่างเดียว เพราะหาก Material-to-Air Condition ที่ Pickup Point ไม่เหมาะสม การเพิ่มแรงดูดอาจไม่ได้แก้ต้นเหตุ

Vacuum Conveyor ลำเลียงไม่ขึ้น จุดที่ 4–7 ตรวจท่อและระบบ Vacuum

4. ขนาดและความยาวท่อลำเลียงเปลี่ยนไปหรือไม่?

เมื่อ Vacuum Conveyor ลำเลียงไม่ขึ้นหรือ Capacity ลดลงหลังจากมีการปรับ Layout ควรตรวจ Pipe Diameter และ Total Conveying Distance เป็นอันดับต้น ๆ

หากต่อท่อยาวขึ้น ย้าย Receiver ออกไปไกลขึ้น หรือเปลี่ยนขนาดท่อ Pressure Drop ของระบบจะเปลี่ยนตาม

ขนาดท่อยังสัมพันธ์กับ Air Velocity ภายในระบบด้วย หากขนาดท่อและ Airflow ไม่สัมพันธ์กัน ความเร็วอากาศอาจไม่เหมาะกับการพาวัตถุดิบผ่านระบบ

ดังนั้น การเพิ่มหรือลดขนาดท่อไม่ควรทำจากการคาดเดาเพียงอย่างเดียว แต่ควรประเมินร่วมกับ Airflow, Vacuum Source, Material Loading และคุณสมบัติของผง

5. จำนวนข้องอและแนวท่อขึ้นสูงเพิ่มขึ้นหรือไม่?

ท่อความยาวเท่ากันไม่ได้หมายความว่าจะมีภาระต่อระบบเท่ากัน

Bend หรือ Elbow ทำให้เกิด Pressure Loss เพิ่มเติม เนื่องจากอากาศและอนุภาคต้องเปลี่ยนทิศทาง รวมถึงเกิดการชนกับผนังท่อและการเร่งตัวของอนุภาคหลังผ่านข้องอ

จึงควรตรวจว่า Layout ปัจจุบันมี

  • จำนวน Bend เพิ่มขึ้นหรือไม่
  • มี Bend หลายจุดอยู่ใกล้กันหรือไม่
  • Vertical Lift สูงกว่าเดิมหรือไม่
  • มีการเปลี่ยนเส้นทางท่อหลังติดตั้งครั้งแรกหรือไม่

กรณีที่ Vacuum Conveyor เคยได้ Capacity ตามต้องการ แต่ Capacity ลดลงหลังย้ายตำแหน่งเครื่อง Layout ที่เปลี่ยนไปควรเป็นหนึ่งในสิ่งแรกที่นำมาเปรียบเทียบ

6. ท่อ ซีล และข้อต่อมี Vacuum Leak หรือไม่?

Vacuum Leak สามารถทำให้ระบบยังดูเหมือน “มีแรงดูด” แต่สภาวะที่ Pickup Point ไม่เหมือนเดิม

ควรตรวจบริเวณ

  • Clamp
  • Gasket
  • Flexible Hose
  • ฝาปิด Receiver
  • Sight Glass
  • Connection ต่าง ๆ
  • Discharge Valve และ Seal

โดยเฉพาะ Flexible Hose, Gasket หรือข้อต่อที่มีการถอดล้างบ่อย เพราะอาจประกอบกลับไม่สนิทหรือเสื่อมสภาพจากการใช้งาน

การรั่วในระบบสุญญากาศทำให้อากาศภายนอกเข้าสู่ระบบในตำแหน่งที่ไม่ต้องการ ส่งผลให้สภาวะ Vacuum/Airflow ที่ Pickup Point แตกต่างจากเดิม

ดังนั้น ก่อนสงสัย Vacuum Pump หรือเพิ่มขนาด Pump ควรตรวจ Leak ของระบบก่อน

7. Vacuum Pressure และ Airflow เพียงพอจริงหรือไม่?

การอ่านว่า “มี Vacuum” ยังไม่เพียงพอ

ควรดูว่าแรงดันระหว่าง ช่วงที่ไม่ได้ลำเลียง และ ช่วงที่กำลังลำเลียงวัตถุดิบจริง แตกต่างกันอย่างไร รวมถึงตรวจ Airflow หากระบบมีจุดวัด

หาก Pressure Drop ของท่อ ข้องอ หรือ Filter สูงขึ้น Vacuum Source อาจยังทำงานปกติ แต่พลังงานที่เหลือสำหรับการลำเลียงวัตถุดิบลดลง

Vacuum Conveyor ลำเลียงไม่ขึ้น จุดที่ 8–9 ตรวจ Receiver และ Filter

8. ตรวจ Receiver และ Discharge Valve

Vacuum Conveyor แบบทำงานเป็นรอบต้องมีจังหวะ Suction → Filling → Discharge → Restart ที่ต่อเนื่อง

หาก Discharge Valve เปิดไม่สุด ปิดไม่สนิท หรือมีวัตถุดิบติดบริเวณ Seal อาจทำให้เกิดทั้งการคายวัตถุดิบไม่หมดและ Vacuum Leakage ในรอบถัดไป

ควรตรวจ:

  • Valve เปิด–ปิดครบ Stroke หรือไม่
  • Material ค้างบริเวณ Valve หรือไม่
  • Sensor ตรวจระดับทำงานถูกต้องหรือไม่
  • Cycle Time เปลี่ยนจากเดิมหรือไม่
  • Receiver Discharge หมดก่อนเริ่มรอบใหม่หรือไม่

Engineering Interpretation: บางกรณีอัตราการดูดระหว่าง Suction ยังดี แต่ kg/hr ทั้งระบบลดลงเพราะเวลาสูญเสียอยู่ในช่วง Discharge ไม่ใช่ช่วง Conveying

9. Vacuum Conveyor ลำเลียงไม่ขึ้น เพราะ Filter อุดตันหรือระบบทำความสะอาด Filter ไม่ทำงาน

Filter เป็นหนึ่งในจุดที่ควรตรวจเป็นอันดับต้น ๆ หากเครื่อง เริ่มต้นลำเลียงดี แต่ Capacity ค่อย ๆ ลดลงหลังทำงานไประยะหนึ่ง

เมื่อฝุ่นสะสมบน Filter จะเกิด Dust Cake และความต้านทานต่อการไหลเพิ่มขึ้น งานวิจัยด้าน Particulate Filtration แสดงว่าการสะสมและการอุดตันของอนุภาคทำให้ Pressure Drop ผ่าน Filter สูงขึ้น

ตรวจว่า:

  • Filter มีผงเกาะมากผิดปกติหรือไม่
  • Pulse Cleaning ทำงานหรือไม่
  • แรงดันลมสำหรับ Cleaning เพียงพอหรือไม่
  • Filter ชื้นหรือจับตัวเป็น Cake หรือไม่
  • หลัง Cleaning ค่าแรงดูดกลับมาใกล้สภาวะเดิมหรือไม่

หาก Cleaning แล้ว Capacity ฟื้นกลับมา ก่อนจะลดลงอีกครั้ง ควรตรวจระบบ Filter Cleaning และคุณสมบัติของผงอย่างละเอียด
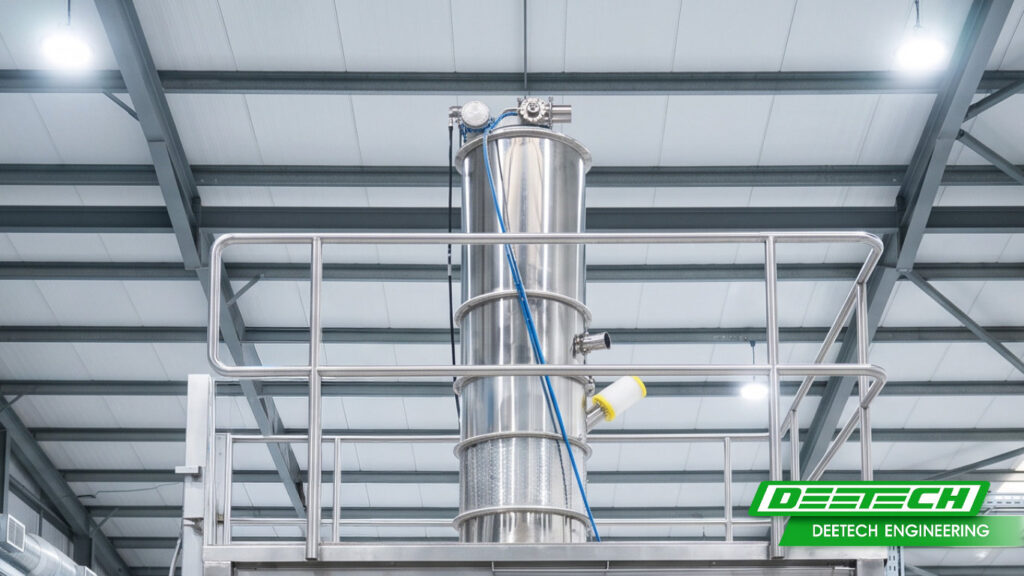
ระบบลำเลียงสุญญากาศ

Troubleshooting Checklist เมื่อ Vacuum Conveyor ลำเลียงไม่ขึ้น อาการ → ตรวจอะไร → ทำอะไรเบื้องต้น

อาการจุดที่ควรตรวจแนวทางเบื้องต้น
ดูดไม่ขึ้นตั้งแต่เริ่มPickup, Suction Lance, Leakตรวจการอุดตัน ตำแหน่งหัวดูดและข้อต่อ
ดูดได้แต่ปริมาณน้อยMaterial, Feed, Vacuum/Airflowเปรียบเทียบวัตถุดิบและ Setting กับช่วงที่เครื่องทำงานปกติ
เริ่มดีแล้วค่อย ๆ ช้าลงFilterตรวจ Dust Cake และ Filter Cleaning
Capacity ลดหลังย้ายเครื่องPipe Length, Bend, Vertical Liftตรวจ Layout และประเมิน Pressure Drop ใหม่
เปลี่ยนวัตถุดิบแล้ว Capacity ลดMoisture, Bulk Density, Flowabilityทดสอบวัตถุดิบใหม่ภายใต้ Layout จริง
Vacuum ขึ้นแต่ไม่มีผงPickup Point / Material Feedตรวจ Bridging และทางเข้าของ Conveying Air
ดูดดีแต่ kg/hr ต่ำReceiver / Discharge Cycleตรวจ Cycle Time, Valve และเวลาคายวัตถุดิบ
Capacity แกว่งเป็นช่วง ๆLeak, Feed, Filterตรวจ Trend ของ Vacuum เทียบกับแต่ละ Cycle

เมื่อไรควรทดสอบ Capacity ใหม่?

ควรทดสอบระบบใหม่เมื่อเกิดอย่างน้อยหนึ่งเงื่อนไขต่อไปนี้

  • เปลี่ยนชนิดหรือ Supplier ของวัตถุดิบ
  • Bulk Density หรือ Moisture เปลี่ยนมาก
  • เพิ่มความยาวท่อหรือจำนวนข้องอ
  • ย้ายตำแหน่งเครื่องหรือเพิ่ม Vertical Lift
  • เปลี่ยน Filter หรือ Vacuum Source
  • Capacity ลดลงต่อเนื่องแม้ตรวจ Maintenance พื้นฐานแล้ว

ควรวัด น้ำหนักที่ลำเลียงได้จริงต่อช่วงเวลาที่กำหนด ภายใต้สภาพการผลิตใกล้เคียงหน้างาน และบันทึกวัตถุดิบ Layout, Vacuum Condition และ Cycle Time ประกอบ

ค่าจริงควรยืนยันด้วยการทดลองวัตถุดิบภายใต้เงื่อนไขการผลิตที่ใกล้เคียงกับหน้างาน เพราะค่า Capacity ของระบบ Pneumatic Conveying ไม่สามารถใช้ตัวเลขเดียวแทนวัตถุดิบและ Layout ทุกแบบได้

ก่อนเปลี่ยน Pump หรือเพิ่มขนาดเครื่อง ตรวจ 8 ข้อนี้ก่อน

  • Particle Size และลักษณะวัตถุดิบ
  • Bulk Density
  • Moisture และ Flowability
  • Required Capacity จริง
  • Horizontal Conveying Distance
  • Vertical Lift และจำนวน Bend
  • Vacuum/Airflow ขณะลำเลียงจริง
  • สภาพ Filter และ Cleaning Cycle

การเก็บข้อมูลเหล่านี้ช่วยให้ฝ่าย Engineer แยกได้ว่าปัญหาเกิดจาก Material, Process หรือ Equipment และลดความเสี่ยงจากการเปลี่ยนอุปกรณ์โดยไม่จำเป็น

ระบบ Vacuum Conveyor สามารถใช้กับวัตถุดิบหลายประเภท เช่น แป้ง ผง ผงสมุนไพร และเมล็ดหรือถั่ว ทั้งนี้สมรรถนะจริงต้องประเมินร่วมกับคุณสมบัติวัตถุดิบและ Layout ของแต่ละโรงงาน สำหรับงานที่ต้องทำความสะอาดเป็นประจำ การออกแบบที่สามารถถอดชิ้นส่วนสัมผัสผลิตภัณฑ์ออกมาทำความสะอาดได้ยังช่วยให้การดูแลระบบสะดวกขึ้น

หาก Vacuum Conveyor ในไลน์ผลิตของคุณลำเลียงได้ต่ำกว่าที่ต้องการ และยังไม่แน่ใจว่าสาเหตุอยู่ที่วัตถุดิบ ระบบท่อ Vacuum หรือ Filter สามารถโทรปรึกษาเรื่องการประเมินระบบได้ที่ 081-110-8713

FAQ

มี Vacuum ไม่ได้หมายความว่ามี Conveying Condition ที่เหมาะสมเสมอไป ควรตรวจว่า Pickup Point มีวัตถุดิบเข้าสม่ำเสมอหรือไม่ ทางเข้าของ Conveying Air ถูกปิดหรือไม่ มี Leak ตามท่อหรือไม่ และ Filter มี Pressure Drop สูงเกินไปหรือไม่

เพราะ Particle Size, Bulk Density, Moisture และ Flowability มีผลต่อพฤติกรรมของผง วัตถุดิบใหม่จึงอาจต้องใช้สภาวะการลำเลียงต่างจากเดิม แม้ใช้เครื่องและ Layout เดียวกัน

ไม่เสมอไป หากสาเหตุอยู่ที่ Feed ไม่สม่ำเสมอ Pickup อุดตัน Filter ตัน หรือ Discharge Cycle ช้า การเพิ่ม Vacuum อาจไม่ได้แก้ต้นเหตุ ควรหาจุดที่เกิด Pressure Loss หรือ Bottleneck ก่อนปรับระบบ

มีผล เพราะอนุภาคต้องเปลี่ยนทิศทางและเร่งตัวใหม่หลังผ่าน Bend ทำให้เกิด Pressure Loss เพิ่มเติม งานวิจัย Pneumatic Conveying แสดงว่ารูปทรงและตำแหน่งของ Bend มีผลต่อ Pressure Drop ของระบบ

ควร โดยเฉพาะวัตถุดิบ Fine Powder, Cohesive Powder หรือวัตถุดิบที่มีความชื้นและ Bulk Density แตกต่างจากตัวอย่างมาตรฐาน การทดลองจะช่วยยืนยัน Capacity และพฤติกรรมการไหลภายใต้เงื่อนไขที่ใกล้เคียงกับโรงงานจริง
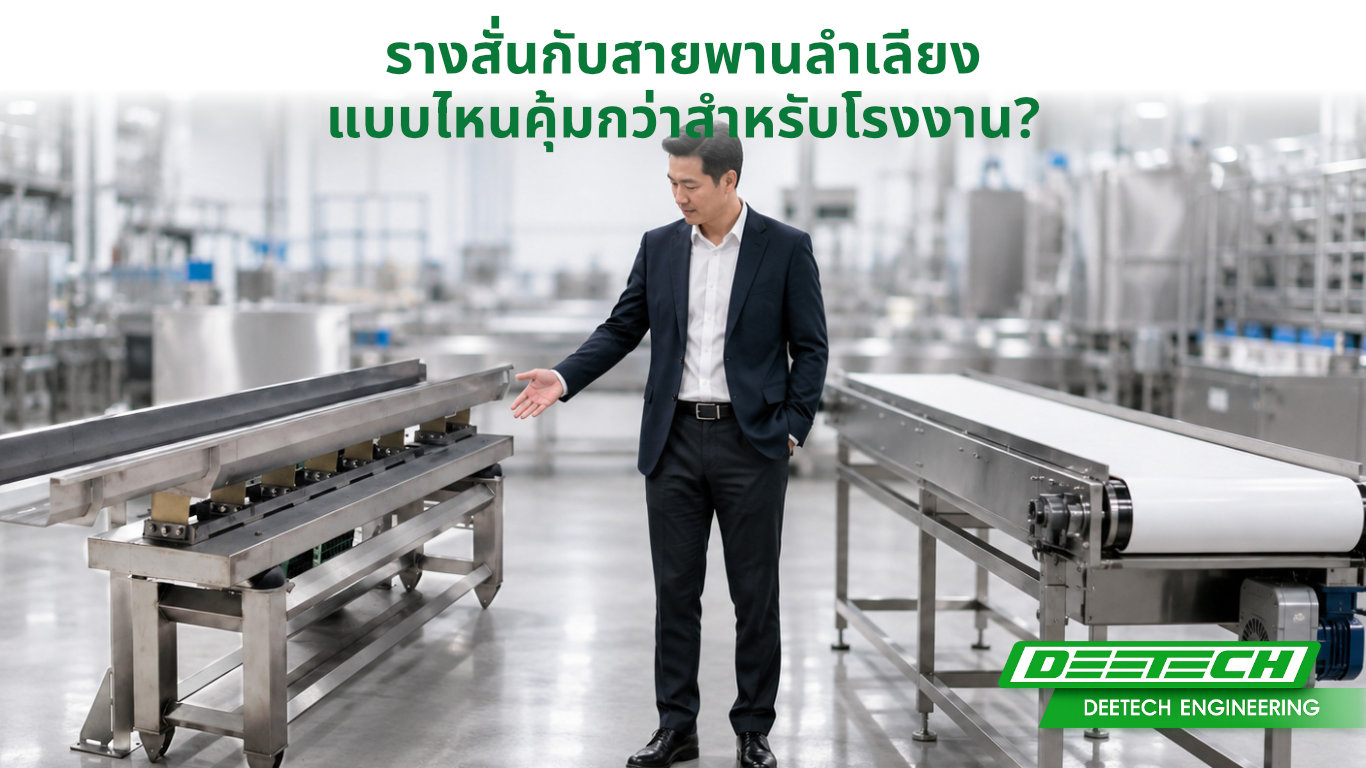
รางสั่นกับสายพานลำเลียง แบบไหนคุ้มกว่าสำหรับโรงงาน?

รางสั่นกับสายพานลำเลียง

สายพานขาดอีกแล้ว ต้องหยุดไลน์อีกกี่ชั่วโมง? ปัญหานี้อาจดูเหมือนเป็นเพียงค่าซ่อมเครื่องจักร แต่สำหรับโรงงานจริง ต้นทุนไม่ได้จบแค่ราคาอะไหล่ เพราะทุกครั้งที่ระบบลำเลียงหยุด อาจหมายถึงพนักงานที่ต้องรอ วัตถุดิบที่ค้างอยู่ในกระบวนการ แผนผลิตที่เลื่อน และเวลาที่ฝ่ายซ่อมบำรุงต้องเข้ามาแก้ปัญหาแบบเร่งด่วน ดังนั้นเมื่อต้องเลือกระหว่าง รางสั่นกับสายพานลำเลียง คำถามสำคัญจึงไม่ใช่แค่ “เครื่องไหนราคาถูกกว่า” แต่ควรถามว่า ระบบไหนสร้างต้นทุนรวมตลอดอายุการใช้งานต่ำกว่าในสภาพการผลิตของโรงงานเรา

สายพานลำเลียงยังเป็นอุปกรณ์ที่เหมาะสมกับงานจำนวนมาก โดยเฉพาะการลำเลียงระยะไกล สินค้าบรรจุหีบห่อ หรือผลิตภัณฑ์ที่ต้องการการเคลื่อนที่อย่างนุ่มนวล แต่สำหรับโรงงานอาหาร ผง เม็ด หรือวัตถุดิบเทกองบางประเภทที่ต้องล้างเครื่องบ่อย ปัญหาจาก Belt, Roller, Pulley และ Bearing อาจกลายเป็นภาระด้าน Maintenance ที่เกิดซ้ำโดยไม่รู้ตัว

ทำไมค่าซ่อมเล็ก ๆ อาจกลายเป็นต้นทุนก้อนใหญ่

ในมุมของฝ่ายผลิต การเปลี่ยนสายพานหรือแบริ่งหนึ่งตัวอาจดูเป็นค่าใช้จ่ายไม่มาก แต่ต้นทุนที่แท้จริงควรมองรวมถึง Downtime Cost หรือค่าเสียโอกาสระหว่างที่เครื่องจักรหยุดด้วย

ปัญหาที่พบในระบบสายพานอาจเกิดได้หลายรูปแบบ เช่น

  • สายพานสึก แตก ขาด หรือฉีกบริเวณขอบ
  • สายพานเยื้องศูนย์ ต้องปรับ Tracking ใหม่
  • มีวัตถุดิบติดค้างบริเวณใต้สายพาน Roller หรือ Pulley
  • Bearing เสื่อมจากน้ำ ความชื้น หรือสารเคมีที่ใช้ในการล้าง
  • ต้องถอดหรือเปิดชิ้นส่วนหลายตำแหน่งเพื่อทำความสะอาด
  • ต้องตรวจสอบความตึงและชิ้นส่วนหมุนเป็นระยะ

โดยเฉพาะในโรงงานอาหาร ความชื้น การ Washdown และสารทำความสะอาดสามารถเพิ่มภาระต่อ Bearing และส่วนประกอบของ Conveyor ได้ หากเลือกวัสดุ ซีล หรือระบบหล่อลื่นไม่เหมาะสม

ขณะเดียวกัน ระบบสายพานที่มีรายละเอียดหรือรอยต่อจำนวนมากก็อาจต้องให้ความสำคัญกับการทำความสะอาดเป็นพิเศษ เพราะเศษผลิตภัณฑ์ น้ำมัน และความชื้นสามารถสะสมในพื้นที่ที่เข้าถึงยากได้ การออกแบบ Conveyor สำหรับอุตสาหกรรมอาหารจึงมักต้องคำนึงถึงทั้งการเข้าถึงเพื่อทำความสะอาดและเวลาที่ใช้ในการ Sanitation

ปัญหาไม่ได้อยู่ที่ “ค่าซ่อม” เพียงอย่างเดียว

ลองมองภาพว่า Belt Conveyor ตัวหนึ่งอยู่กลางไลน์ผลิต หาก Conveyor หยุด เครื่องต้นทางยังผลิตต่อไม่ได้ และเครื่องปลายทางก็ไม่มีวัตถุดิบรับเข้า

ต้นทุนหนึ่งครั้งจึงอาจประกอบด้วย

ค่าอะไหล่ + ค่าแรงช่าง + เวลาทำความสะอาด + เวลาหยุดผลิต + กำลังการผลิตที่หายไป

นี่คือเหตุผลที่ฝ่ายวิศวกรรมไม่ควรประเมินระบบลำเลียงจาก CAPEX หรือราคาซื้อเครื่องครั้งแรกเพียงอย่างเดียว แต่ควรพิจารณา Total Cost of Ownership ตลอดอายุการใช้งานด้วย

รางสั่นทำงานอย่างไร?

รางสั่นลำเลียง (Vibratory Conveyor หรือ Vibrating Conveyor) ใช้การสั่นร่วมกับการออกแบบรางเพื่อทำให้วัสดุเคลื่อนที่ไปในทิศทางที่กำหนด แทนการใช้สายพานหมุนต่อเนื่อง

ตัววัสดุจะเคลื่อนอยู่บน Pan หรือ Trough ซึ่งสามารถออกแบบรูปทรง ความกว้าง ความยาว และพื้นผิวให้เหมาะกับผลิตภัณฑ์ได้

ระบบลักษณะนี้ถูกใช้ในงานลำเลียงวัสดุเทกองและอุตสาหกรรมอาหาร โดยเฉพาะงานที่ให้ความสำคัญกับความสะอาด การ Washdown และการลดงานบำรุงรักษา

ตัวอย่างผลิตภัณฑ์ที่สามารถพิจารณาใช้ระบบรางสั่น ได้แก่

  • ผงและวัตถุดิบแห้งบางประเภท
  • เมล็ดธัญพืช
  • น้ำตาล
  • ขนมขบเคี้ยว
  • ผักหรือวัตถุดิบอาหารบางชนิด
  • ชิ้นงานขนาดเล็ก
  • วัตถุดิบที่ต้องการกระจายตัวก่อนเข้าเครื่องจักรถัดไป

อย่างไรก็ตาม รางสั่นไม่ได้เหมาะกับทุกกระบวนการ หากผลิตภัณฑ์แตกหักง่ายมาก ต้องลำเลียงระยะไกล มีความลาดชันสูง หรือเป็นกล่องและบรรจุภัณฑ์สำเร็จรูป Belt Conveyor อาจยังเป็นทางเลือกที่เหมาะสมกว่า

รางสั่นกับสายพานลำเลียง 3 จุดที่ต้องเปรียบเทียบก่อนตัดสินใจ

1. ชิ้นส่วนเคลื่อนไหวน้อยกว่า ลดจุดที่ต้องดูแล

จุดเด่นสำคัญของรางสั่นคือพื้นรางสำหรับลำเลียงเป็นโครงสร้างแข็ง ไม่ต้องมีสายพานวิ่งวนตลอดแนวผ่าน Roller หลายตัวเหมือน Belt Conveyor

การลดจำนวนชิ้นส่วนหมุนในเส้นทางลำเลียงสามารถช่วยลดจุดที่ฝ่าย Maintenance ต้องตรวจสอบ เช่น

  • ไม่มี Belt Tracking ตลอดแนว
  • ไม่มีปัญหาสายพานฉีกหรือขอบสายพานเสียหายในรูปแบบเดียวกับ Belt Conveyor
  • ลดจำนวน Roller ตามแนวลำเลียง
  • ลดจุดสะสมวัตถุดิบบางตำแหน่ง

ผลที่โรงงานควรมองหาไม่ใช่แค่ “อะไหล่น้อยลง” แต่คือ จำนวน Maintenance Touchpoint ที่ลดลง

ยิ่งโรงงานเดินเครื่องหลายกะ ผลกระทบจากการลดงานซ่อมที่เกิดซ้ำยิ่งมีความสำคัญต่อ Availability ของไลน์ผลิต

2. โครงสร้างเปิด เข้าถึงพื้นผิวทำความสะอาดได้ง่าย

อีกหนึ่งเหตุผลที่รางสั่นน่าสนใจสำหรับอุตสาหกรรมอาหารคือ Pan หรือ Trough สามารถออกแบบให้มีพื้นผิวค่อนข้างต่อเนื่องและเข้าถึงเพื่อทำความสะอาดได้ง่าย

ในทางกลับกัน Belt Conveyor บางรูปแบบอาจมีบริเวณใต้ Belt, Roller, Pulley และส่วนประกอบอื่นที่ต้องรวมอยู่ในแผน Sanitation ด้วย ระบบสายพานสำหรับอาหารจึงมักถูกออกแบบพิเศษเพื่อช่วยให้ถอด Belt หรือเข้าถึงบริเวณเหล่านี้ได้ง่ายขึ้น

สำหรับโรงงานที่มีการเปลี่ยนสูตรผลิตภัณฑ์บ่อย ความง่ายในการทำความสะอาดยังช่วยลดเวลา Changeover และลดความเสี่ยงจากเศษผลิตภัณฑ์เดิมตกค้าง

3. สามารถออกแบบเพื่อทดแทน Conveyor เดิมได้ โดยไม่จำเป็นต้องรื้อทั้งไลน์

โรงงานจำนวนมากไม่ได้ต้องการสร้าง Production Line ใหม่ทั้งหมด แต่ต้องการแก้เฉพาะ “จุดคอขวด” ที่มีปัญหา

ในหลายกรณีสามารถออกแบบรางสั่นให้รับวัตถุดิบจากเครื่องต้นทางและส่งเข้าสู่เครื่องปลายทางเดิมได้ โดยทีมวิศวกรรมจะต้องตรวจสอบก่อน เช่น

  • ระยะลำเลียง
  • ความสูงต้นทางและปลายทาง
  • Capacity ที่ต้องการ
  • Bulk Density ของผลิตภัณฑ์
  • ลักษณะการไหลของวัสดุ
  • ความลาดเอียง
  • ความเปราะบางของผลิตภัณฑ์
  • พื้นที่ติดตั้งและโครงสร้างรองรับ
  • ข้อกำหนดด้าน Food Contact และการทำความสะอาด

ดังนั้นคำว่า “ใช้แทนสายพานเดิมได้” ไม่ควรหมายถึงการถอดเครื่องเก่าแล้วนำรางสั่นขนาดใดก็ได้มาเสียบแทนทันที แต่ควรเป็น Retrofit ที่ผ่านการประเมินทางวิศวกรรม

แล้วเมื่อไรควรเลือกสายพานลำเลียง?

แม้รางสั่นจะมีข้อดีด้าน Maintenance และ Sanitary Design ในบาง Application แต่ Belt Conveyor ไม่ได้เป็นเทคโนโลยีที่ล้าสมัย

สายพานยังเหมาะกับงาน เช่น

  • ลำเลียงกล่อง ถุง หรือบรรจุภัณฑ์
  • ระยะทางค่อนข้างไกล
  • ต้องการเคลื่อนผลิตภัณฑ์อย่างนุ่มนวล
  • ผลิตภัณฑ์เปราะบางและไม่เหมาะกับแรงสั่น
  • ต้องการลำเลียงขึ้นเนินในบางรูปแบบ
  • ต้อง Synchronize ความเร็วกับเครื่องจักรอื่น

การตัดสินใจที่ถูกต้องจึงไม่ใช่ “รางสั่นดีกว่าสายพาน” แต่คือการหาว่า Conveyor แบบใดเหมาะกับลักษณะผลิตภัณฑ์และกระบวนการนั้นมากที่สุด

ความคุ้มค่าระหว่าง รางสั่นกับสายพานลำเลียง วัดจากอะไร?

ก่อนเลือก Conveyor ใหม่ ลองนำข้อมูลย้อนหลัง 6–12 เดือนของเครื่องเดิมมาคำนวณ

ต้นทุนสายพานเดิมต่อปี = ค่าอะไหล่ + ค่าแรง Maintenance + Cleaning Time + Downtime Cost

ตัวเลขนี้จะช่วยให้เห็นภาพชัดขึ้นว่าเครื่องจักรราคาถูกกว่าในวันซื้อ อาจไม่ได้มีต้นทุนต่ำกว่าตลอดอายุการใช้งาน

ถ้าปัญหาหลักของโรงงานคือ สายพานขาดบ่อย ทำความสะอาดนาน มีวัตถุดิบสะสม และ Maintenance ต้องเข้าแก้ปัญหาซ้ำ ๆ การประเมิน Vibratory Conveyor เป็นอีกทางเลือกหนึ่งอาจช่วยลดภาระเหล่านี้ได้

รางสั่นกับสายพานลำเลียง เลือกอย่างไรให้ไลน์ผลิตเดินต่อเนื่อง

ท้ายที่สุด การลงทุนใน Conveyor ไม่ได้มีเป้าหมายเพียงเพื่อเคลื่อนวัตถุดิบจากจุด A ไปจุด B แต่ควรช่วยให้ไลน์ผลิตเดินได้ต่อเนื่อง ทำความสะอาดง่าย และไม่สร้างภาระให้ฝ่ายซ่อมบำรุงเกินความจำเป็น

สำหรับ Application ที่เหมาะสม รางสั่นลำเลียง สามารถช่วยลดจำนวนชิ้นส่วนเคลื่อนไหว ลด Maintenance Touchpoint และออกแบบพื้นผิวให้เข้าถึงเพื่อทำความสะอาดได้ง่ายกว่า Conveyor บางประเภท

ในมุมธุรกิจ สิ่งที่โรงงานได้กลับมาจึงไม่ใช่แค่เครื่องจักรหนึ่งเครื่อง แต่คือ เวลาผลิตที่มากขึ้น Downtime ที่ลดลง และทรัพยากรของทีม Maintenance ที่สามารถนำไปใช้กับงานสำคัญกว่าเดิม

หยุดจ่ายค่าซ่อมจุกจิกจากระบบที่สร้างปัญหาซ้ำ ๆ หากสายพานเดิมของโรงงานเริ่มกลายเป็นต้นเหตุของ Downtime สามารถประเมินได้ว่าจุดนั้นเหมาะกับการเปลี่ยนมาใช้รางสั่นหรือไม่

สนใจประเมินหน้างาน หรือปรึกษาการออกแบบรางสั่นเพื่อติดตั้งทดแทนสายพานเดิม ติดต่อทีมวิศวกรของเรา เพื่อวิเคราะห์ผลิตภัณฑ์ Capacity พื้นที่ติดตั้ง และรูปแบบการลำเลียงก่อนเลือกเครื่องที่เหมาะสม

เครื่องดูดลำเลียงสุญญากาศ มาตรฐานโรงงานอาหาร ถอดล้างได้ทุกชิ้น

เครื่องดูดลำเลียงสุญญากาศ

ในโรงงานอาหาร ยา และอาหารเสริม ปัญหาที่ต้องควบคุมอย่างจริงจังไม่ได้มีเพียงประสิทธิภาพของสายการผลิต แต่ยังรวมถึง “ความสะอาด” และความเสี่ยงจากการปนเปื้อน โดยเฉพาะวัตถุดิบประเภทแป้ง ผงสมุนไพร ผงอาหาร หรือวัตถุดิบแห้งที่อาจตกค้างอยู่ภายในระบบลำเลียง การเลือกใช้ เครื่องดูดลำเลียงสุญญากาศ หรือ Vacuum Conveyor ที่ออกแบบให้ถอดประกอบและทำความสะอาดได้ง่าย จึงเป็นหนึ่งในปัจจัยที่ช่วยลดจุดเสี่ยงด้านสุขลักษณะ พร้อมลดเวลาที่ต้องหยุดสายการผลิตเพื่อทำความสะอาดเครื่องจักร

เครื่องดูดลำเลียงสุญญากาศ กับปัญหา “จุดอับ” ที่โรงงานไม่ควรมองข้าม

ในการผลิตอาหารหรือผลิตภัณฑ์ที่มีวัตถุดิบเป็นผง แม้พื้นที่ผลิตภายนอกจะดูสะอาด แต่ภายในท่อ ข้อต่อ วาล์ว หรือชิ้นส่วนของระบบลำเลียงอาจยังมีผงวัตถุดิบตกค้างอยู่ได้

โดยเฉพาะระบบลำเลียงที่มีโครงสร้างซับซ้อนหรือมีจุดที่ผู้ปฏิบัติงานเข้าถึงได้ยาก ปัญหาที่ตามมาอาจประกอบด้วย

  • ผงวัตถุดิบตกค้างตามข้อต่อและซอกภายในเครื่อง
  • ใช้เวลานานในการถอดเครื่องเพื่อทำความสะอาด
  • ตรวจสอบความสะอาดภายในระบบได้ยาก
  • เพิ่มความเสี่ยงในการเกิด Cross-Contamination
  • ต้องหยุดสายการผลิตเป็นเวลานานเมื่อมีการเปลี่ยนสูตร
  • เพิ่มภาระของฝ่าย Production และ QA/QC ในการตรวจสอบความสะอาด

ปัญหาเหล่านี้อาจไม่เห็นผลกระทบทันทีในหนึ่งรอบการผลิต แต่เมื่อสะสมต่อเนื่อง ความเสี่ยงด้านคุณภาพและต้นทุนแฝงจาก Downtime อาจเพิ่มขึ้นโดยไม่รู้ตัว

เมื่อระบบลำเลียงล้างยาก ต้นทุนที่เสียอาจมากกว่า “ค่าน้ำและค่าแรง”

ลองพิจารณาสายการผลิตอาหารเสริมหรือผลิตภัณฑ์ผงที่ต้องเปลี่ยนจากสูตร A ไปเป็นสูตร B

ก่อนเริ่มผลิตสูตรใหม่ โรงงานจำเป็นต้องมั่นใจว่าวัตถุดิบจากสูตรก่อนหน้าได้รับการนำออกจากระบบอย่างเหมาะสม หากระบบลำเลียงมีจุดอับหรือถอดทำความสะอาดยาก ทีมงานอาจต้องใช้เวลาเพิ่มขึ้นกับการถอดชิ้นส่วน ล้าง เช็ด ตรวจสอบ และประกอบเครื่องกลับเข้าไปใหม่

เวลาที่ใช้เพิ่มขึ้นเพียงครั้งละ 30–60 นาที เมื่อเกิดซ้ำหลายครั้งต่อเดือน ก็สามารถกลายเป็น Downtime จำนวนมากได้

ที่สำคัญ หากผลิตภัณฑ์แต่ละสูตรมีส่วนประกอบแตกต่างกัน เช่น

  • สารก่อภูมิแพ้
  • สมุนไพรหลายชนิด
  • วิตามินและแร่ธาตุ
  • สารแต่งกลิ่นหรือรส
  • วัตถุดิบที่มีสีเข้ม
  • ผลิตภัณฑ์ที่ต้องควบคุมการปนเปื้อนอย่างเข้มงวด

การมีวัตถุดิบเดิมตกค้างอยู่ในระบบอาจทำให้การทำ Line Clearance และ Cleaning Validation มีความซับซ้อนมากขึ้น

สำหรับฝ่าย QA/QC นี่ไม่ใช่เพียงเรื่องของ “เครื่องล้างยาก” แต่หมายถึงความเสี่ยงด้านเอกสาร กระบวนการ และมาตรฐานการผลิตที่ต้องสามารถอธิบายและตรวจสอบย้อนกลับได้

เครื่องดูดลำเลียงสุญญากาศ ช่วยลดความเสี่ยงจากการลำเลียงวัตถุดิบแบบเปิดได้อย่างไร

ระบบลำเลียงสุญญากาศ Vacuum Conveyor ใช้แรงดันอากาศในการดูดและเคลื่อนย้ายวัตถุดิบจากจุดหนึ่งไปยังอีกจุดหนึ่งผ่านระบบท่อแบบปิด เหมาะสำหรับวัตถุดิบหลายประเภท เช่น

  • แป้ง
  • ผงอาหาร
  • ผงสมุนไพร
  • ผงอาหารเสริม
  • น้ำตาล
  • เมล็ดหรือถั่วบางประเภท
  • วัตถุดิบแห้งที่สามารถลำเลียงด้วยระบบสุญญากาศได้

ข้อได้เปรียบสำคัญของระบบปิด คือช่วยลดการฟุ้งกระจายของฝุ่นในพื้นที่ผลิต และลดการสัมผัสวัตถุดิบกับสภาพแวดล้อมภายนอกระหว่างการลำเลียง

เมื่อเทียบกับการใช้แรงงานตัก เท หรือเคลื่อนย้ายวัตถุดิบแบบเปิด ระบบ Vacuum Conveyor จึงช่วยให้กระบวนการผลิตเป็นระเบียบมากขึ้น และลดจุดที่วัตถุดิบอาจสัมผัสกับคนหรือสิ่งแวดล้อมโดยไม่จำเป็น

อย่างไรก็ตาม การเป็น “ระบบปิด” เพียงอย่างเดียวยังไม่เพียงพอ หากโครงสร้างภายในเครื่องยังมีจุดที่ล้างไม่ถึง

ดังนั้น อีกหนึ่งประเด็นสำคัญในการเลือกเครื่อง คือ ต้องพิจารณาว่าสามารถถอดล้างได้ง่ายเพียงใด

เครื่องดูดลำเลียงสุญญากาศ ที่ถอดล้างได้ทุกชิ้นส่วน ต่างอย่างไร

สำหรับโรงงานที่ให้ความสำคัญกับสุขลักษณะ ตัวเครื่องควรถูกออกแบบโดยคำนึงถึง Cleaning และ Maintenance ตั้งแต่ต้น

จุดสำคัญที่ควรพิจารณา ได้แก่

1. ถอดชิ้นส่วนที่สัมผัสวัตถุดิบออกมาล้างได้

ชิ้นส่วนที่สัมผัสกับผลิตภัณฑ์ควรสามารถเข้าถึงได้ง่าย เพื่อให้ผู้ปฏิบัติงานสามารถตรวจสอบคราบหรือวัตถุดิบตกค้างได้ด้วยสายตา

การออกแบบที่ดีช่วยลดปัญหา “ล้างด้านนอกสะอาด แต่ด้านในยังมีผงติดอยู่”

2. ลดซอกอับภายในเครื่อง

โครงสร้างที่มีมุมอับ รอยต่อซับซ้อน หรือพื้นที่ที่เข้าถึงได้ยาก อาจกลายเป็นจุดสะสมวัตถุดิบ

เครื่องจักรสำหรับโรงงานอาหารจึงควรออกแบบให้พื้นผิวสัมผัสวัตถุดิบมีความเรียบ และลดบริเวณที่อาจเกิดการสะสมโดยไม่จำเป็น

3. ล้างด้วยน้ำและทำความสะอาดชิ้นส่วนได้สะดวก

สำหรับระบบที่ออกแบบให้ชิ้นส่วนสามารถถอดออกมาทำความสะอาดได้ ผู้ปฏิบัติงานสามารถแยกชิ้นส่วนออกมาล้าง ตรวจสอบ และทำให้แห้งก่อนประกอบกลับได้

ช่วยให้โรงงานกำหนด Cleaning Procedure ได้ชัดเจนและปฏิบัติซ้ำได้ง่ายขึ้น

4. ถอดประกอบรวดเร็ว ลด Downtime

เครื่องจักรที่ออกแบบให้ Cleaning-Friendly ไม่ได้ให้ประโยชน์เฉพาะฝ่าย QA เท่านั้น แต่ยังส่งผลโดยตรงต่อฝ่ายผลิต

ยิ่งสามารถถอด ล้าง ตรวจสอบ และประกอบกลับได้รวดเร็วเท่าใด โรงงานก็สามารถกลับเข้าสู่การผลิต Batch ถัดไปได้เร็วขึ้น

เครื่องดูดลำเลียงสุญญากาศ ช่วยให้การเปลี่ยนสูตรผลิตง่ายขึ้น

โรงงานที่ผลิตสินค้าเพียงสูตรเดียวอาจไม่รู้สึกถึงผลกระทบจากขั้นตอน Cleaning มากนัก แต่สำหรับโรงงาน OEM หรือโรงงานที่มีหลาย SKU สถานการณ์จะแตกต่างออกไปอย่างชัดเจน

ตัวอย่างเช่น โรงงานอาหารเสริมอาจต้องผลิต

สูตร A → โปรตีนผง
สูตร B → ไฟเบอร์
สูตร C → สมุนไพร
สูตร D → วิตามินรวม

ทุกครั้งที่เปลี่ยนสูตร โรงงานต้องควบคุมความเสี่ยงจากวัตถุดิบ Batch ก่อนหน้า

หาก เครื่องดูดลำเลียงสุญญากาศ สามารถถอดส่วนที่สัมผัสวัตถุดิบออกมาล้างได้อย่างทั่วถึง การตรวจสอบความสะอาดก่อนเริ่มสูตรใหม่ก็ทำได้ง่ายขึ้น

ผลที่ตามมาคือ

  • ลดเวลาการเปลี่ยนสินค้า
  • ลด Downtime ระหว่าง Batch
  • ลดภาระการทำความสะอาด
  • ตรวจสอบความสะอาดได้ง่ายขึ้น
  • ลดความเสี่ยง Cross-Contamination
  • ช่วยให้ SOP การทำความสะอาดมีความชัดเจนมากขึ้น

ประเด็นนี้สำคัญมากขึ้นเรื่อย ๆ สำหรับโรงงานที่ต้องรองรับการผลิตหลายสูตรภายในวันเดียว

เครื่องดูดลำเลียงสุญญากาศกับ GMP และ HACCP ต้องพิจารณาอะไรบ้าง

การใช้ Vacuum Conveyor เพียงอย่างเดียวไม่ได้หมายความว่าโรงงานจะผ่านมาตรฐาน GMP หรือ HACCP โดยอัตโนมัติ เพราะมาตรฐานของโรงงานเกี่ยวข้องกับองค์ประกอบหลายส่วน ตั้งแต่สถานที่ บุคลากร วัตถุดิบ กระบวนการผลิต ไปจนถึงระบบเอกสาร

แต่ในมุมของการเลือกเครื่องจักร โรงงานควรพิจารณาว่าอุปกรณ์นั้น

  • สามารถทำความสะอาดได้อย่างทั่วถึงหรือไม่
  • มีจุดสะสมวัตถุดิบหรือไม่
  • พื้นผิวที่สัมผัสอาหารเหมาะสมหรือไม่
  • สามารถตรวจสอบสภาพภายในได้หรือไม่
  • มีขั้นตอนถอดประกอบที่ชัดเจนหรือไม่
  • รองรับ Cleaning Procedure ของโรงงานหรือไม่

สำหรับฝ่าย QA/QC การเลือกเครื่องจักรที่ถูกออกแบบให้ทำความสะอาดง่ายตั้งแต่ต้น ย่อมช่วยลดปัญหาในขั้นตอนควบคุมคุณภาพภายหลังได้มากกว่าการพยายามแก้ข้อจำกัดของเครื่องจักรที่ Cleaning ยากหลังติดตั้งไปแล้ว

เครื่องจักรที่ล้างง่าย คือการลดต้นทุนแฝงของโรงงาน

เมื่อพิจารณาเครื่องลำเลียงสำหรับโรงงานอาหาร ไม่ควรดูเพียงกำลังการลำเลียงหรือราคาเครื่องจักรเท่านั้น

ความสามารถในการถอดล้างและทำความสะอาด เป็นอีกหนึ่งต้นทุนที่ควรนำมาคำนวณด้วย

เพราะเครื่องที่ทำความสะอาดง่ายสามารถช่วยโรงงานลด

  • เวลา Cleaning
  • เวลา Changeover
  • Downtime ของสายการผลิต
  • ความเสี่ยงจากวัตถุดิบตกค้าง
  • ความเสี่ยง Cross-Contamination
  • ภาระของ Production และ QA/QC

ดังนั้น การเลือก เครื่องดูดลำเลียงสุญญากาศ ที่ออกแบบให้ถอดล้างทำความสะอาดได้ทุกชิ้นส่วน จึงไม่ใช่เพียงเรื่องของความสะอาด แต่เป็นส่วนหนึ่งของการ ลดต้นทุนแฝงจากเวลา และยกระดับมาตรฐานของกระบวนการผลิต

แต่ละโรงงานมีชนิดวัตถุดิบ ระยะทางลำเลียง ความสูง พื้นที่ติดตั้ง และกำลังการผลิตแตกต่างกัน การออกแบบ Vacuum Conveyor จึงควรเริ่มจากการวิเคราะห์หน้างานและคุณสมบัติของวัตถุดิบก่อนเลือกขนาดหรือรูปแบบเครื่อง

อย่าปล่อยให้ระบบลำเลียงที่ล้างยากเป็นจุดบอดของโรงงานคุณ

ปรึกษาเราเพื่อออกแบบระบบ Vacuum Conveyor ให้เหมาะกับวัตถุดิบ กำลังการผลิต และพื้นที่ของโรงงาน โทร. 081-110-8713

เจาะลึกความต่าง screw conveyor / conveyor belt / vacuum conveyor

เปรียบเทียบ Conveyer

Screw conveyor หรือระบบสกรูลำเลียง เป็นหนึ่งในระบบขนถ่ายวัสดุที่นิยมใช้ในโรงงานอุตสาหกรรม แต่ไม่ได้เหมาะกับวัตถุดิบและกระบวนการผลิตทุกประเภท บทความนี้จะเปรียบเทียบหลักการทำงาน ข้อดี ข้อจำกัด และความเหมาะสมของระบบสกรูลำเลียง ระบบสายพานลำเลียง และระบบลำเลียงสุญญากาศ เพื่อช่วยให้คุณเลือกระบบที่ตอบโจทย์โรงงานได้อย่างแม่นยำ

ตารางเปรียบเทียบ Screw Conveyor, Belt Conveyor และ Vacuum Conveyor

เกณฑ์การพิจารณา ระบบสกรูลำเลียง (Screw Conveyor) ระบบสายพานลำเลียง (Belt Conveyor) ระบบลำเลียงสุญญากาศ (Vacuum Conveyor)
ลักษณะการทำงาน ใช้ใบสกรูหมุนดันวัสดุไปข้างหน้าในท่อหรือราง U-Trough ใช้มอเตอร์ขับสายพานเพื่อลากวัสดุเคลื่อนที่ไปบนแนวราบ/แนวเอียง ใช้แรงดันลบ (Sucking) ดึงวัสดุวิ่งผ่านท่อปิดด้วยความเร็วสูง
ความเหมาะสมของวัสดุ วัสดุแห้ง, เม็ด, ผงหนา, ทนแรงบดอัดได้ดี วัสดุชิ้นใหญ่, น้ำหนักมาก, มีความคม, หรือต้องการความชื้นคงที่ ผงละเอียด, ฝุ่นฟุ้ง, เม็ดเล็ก, วัสดุที่ต้องการความสะอาดสูง
ความเสี่ยงต่อการแตกหัก สูง (มีแรงเฉือนระหว่างใบสกรูกับผนังท่อ) ต่ำมาก (วัสดุอยู่นิ่งบนสายพาน ไม่มีแรงเค้น) ปานกลางถึงสูง (ขึ้นอยู่กับการควบคุมความเร็ว Velocity ในท่อ)
การควบคุมฝุ่นและการปนเปื้อน ปานกลาง (ปิดฝาได้ แต่จุดรอยต่อและซีลเพลายังมีโอกาสรั่ว) ต่ำ (ส่วนใหญ่เป็นระบบเปิด ยกเว้นจะทำ Cover ครอบพิเศษ) ยอดเยี่ยม (100% Enclosed) (ระบบปิดสนิท ไร้ฝุ่นเล็ดลอดออกภายนอก)
ระยะทางและแนวทางลำเลียง สั้นถึงปานกลาง (มักไม่เกิน 30 เมตร), แนวราบหรือชันได้ไม่เกิน 45 องศา ยาวมาก (เป็นกิโลเมตรได้), แนวราบหรือแนวชันมุมต่ำ (15-20 องศา) ระยะสั้นถึงปานกลาง (แนวราบ 30 เมตร, แนวตั้ง 30 เมตร), เลี้ยวโค้งได้อิสระ
การทำความสะอาด (CIP) ปานกลาง (ต้องเปิดฝา ถอดล้าง หรือฉีดพ่นน้ำ) ยาก (มีพื้นที่ผิวสัมผัสเยอะ และเสี่ยงต่อการสะสมของเชื้อโรค) ง่ายที่สุด (ระบบมักออกแบบให้ถอดล้างไส้กรองและท่อได้เร็วด้วย Clamp)

การเลือกใช้งานตามโจทย์โรงงาน

screw conveyor

1. ระบบสกรูลำเลียง (Screw Conveyor)

สกรูลำเลียง เหมาะอย่างยิ่งสำหรับงาน Heavy-Duty ที่ต้องการขนย้ายวัสดุเชิงปริมาณ ตัวระบบมีความแข็งแรงสูงและสามารถทำหน้าที่เป็นหน่วยป้อนวัตถุดิบ (Metering Device) เพื่อควบคุมอัตราการไหลได้ดี แต่ข้อจำกัดสำคัญคือ ไม่ควรใช้กับวัสดุที่เหนียวจัดจนติดแกนพ่น หรือวัสดุที่ต้องการรักษาเนื้อสัมผัสเดิมเอาไว้

belt conveyor

2. ระบบสายพานลำเลียง ( Belt Conveyor)

ข้อดีที่ไม่มีใครเทียบได้คือ ประหยัดพลังงานต่อตันสูงที่สุด และไม่ทำลายโครงสร้างของวัสดุเลย อย่างไรก็ตาม หากโรงงานของคุณต้องทำความสะอาดบ่อยๆ เพื่อเปลี่ยนสูตรผลิต (Batch Changeover) สายพานแบบดั้งเดิมนี้อาจกลายเป็นแหล่งสะสมของแบคทีเรียได้ง่าย

Vacuum Conveyor

3. ระบบลำเลียงสุญญากาศ (Vacuum Conveyor)

หากโจทย์ของคุณคือโรงงานยา โรงงานอาหาร หรือเคมีภัณฑ์มูลค่าสูง ระบบ Vacuum Conveyor คือคำตอบ เพราะตัวเครื่องทำงานภายใต้สภาวะปิดสนิท ฝุ่นไม่สามารถกระจายออกมาภายนอกได้ (Zero Dust Emission) และเนื่องจากส่งผ่านทางท่ออ่อนหรือท่อสแตนเลสขนาดเล็ก จึงช่วยประหยัดพื้นที่การติดตั้ง (Footprint) ได้มหาศาล สามารถเดินท่ออ้อมหลบสิ่งกีดขวางขึ้นชั้นลอยได้สบาย

การเลือกที่แม่นยำเริ่มต้นจากการปรึกษาผู้เชี่ยวชาญ

ไม่มีระบบลำเลียงใดที่ดีที่สุด มีเพียง ระบบที่ใช่ที่สุดสำหรับวัตถุดิบของคุณ” เท่านั้น การเลือกใช้ระบบที่ผิดสเปกเพียงเล็กน้อยอาจส่งผลให้คุณต้องสูญเสียเม็ดเงินไปกับ Operational Cost และ Downtime ตลอดอายุการใช้งานของโรงงาน

หากคุณกำลังประสบปัญหาวัสดุตกค้างในไลน์ ผลิตได้ไม่ทันเป้า หรือกำลังวางแผนปรับปรุง (Modify) ระบบลำเลียงใหม่ภายในโรงงาน การได้ร่วมมือกับทีมวิศวกรที่มีความเชี่ยวชาญด้านการทดสอบคุณสมบัติวัสดุ (Material Testing) จะช่วยลดความเสี่ยงในการลงทุนได้อย่างตรงจุด การวิเคราะห์เชิงลึกตั้งแต่พฤติกรรมการไหล (Flowability) ไปจนถึงการจำลองแรงดัน จะช่วยการันตีได้ว่าเครื่องจักรที่คุณเลือกไปติดตั้ง จะทำงานได้เต็มประสิทธิภาพตั้งแต่วันแรกที่กดปุ่ม Start สนใจปรึกษาผู้เชี่ยวชาญโทร. 092-439-0099

3 ปัจจัยเลือก รางสั่น ลำเลียง เม็ดยาและธัญพืช จาก Manual สู่ Auto

รางสั่น ลำเลียง

ในไลน์การผลิตของอุตสาหกรรมยาและแปรรูปอาหาร ความท้าทายที่ยิ่งใหญ่ที่สุดของผู้ประกอบการ SME ที่กำลังอยู่ในช่วงขยายโรงงาน คือ การควบคุมมาตรฐานสินค้าให้คงที่เมื่อต้องเพิ่มกำลังการผลิต จากเดิมที่เคยใช้แรงงานคน (Manual) ในการตักแบ่งหรือเคลื่อนย้ายวัตถุดิบ เมื่อปริมาณความต้องการตลาดสูงขึ้น การปรับเปลี่ยนสู่ระบบอัตโนมัติจึงเป็นก้าวสำคัญ และเครื่องจักรชิ้นแรก ๆ ที่เข้ามามีบทบาทอย่างมากคือ รางสั่น ลำเลียง” (Vibratory Conveyor) ซึ่งเป็นหัวใจหลักในการป้อนวัตถุดิบเข้าสู่กระบวนการถัดไป ไม่ว่าจะเป็นการบรรจุลงซอง การคัดแยกขนาด หรือการส่งต่อเข้าเครื่องจักรแปรรูป

อย่างไรก็ตาม ฝ่ายจัดซื้อเครื่องจักรและเจ้าของโรงงานหลายท่านมักประสบปัญหาในการเลือกสเปกเครื่องจักรประเภทนี้ เนื่องจากวัตถุดิบอย่าง เม็ดยา (Tablets) และ ธัญพืช (Grains) มีคุณสมบัติทางกายภาพที่ไวต่อแรงกระแทกและต้องการสุขอนามัยที่เข้มงวดเป็นพิเศษ

ภัยเงียบจากการเลือกเครื่องจักรผิดสเปก เม็ดแตกหักและการปนเปื้อนที่คาดไม่ถึง

การเลือกระบบลำเลียงโดยพิจารณาเพียงแค่ “ราคา” หรือ “ขนาดพื้นที่” โดยไม่ได้คำนวณคุณสมบัติของวัตถุดิบอย่างละเอียด มักนำมาซึ่งต้นทุนแฝงที่แสนแพง

หากคุณเลือกใช้ระบบ สายพานลำเลียงแบบดั้งเดิม (Conventional Belt Conveyor) กับวัตถุดิบประเภทเม็ดยาหรือธัญพืชคั่วบด ปัญหาที่คุณต้องเจออย่างหลีกเลี่ยงไม่ได้คือ สินค้าเกิดการแตกหักเสียหาย (Product Degradation) จากแรงเสียดทานและการสะดุดบริเวณรอยต่อของสายพาน ซึ่งในอุตสาหกรรมยา เศษแตกหักเพียงเล็กน้อยหมายถึงการปฏิเสธสินค้าทั้งล็อต (Reject)

ยิ่งไปกว่านั้น สายพานแบบผ้าหรือยางมักมีซอกมุมที่เป็นแหล่งสะสมของฝุ่นผง เมล็ดพืช และความชื้น กลายเป็นแหล่งเพาะพันธุ์ของเชื้อแบคทีเรีย ยุ่งยากต่อการทำความสะอาด และส่งผลให้ไม่ผ่านเกณฑ์มาตรฐาน GMP หรือ HACCP ในที่สุด การสูญเสียทั้งเวลาในการหยุดไลน์ผลิตเพื่อทำความสะอาด (Downtime) และค่าสูญเสียจากสินค้าที่ไม่ได้มาตรฐาน อาจมีมูลค่าสูงกว่าค่าเครื่องจักรหลายเท่าตัว

เจาะลึก 3 ปัจจัยหลักทางวิศวกรรม ในการเลือก "รางสั่น ลำเลียง" ให้มีประสิทธิภาพสูงสุด

เพื่อเปลี่ยนผ่านสู่ระบบอัตโนมัติอย่างคุ้มค่าและปลอดภัย การเลือก รางสั่น ลำเลียง สำหรับเม็ดยาและธัญพืช จำเป็นต้องพิจารณาผ่าน 3 ปัจจัยหลักทางวิศวกรรมโรงงาน ดังต่อไปนี้

1. วิธีการคำนวณ Flow Rate (อัตราการไหลของวัตถุดิบ)

การเลือกขนาดความกว้างและความลึกของรางสั่น ไม่สามารถเดาจากสายตาได้ แต่ต้องคำนวณจาก Flow Rate หรือปริมาณวัตถุดิบที่ต้องการลำเลียงต่อชั่วโมง (ตัน/ชั่วโมง หรือ กิโลกรัม/นาที) โดยมีสูตรคำนวณพื้นฐานทางวิศวกรรมคือ:

Flow Rate (Q) = ความกว้างราง (W) x  ความหนาของชั้นวัตถุดิบ (H)  x ความเร็วในการเคลื่อนที่ (V) x ความหนาแน่นรวม (Bulk Density)

  • เม็ดยาและแคปซูล: มี Bulk Density ต่ำและต้องการความแม่นยำสูง ชั้นวัตถุดิบต้องไม่หนาเกินไปเพื่อป้องกันการทับถมจนแตกหัก
  • ธัญพืช: มี Bulk Density สูงกว่า แต่อัตราการไหลจะขึ้นอยู่กับความชื้น (Moisture Content) หากคำนวณ Flow Rate ผิดพลาด อาจทำให้วัตถุดิบคอขวดที่ปลายราง หรือไหลล้นจนสร้างความเสียหาย

2. การปรับ Speed ให้เหมาะสมกับประเภทวัตถุดิบ (Granule vs Powder)

วัตถุดิบแต่ละประเภทตอบสนองต่อแรงสั่นสะเทือน (Vibration Amplitude and Frequency) ไม่เหมือนกัน รางสั่นที่ดีจึงต้อง ปรับความเร็วในการลำเลียงได้ ผ่านระบบอินเวอร์เตอร์ (VFD)

  • วัตถุดิบชนิดเม็ด (Granule/Pellet): เช่น เม็ดยา, เมล็ดกาแฟ, ขนมขบเคี้ยว, ลูกอม วัตถุดิบกลุ่มนี้ต้องการความถี่ในการสั่นที่นุ่มนวล เพื่อให้วัตถุดิบ “ลอย” และเคลื่อนที่ไปข้างหน้าอย่างต่อเนื่อง โดยไม่ทำให้เกิดการแตกหักของตัวสินค้า
  • วัตถุดิบชนิดผง (Powder/Fine Grains): เช่น ผงยา, แป้งธัญพืช วัตถุดิบกลุ่มนี้หากสั่นแรงเกินไปจะเกิดการฟุ้งกระจาย หรือหากสั่นเบาไปจะเกิดการอัดตัวแน่น (Compaction) การปรับ Speed และมุมสั่นที่ถูกต้องจะช่วยให้ผงเดินได้อย่างสม่ำเสมอ

3. โครงสร้างและการออกแบบที่รองรับมาตรฐานสุขอนามัย (Sanitary Design)

สำหรับโรงงานยาและอาหาร เครื่องจักรต้องมี Low maintenance cost และปลอดภัยสูงสุด โครงสร้างของรางสั่นจึงควรมีคุณสมบัติดังนี้:

  • ผลิตจาก วัสดุสเตนเลสฟู้ดเกรด (Stainless Steel 304 / 316L) เพื่อป้องกันการกัดกร่อนและไม่ทำปฏิกิริยากับเคมีภัณฑ์หรืออาหาร
  • หน้าสัมผัสของรางต้องเรียบ ไม่มีรอยต่อหรือซอกมุมอับ เพื่อให้ ทำความสะอาดได้ง่ายๆ (Easy Clean-in-Place) สามารถล้างทำความสะอาดได้รวดเร็ว ลดเวลา Down-time ในการเปลี่ยน Batch สินค้า

จากห้องแล็บสู่ไลน์ผลิต เหตุใดการทดสอบสินค้าจริง (Test Run) จึงเป็นสิ่งสำคัญที่สุด?

แม้จะมีการคำนวณตามสูตรทางทฤษฎีอย่างแม่นยำ แต่ในความเป็นจริง วัตถุดิบแต่ละแบรนด์มีความเป็นเอกลักษณ์เฉพาะตัว เช่น ความหนืด ความชื้น หรือรูปทรงของเม็ดยาที่ต่างกันเพียงมิลลิเมตรเดียว ก็อาจส่งผลต่อพฤติกรรมการไหลบนรางสั่นได้อย่างมหาศาล

ด้วยเหตุนี้ ปัจจัยที่สำคัญที่สุดก่อนที่ฝ่ายจัดซื้อจะตัดสินใจสั่งผลิตเครื่องจักร คือ การทดสอบสินค้าจริงก่อนติดตั้ง (Material Test Run) เพื่อดูว่าเมื่อวัตถุดิบของคุณสัมผัสกับแรงสั่นสะเทือนในสภาวะจำลองแล้ว อัตราการไหลเป็นไปตามเป้าหมายหรือไม่ มีการคัดแยกชั้น (Segregation) หรือสร้างความเสียหายต่อผิวสินค้าหรือไม่ การทดสอบนี้จะช่วยลดความเสี่ยงในการลงทุนได้อย่างร้อยเปอร์เซ็นต์

ยกระดับมาตรฐานการลำเลียงของคุณอย่างมั่นใจ กับผู้เชี่ยวชาญระดับมืออาชีพ

หากโรงงานของคุณกำลังมองหาโซลูชันในการเปลี่ยนผ่านจากระบบ Manual หรือต้องการอัปเกรดจากสายพานแบบเดิมมาเป็นระบบ รางสั่น ลำเลียง ที่ตอบโจทย์ทั้ง โรงงานยาและเวชภัณฑ์, โรงงานแปรรูปธัญพืชและวัตถุดิบชนิดเม็ด, โรงงานผลิตขนมขบเคี้ยว, โรงงานอาหารแช่แข็ง ไปจนถึง โรงงานผลิตลูกอมและขนมหวาน

เราไม่ได้เป็นเพียงผู้ผลิตเครื่องจักร แต่เราคือพันธมิตรทางวิศวกรรมที่พร้อมให้คำปรึกษาตั้งแต่ขั้นตอนการออกแบบ การคำนวณสเปก ไปจนถึงการทดสอบระบบ

สิทธิพิเศษสำหรับผู้ประกอบการและฝ่ายจัดซื้อ เรายินดีต้อนรับคุณเข้าสู่ศูนย์ทดสอบของเรา เพื่อร่วมทำ Test Run กับตัวอย่างสินค้าจริงของคุณ ก่อนการตัดสินใจสั่งซื้อ โดยวิศวกรผู้เชี่ยวชาญของเราจะช่วยปรับจูนค่าความถี่และวิเคราะห์พฤติกรรมการไหล เพื่อยืนยันว่าเครื่องจักรจะทำงานได้เต็มประสิทธิภาพและตรงตามเป้าหมายในไลน์ผลิตของคุณ 100%

ติดต่อเราวันนี้ เพื่อนัดหมายนำส่งตัวอย่างวัตถุดิบเข้าทดสอบ หรือรับคำปรึกษาเบื้องต้นจากวิศวกรระบบลำเลียงของเราโดยไม่มีค่าใช้จ่าย โทร. 092-439-0099

4 วิธีลดของเสียในไลน์ผลิตขนมด้วย รางเขย่า ฟู้ดเกรด

4 วิธีลดของเสียในไลน์ผลิตขนม ด้วยรางเขย่า ฟู้ดเกรด

ในอุตสาหกรรมแปรรูปอาหารและขนมขบเคี้ยว สิ่งที่ผู้จัดการโรงงานและวิศวกรฝ่ายผลิตกลัวมากที่สุด ไม่ใช่แค่เรื่องของเครื่องจักรหยุดทำงาน (Downtime) แต่คือ ผลกำไรที่หล่นหาย” ไปกับเศษขนมที่แตกหักในระหว่างกระบวนการเคลื่อนย้าย ทุก ๆ เปอร์เซ็นต์ของวัตถุดิบที่เสียหาย หมายถึงต้นทุนจมที่โรงงานต้องแบกรับโดยไม่ได้สร้างมูลค่ากลับคืนมาเลย

การเลือกใช้ระบบลำเลียงที่ไม่ได้ออกแบบมาเพื่อผลิตภัณฑ์ที่เปราะบางโดยเฉพาะ มักเป็นสาเหตุหลักที่ทำให้เกิดปัญหานี้ การเปลี่ยนมาใช้ รางเขย่า ฟู้ดเกรด หรือ Shaker Conveyor จึงเป็นโซลูชันทางวิศวกรรมที่เข้ามาตอบโจทย์การลดของเสียโรงงานอาหารได้อย่างยั่งยืน

ต้นทุนที่มองไม่เห็น เมื่อ "สายพานแบบเก่า" กำลังแอบฉุดกำไรของคุณ

ลองคำนวณดูเล่น ๆ ว่า ในแต่ละวันโรงงานของคุณมีเศษขนมขบเคี้ยว มันฝรั่งทอด หรือธัญพืช (Cereals) ที่แตกหักจนกลายเป็นสินค้าเกรด B หรือต้องทิ้งไปเป็นจำนวนกี่กิโลกรัม?

การลำเลียงขนมหรือวัตถุดิบที่มีความเปราะบางด้วยระบบสายพานแบบเดิม (Conventional Belt Conveyor) มักเจอปัญหาที่หลีกเลี่ยงได้ยาก ดังนี้

  • การเสียดสีและการตกกระแทก: จุดเปลี่ยนถ่าย (Transfer Points) จากสายพานหนึ่งไปอีกสายพานหนึ่ง มักมีความต่างระดับที่ทำให้ขนมตกกระแทกจนแตกหัก
  • เศษสะสมและสิ่งปนเปื้อน: สายพานยางหรือผ้าใบมักมีร่อง ซอกมุม หรือพื้นผิวที่เอื้อให้เศษขนมเข้าไปอุดตัน กลายเป็นแหล่งสะสมของแบคทีเรีย และทำความสะอาดยาก
  • ความสูญเสียเชิงปริมาณ (Yield Loss): เศษผงและชิ้นส่วนที่แตกหักไม่สามารถนำไปแพ็กลงซองเพื่อขายในราคาเต็มได้ ทำให้ค่า OEE (Overall Equipment Effectiveness) ของไลน์ผลิตลดลงอย่างน่าเสียดาย

ความเสียหายที่มากกว่าแค่ "เศษขนม"

วิศวกรฝ่ายผลิตหลายท่านอาจมองว่า เศษแตกหักเล็กน้อยเป็นเรื่องปกติของไลน์ผลิตขนม แต่ในความเป็นจริง ผลกระทบของมันส่งผลต่อโครงสร้างต้นทุนและภาพลักษณ์ของแบรนด์อย่างรุนแรง

ระบบลำเลียงแบบเก่า -> เกิดการเสียดสี/ตกกระแทก -> ผลิตภัณฑ์แตกหัก (Yield ลดลง) -> เศษผงสะสม (ทำความสะอาดยาก/เสี่ยงปนเปื้อน) -> แบรนด์เสียชื่อเสียงจากสินค้าไม่ได้มาตรฐาน

  • สูญเสียโอกาสทางธุรกิจ: ขนมที่แตกหักจนไม่ได้มาตรฐาน (Reject) ทำให้คุณเสียทั้งค่าวัตถุดิบ ค่าพลังงาน และเวลาในการผลิตไปฟรี ๆ
  • ปัญหาด้านการควบคุมคุณภาพ (QC): หากเศษขนมที่แตกหักหลุดรอดไปถึงขั้นตอนการบรรจุซอง เมื่อผู้บริโภคเปิดออกมาเจอขนมที่ป่นเป็นผง ย่อมส่งผลต่อความเชื่อมั่นในคุณภาพของแบรนด์ทันที
  • ภาระงานของทีมซ่อมบำรุง: สายพานแบบดั้งเดิมมีชิ้นส่วนเคลื่อนที่ (Moving Parts) จำนวนมาก ทั้งลูกกลิ้ง ตลับลูกปืน และมอเตอร์ขับเคลื่อน ทำให้มีอัตราการสึกหรอสูงและต้องหยุดไลน์เพื่อซ่อมบำรุงบ่อยครั้ง

หลักการทำงานของ Shaker Conveyor วิศวกรรมการลำเลียงแบบถนอมอาหาร

เพื่อแก้ปัญหานี้ การทำความเข้าใจหลักการทำงานของ Shaker Conveyor หรือ รางเขย่า ฟู้ดเกรด จึงเป็นสิ่งจำเป็น ระบบนี้ไม่ได้ใช้แรงลากจูงเหมือนสายพาน แต่ใช้ หลักการสั่นสะเทือนทางกล (Vibratory Motion) ในการขับเคลื่อนวัตถุดิบ

รางเขย่าจะสร้างการเคลื่อนที่ในลักษณะ “โยนไปข้างหน้าและยกขึ้นเบา ๆ” (Micro-throw Motion) ทำให้วัตถุดิบเสมือนลอยไปบนผิวรางสเตนเลสอย่างต่อเนื่อง โดยไม่มีชิ้นส่วนใด ๆ มาบดหรือกดทับตัวผลิตภัณฑ์ ผลลัพธ์คือ ไม่ทำให้วัตถุดิบแตกหัก หรือเสียหาย แม้จะเป็นขนมขบเคี้ยวที่กรอบและเปราะบางที่สุดก็ตาม

4 วิธีลดของเสียในไลน์ผลิตด้วย "รางเขย่า ฟู้ดเกรด"

การประยุกต์ใช้ รางเขย่า ในไลน์ผลิตอย่างถูกวิธี สามารถช่วยเพิ่ม Yield และยกระดับมาตรฐานโรงงานได้ด้วย 4 แนวทางหลัก ดังนี้

1) ปรับและตั้งความเร็วในการลำเลียงให้สอดคล้องกับเนื้อสัมผัส (Texture Match)

เนื่องจาก Shaker Conveyor มีจุดเด่นที่ สามารถตั้งความเร็วในการลำเลียงได้ ผ่านระบบอินเวอร์เตอร์ (VFD) วิศวกรจึงสามารถคำนวณและปรับความถี่ในการสั่นให้พอดีกับความหนาแน่นและน้ำหนักของขนมแต่ละประเภท การเคลื่อนที่ที่นุ่มนวลและมีความเร็วที่สม่ำเสมอจะช่วยลดแรงกระแทกภายในรางได้อย่างสมบูรณ์

2) ออกแบบโครงสร้างแบบไร้รอยต่อ ลดจุดตกกระแทก (Customization)

โรงงานอาหารแต่ละแห่งมี Layout ที่แตกต่างกัน การเลือกใช้ระบบลำเลียงที่กำหนดความยาว และขนาดได้ตามความต้องการ จะช่วยให้คุณสามารถออกแบบทางลาดหรือจุดเปลี่ยนถ่าย (Transfer Zone) ให้เรียบเนียนที่สุด ลดระยะการตก (Drop Height) ของขนมจากขั้นตอนหนึ่งไปอีกขั้นตอนหนึ่ง ซึ่งเป็นวิธีลดของเสียโรงงานอาหารที่เห็นผลได้ทันที

3) เลือกใช้วัสดุสเตนเลสฟู้ดเกรด เพื่อสุขอนามัยและลดการติดแน่น

พื้นผิวของรางเขย่าผลิตจากวัสดุสเตนเลสฟู้ดเกรด (เช่น Stainless Steel 304 หรือ 316L) ที่ผ่านการขัดผิวแบบเรียบเนียน (Mirror or Satin Finish) ช่วยลดแรงเสียดทาน ทนทานต่อกรดและเกลือในเครื่องปรุงรส และป้องกันไม่ให้เศษขนมหรือน้ำมันเหนียวเกาะติดจนเกิดความเสียหายระหว่างเดินทาง

4) ลดความถี่ในการหยุดไลน์ด้วยระบบที่ดูแลรักษาง่าย (Low Maintenance)

รางเขย่า ฟู้ดเกรด มีโครงสร้างที่เรียบง่าย ไม่มีสายพานที่ยืดหรือขาด ไม่มีโซ่ที่ต้องหยอดน้ำมัน ทำให้มี Low maintenance cost (ค่าบำรุงรักษาต่ำมาก) และที่สำคัญคือ ทำความสะอาดได้ง่าย (Easy to Clean / CIP Friendly) เพียงแค่ฉีดล้างน้ำ ก็สามารถทำความสะอาดคราบสกปรกได้หมดจดภายในไม่กี่นาที ลดความเสี่ยงเรื่องการปนเปื้อนข้าม (Cross-contamination)

การประยุกต์ใช้งานในอุตสาหกรรมอาหาร

ระบบ Shaker Conveyor ของเราได้รับการออกแบบและพิสูจน์แล้วในหลากหลายอุตสาหกรรมที่เน้นเรื่องความสะอาดและความละเอียดอ่อนของผลิตภัณฑ์:

  • โรงงานผลิตขนมขบเคี้ยว: ลำเลียงมันฝรั่งทอด, ข้าวเกรียบ, ข้าวโพดอบกรอบ โดยรักษาชิ้นขนมให้สวยงามจนถึงขั้นตอนบรรจุ
  • โรงงานผลิตธัญพืชและอาหารเช้า: ลำเลียงกราโนล่า, ซีเรียล, เมล็ดถั่ว ที่มีความเปราะบางสูง
  • โรงงานแปรรูปผักและผลไม้: ลำเลียงและคัดแยกขนาดผักสด ผลไม้หั่นชิ้น โดยไม่ทำให้เนื้อช้ำ
  • โรงงานอาหารแช่แข็ง: ลำเลียงสินค้า IQF (Individually Quick Frozen) ที่ต้องการความรวดเร็วและไม่ติดกันเป็นก้อน

เปลี่ยน "ของเสีย" เป็น "กำไร" ด้วยการลงทุนที่คุ้มค่า

การปรับปรุงไลน์ผลิตเพื่อลดของเสียโรงงานอาหาร ไม่ใช่เรื่องของการเปลี่ยนสูตรหรือลดความเร็วในการผลิต แต่คือการเลือกใช้เครื่องจักรที่เข้าใจธรรมชาติของผลิตภัณฑ์ของคุณ การลงทุนใน รางเขย่า ฟู้ดเกรด” คุณภาพสูง คือการแก้ปัญหาที่ต้นเหตุด้วยหลักวิศวกรรมการลำเลียงที่ถูกต้อง ช่วยเพิ่ม Yield รักษารูปทรงของขนมให้สมบูรณ์ และลดภาระด้านการบำรุงรักษาในระยะยาว

หากโรงงานของคุณกำลังประสบปัญหาขนมแตกหักในไลน์ผลิต หรือต้องการปรับปรุงระบบลำเลียงให้ได้มาตรฐานสากล ทีมวิศวกรผู้เชี่ยวชาญของเราพร้อมให้คำปรึกษา ออกแบบ และคำนวณระบบ Shaker Conveyor ที่เหมาะสมกับพื้นที่และผลิตภัณฑ์ของคุณโดยเฉพาะ เพื่อให้ทุก ๆ เม็ดเงินลงทุนของคุณเปลี่ยนกลับมาเป็นผลกำไรที่จับต้องได้ สนใจโทร. 092-439-0099

5 เหตุผลที่โรงงานอาหารต้องเปลี่ยนมาใช้ รางสั่นลำเลียง

5 เหตุผลที่โรงงานอาหาร ต้องเปลี่ยนมาใช้ รางสั่นลำเลียง

ในยุคที่อุตสาหกรรมอาหารมีการแข่งขันสูงอย่างในปัจจุบัน การรักษามาตรฐานการผลิตและการบริหารต้นทุนคือหัวใจสำคัญที่ชี้ชะตาธุรกิจ หลายครั้งที่ผู้ประกอบการและผู้จัดการโรงงานมุ่งเน้นไปที่การปรับปรุงสูตรอาหารหรือการอัปเกรดเครื่องจักรบรรจุภัณฑ์ แต่กลับมองข้ามระบบเล็กๆ ที่เชื่อมต่อทุกกระบวนการเข้าด้วยกันอย่าง ระบบลำเลียง”

คุณเคยสังเกตไหมว่า ในขณะที่โรงงานของคุณกำลังเผชิญกับปัญหาสายพานขาด สินค้าปนเปื้อน หรือต้องหยุดไลน์ผลิตเพื่อทำความสะอาดเครื่องจักรนานหลายชั่วโมง โรงงานอาหารชั้นนำที่เป็นคู่แข่งของคุณกลับสามารถเดินเครื่องจักรได้อย่างต่อเนื่อง มีอัตราการสูญเสียของวัตถุดิบ (Yield) ที่ต่ำกว่า และส่งมอบสินค้าได้ตามเวลาอย่างสม่ำเสมอ ความลับส่วนหนึ่งไม่ได้อยู่ที่ขนาดของโรงงาน แต่อยู่ที่การเลือกใช้เทคโนโลยีลำเลียงที่ชาญฉลาดกว่า

ต้นทุนที่มองไม่เห็น จาก "สายพานลำเลียง" แบบเดิมๆ

หากโรงงานของคุณยังคงใช้สายพานลำเลียงแบบดั้งเดิม (Belt Conveyor) ในอุตสาหกรรมอาหาร คุณคงคุ้นเคยกับวงจรปัญหาเหล่านี้เป็นอย่างดี:

  • เศษอาหารตกค้างตามซอกสายพานหรือใต้สายพาน ซึ่งเป็นแหล่งสะสมของเชื้อแบคทีเรีย
  • สายพานเสื่อมสภาพ ยืด ย้วย หรือขาดกลางคัน ทำให้ต้องหยุดไลน์ผลิตฉุกเฉิน (Unplanned Downtime)
  • วัตถุดิบประเภทเปราะบาง เม็ด หรือขนมขบเคี้ยว เกิดการแตกหักเสียหายระหว่างการเคลื่อนย้าย

ปัญหาเหล่านี้ไม่ใช่แค่เรื่องน่ารำคาญใจ แต่คืองบประมาณที่รั่วไหลออกไปทุกวัน ทั้งค่าแรงคนงานที่ต้องใช้ในการทำความสะอาด ค่าอะไหล่สายพาน และค่าเสียโอกาสจากการที่ไลน์ผลิตต้องหยุดชะงัก

เมื่อมาตรฐานอาหารระดับสากล ไม่เปิดโอกาสให้ความผิดพลาด

ลองจินตนาการถึงสถานการณ์ที่เลวร้ายที่สุด ผลิตภัณฑ์ของคุณถูกตรวจพบการปนเปื้อนจากเศษสายพาน หรือเชื้อจุลินทรีย์ที่ฝังตัวอยู่ตามรอยต่อของสายพานพลาสติก จนถูกตีคืนสินค้า (Product Recall) ทั้งล็อต สิ่งนี้ไม่เพียงแต่ทำลายผลกำไรในไตรมาสเก่านั้น แต่ยังทำลายความน่าเชื่อถือของแบรนด์ที่คุณสร้างมานับสิบปีลงในพริบตา

นอกจากนี้ การที่คู่แข่งรายใหญ่ในตลาดหันไปใช้เทคโนโลยี รางสั่นลำเลียง กันหมดแล้ว ทำให้พวกเขาสามารถลดต้นทุนการดำเนินงาน (OPEX) ลงได้อย่างมหาศาล เมื่อต้นทุนการผลิตของคู่แข่งต่ำกว่า แต่ได้มาตรฐานความสะอาดที่สูงกว่า โรงงานที่ยังยึดติดกับระบบเดิมๆ จะค่อยๆ สูญเสียความสามารถในการแข่งขันไปโดยไม่รู้ตัว

ทำไม "รางสั่นลำเลียง" คือคำตอบที่โรงงานชั้นนำเลือกใช้

เพื่อแก้ปัญหาคอขวดในกระบวนการผลิต รางสั่นลำเลียง (Vibratory Conveyor) จึงเข้ามาเป็นระบบเครื่องลำเลียงอาหารยุคใหม่ที่ทำงานด้วยหลักการใช้แรงสั่นสะเทือน (Vibration) ในการเคลื่อนย้ายวัตถุดิบไปข้างหน้าอย่างนุ่มนวล โดยไม่มีชิ้นส่วนสายพานที่ต้องหมุนวนรอบแกน

และนี่คือ 5 เหตุผลสำคัญที่ทำให้ผู้จัดการโรงงานอาหารชั้นนำ ตัดสินใจเปลี่ยนมาใช้ระบบรางสั่น

1. ยกระดับสุขอนามัยด้วย วัสดุสแตนเลสฟู้ดเกรด

โครงสร้างของรางสั่นผลิตจาก วัสดุสแตนเลสฟู้ดเกรด (เช่น Stainless Steel 304 หรือ 316L) พื้นผิวเรียบสนิท ไม่มีรอยต่อ รอยพับ หรือซอกมุมที่เศษอาหารจะเข้าไปฝังตัวได้ ลดความเสี่ยงของการปนเปื้อนข้าม (Cross-contamination) และตอบโจทย์มาตรฐานระดับสากลอย่าง GMP, HACCP และ FDA ได้อย่างง่ายดาย

2. ทำความสะอาดได้ง่ายๆ ลดเวลา Downtime

ลืมภาพการต้องถอดสายพานออกขัดล้างเป็นวันๆ ไปได้เลย เพราะรางสั่นลำเลียง สามารถทำความสะอาดได้ง่ายๆ เพียงแค่ฉีดล้าง (Washdown) น้ำและน้ำยาฆ่าเชื้อจะไหลผ่านหน้าทางลำเลียงออกไปอย่างรวดเร็ว ช่วยลดเวลาในการเปลี่ยนถ่ายผลิตภัณฑ์ (Changeover time) จากหลายชั่วโมงเหลือเพียงไม่กี่นาที

3. ถนอมผลิตภัณฑ์ ไม่ทำให้เกิดการแตกหักของตัวสินค้า

สำหรับวัตถุดิบที่เปราะบาง เช่น มันฝรั่งทอด คอร์นเฟลก หรือคุกกี้ การลำเลียงด้วยสายพานทั่วไปมักเกิดการเสียดสีรุนแรง แต่รางสั่นจะใช้การโยนวัตถุดิบไปข้างหน้าในระยะทางสั้นๆ ด้วยความถี่สูง ทำให้ไม่ทำให้เกิดการแตกหักของตัวสินค้า รักษาหน้าตาของผลิตภัณฑ์ให้ออกมาสมบูรณ์แบบจนถึงมือผู้บริโภค

4. ยืดหยุ่นสูง ปรับความเร็วในการลำเลียงได้ตามต้องการ

ระบบควบคุมของรางสั่นสามารถเชื่อมต่อกับระบบอัตโนมัติ (PLC) เพื่อปรับความเร็วในการลำเลียงได้อย่างแม่นยำ ไม่ว่าคุณจะต้องการลำเลียงอย่างรวดเร็วเข้าสู่เครื่องบรรจุภัณฑ์ หรือต้องการลำเลียงช้าๆ เพื่อผ่านกระบวนการคัดแยก (Sorting) หรือการตรวจสอบคุณภาพ (Inspection) ก็สามารถทำได้ทันที

5. คุ้มค่าในระยะยาวด้วย Low maintenance cost

เนื่องจากรางสั่นลำเลียงไม่มีชิ้นส่วนที่เคลื่อนที่บดบังกันเหมือนสายพาน (เช่น ลูกกลิ้ง, ตลับลูกปืน, หรือแผ่นสายพานที่ต้องเปลี่ยนบ่อยๆ) ทำให้มี Low maintenance cost หรือค่าบำรุงรักษาที่ต่ำมาก อุปกรณ์มีความทนทานสูง ใช้งานได้ยาวนานหลายปีโดยไม่ต้องกังวลเรื่องอะไหล่สิ้นเปลือง

ข้อดีและข้อเสีย ของการใช้รางสั่นลำเลียง

หัวข้อ ข้อดี (Pros) ข้อเสีย (Cons)
สุขอนามัยและความสะอาด ผลิตจากวัสดุสแตนเลสฟู้ดเกรด (เช่น SS304, SS316L) ผิวเรียบ ไม่มีซอกมุมหรือรอยต่อให้เศษอาหารสะสม

ลดความเสี่ยงการปนเปื้อนข้าม (Cross-contamination)

ตอบโจทย์มาตรฐาน GMP, HACCP และ FDA
หากใช้ลำเลียงวัตถุดิบที่มีความเหนียวจัดหรือแฉะมาก อาจมีคราบเกาะติดสะสมบนหน้าสัมผัสรางได้ง่ายกว่าวัตถุดิบแบบแห้ง
ความสะดวกในการดูแล ทำความสะอาดได้ง่ายและรวดเร็ว (Washdown) ฉีดล้างน้ำไหลผ่านได้เลย

ลดเวลาหยุดไลน์ผลิตเพื่อเปลี่ยนถ่ายสินค้า (Changeover time)

ค่าบำรุงรักษาต่ำ (Low maintenance) เพราะไม่มีชิ้นส่วนหมุนวนบดบังกัน เช่น สายพาน หรือลูกกลิ้ง
มีค่าใช้จ่ายในการลงทุนติดตั้งครั้งแรก (Initial Cost) ที่อาจสูงกว่าระบบสายพานลำเลียงแบบดั้งเดิมทั่วไป
การถนอมผลิตภัณฑ์ ลำเลียงด้วยการสั่นสะเทือนถี่ๆ ในระยะสั้น

ช่วยถนอมชิ้นเนื้อ/ขนม ไม่ทำให้เกิดการแตกหักเสียหาย เหมาะกับของเปราะบาง เช่น มันฝรั่งทอด คอร์นเฟลก ยาเม็ด
ไม่เหมาะกับวัตถุดิบที่ต้องการการลำเลียงแบบนิ่งสนิท หรือวัตถุดิบที่ห้ามมีการสั่นสะเทือนโดยเด็ดขาด
ความยืดหยุ่นและฟังก์ชัน สามารถเชื่อมต่อระบบอัตโนมัติ (PLC) เพื่อปรับความเร็วให้เหมาะกับการบรรจุ คัดแยก หรือตรวจสอบคุณภาพได้ ระยะทางและทิศทางในการลำเลียงอาจมีข้อจำกัดด้านมิติ (เช่น การลำเลียงขึ้นแนวชันมากๆ ทำได้ยากกว่าสายพานบางประเภท)

การใช้งานในอุตสาหกรรม รางสั่นลำเลียง เหมาะกับโรงงานประเภทไหนบ้าง?

เทคโนโลยีนี้ถูกออกแบบมาให้สามารถใช้ทดแทนสายพานลำเลียงแบบดั้งเดิมได้อย่างครอบคลุม โดยเฉพาะในไลน์การผลิตที่ต้องการความแม่นยำและสุขอนามัยสูง

  • โรงงานผลิตขนมขบเคี้ยว: ลำเลียงขนมที่ทอดหรืออบเสร็จใหม่ๆ เข้าสู่เครื่องปรุงรสและเครื่องบรรจุโดยไม่แตกหัก
  • โรงงานอาหารแช่แข็ง: ลำเลียงผัก ผลไม้ หรือเนื้อสัตว์แช่แข็ง (IQF) โดยที่วัตถุดิบไม่ติดหนึบกับพื้นผิวราง
  • โรงงานแปรรูปธัญพืชและวัตถุดิบชนิดเม็ด: ลำเลียงข้าวสาร ถั่ว กาแฟ หรือเครื่องเทศ พร้อมร่อนแยกเศษฝุ่นผงขนาดเล็กออกได้ในตัว
  • โรงงานผลิตลูกอมและขนมหวาน: ป้องกันไม่ให้คราบน้ำตาลหรือความเหนียวเกาะติดจนระบบติดขัด
  • โรงงานยาและเวชภัณฑ์: รองรับการลำเลียงยาเม็ดหรือแคปซูลที่ต้องการความสะอาดบริสุทธิ์สูงสุดระดับห้องคลีนรูม

สรุป ก้าวข้ามขีดจำกัดเดิมๆ เพื่อผลกำไรที่ยั่งยืน

การเปลี่ยนจากสายพานแบบเดิมมาเป็น รางสั่นลำเลียง ไม่ใช่เพียงแค่การเปลี่ยนเครื่องจักรชิ้นหนึ่งในโรงงาน แต่คือการลงทุนเชิงกลยุทธ์ที่ช่วยอุดรอยรั่วของต้นทุน เพิ่มกำลังการผลิต และสร้างความมั่นใจในมาตรฐานความปลอดภัยของอาหาร ซึ่งเป็นสิ่งที่คู่แข่งแถวหน้าในกลุ่มอุตสาหกรรมอาหารทำสำเร็จมาแล้ว

หากคุณเป็นผู้บริหารที่กำลังมองหาแนวทางในการ Optimize ไลน์ผลิต ลดค่าใช้จ่ายในการบำรุงรักษา และยกระดับโรงงานสู่มาตรฐานสากล การศึกษาเทคโนโลยีรางสั่นลำเลียงอย่างลึกซึ้งอาจเป็นก้าวแรกที่สำคัญที่สุดในการสร้างความได้เปรียบทางธุรกิจของคุณในระยะยาว

5 เหตุผลที่โรงงานอาหารเสริมเลือก Vacuum Conveyor แทนคนเทมือ

5 เหตุผลที่โรงงานอาหารเสริมเลือก Vacuum Conveyor แทนคนเทมือ

ในอุตสาหกรรมผลิตอาหารเสริมและยาสมุนไพร Vacuum Conveyor หรือระบบลำเลียงสุญญากาศ คือเทคโนโลยีสำคัญที่ช่วยควบคุมความสะอาด ลดการสูญเสียวัตถุดิบ และเพิ่มประสิทธิภาพในกระบวนการผลิต หลายโรงงานยังคงคุ้นเคยกับการใช้แรงงานคนในการยกถังวัตถุดิบขึ้นไปเทใส่เครื่องผสม (Blender) หรือเครื่องตอกเม็ด ยอมรับไหมครับว่า ยิ่งยอดสั่งซื้อ (Order) เพิ่มขึ้น ปัญหาหน้างานกลับยิ่งพันกันนัวเนีย ทั้งเรื่องฝุ่นฟุ้งกระจาย วัตถุดิบสูญหายระหว่างทาง และความเสี่ยงเรื่องสิ่งปนเปื้อน

หากโรงงานของคุณกำลังเติบโต แต่ยังติดหล่มอยู่กับวิธีตักและเทด้วยมือแบบเดิมๆ นี่คือสัญญาณเตือนว่าคุณกำลังแบกรับต้นทุนแฝง (Hidden Costs) ที่อาจทำให้คุณเสียเปรียบทางการแข่งขันในตลาดยุคดิจิทัลที่เน้นความไวและมาตรฐานระดับสูง

เมื่องานตักเทด้วยมือ กำลังกลายเป็น "คอขวด" ที่ฉุดรั้งกำไรของโรงงาน

ลองจินตนาการถึงไลน์การผลิตที่พนักงานต้องยกถังผงสมุนไพรหนัก 25 กิโลกรัม ขึ้นไปเทที่ความสูง 2 เมตร วันละหลายสิบรอบ สิ่งที่เกิดขึ้นตามมาอย่างเลี่ยงไม่ได้คือ ฝุ่นผงฟุ้งกระจายไปทั่วห้องผลิต ฝุ่นเหล่านี้ไม่ใช่แค่เรื่องความสกปรก แต่มันคือ “เนื้อเงิน” ของวัตถุดิบเกรดพรีเมียมที่ลอยทิ้งไปในอากาศเฉยๆ

ยิ่งไปกว่านั้น ผงสมุนไพรหรือสารสกัดบางชนิดมีความไวต่อความชื้นสูง การเทผ่าน ระบบเปิด (Open System) ทำให้วัตถุดิบสัมผัสกับอากาศและความชื้นในห้องโดยตรง ส่งผลให้ผงจับตัวเป็นก้อน ประสิทธิภาพของตัวยาหรือสารอาหารลดลง และที่ร้ายแรงที่สุดคือความเสี่ยงในการเกิด การปนเปื้อนข้าม (Cross-contamination) จากสิ่งแปลกปลอมในอากาศ หรือแม้แต่เหงื่อและสิ่งสกปรกจากตัวพนักงานเอง

สถิติที่น่ากังวล: โรงงานที่ใช้ระบบตักเทด้วยมือ มีอัตราการสูญเสียวัตถุดิบ (Product Loss) จากการฟุ้งกระจายและการหกเลอะเทอะเฉลี่ยสูงถึง 3-5% ยิ่งวัตถุดิบของคุณเป็นสารสกัดราคาแพง ตัวเลขนี้จะกลายเป็นต้นทุนมหาศาลที่คุณต้องจ่ายทิ้งในทุกๆ เดือน

5 เหตุผลที่โรงงานอาหารเสริมชั้นนำ เปลี่ยนมาใช้ Vacuum Conveyor

เพื่อแก้ปัญหาเหล่านี้ โรงงานผลิตอาหารเสริมและยาสมุนไพรมาตรฐาน GMP และ PIC/S ยุคใหม่ จึงเริ่มทรานส์ฟอร์มกระบวนการผลิตด้วยการเปลี่ยนมาใช้ ระบบลำเลียงสุญญากาศ (Vacuum Conveyor) และนี่คือ 5 เหตุผลสำคัญที่ว่าทำไมเทคโนโลยีนี้จึงกลายเป็นมาตรฐานใหม่ที่คุณไม่ควรมองข้าม

1. เปลี่ยนจากระบบเปิดเป็น ระบบลำเลียงแบบปิด ช่วยลดการสัมผัสระหว่างวัตถุดิบกับสภาพแวดล้อมภายนอก หยุดปัญหาฝุ่นฟุ้งกระจาย

ระบบลำเลียงสุญญากาศ ทำงานด้วยการใช้แรงดันลบ (Suction) ในการดูดวัตถุดิบจากถังบรรจุผ่านท่อสแตนเลสปิดสนิทตรงเข้าสู่เครื่องจักรปลายทาง ทำให้ผงแป้ง ผงสมุนไพร หรือสารสกัดต่างๆ ไม่มีโอกาสได้สัมผัสกับอากาศภายนอกเลย ช่วยลดการฟุ้งกระจายของฝุ่นในพื้นที่ผลิต และช่วยให้สภาพแวดล้อมการทำงานสะอาดขึ้น ส่งผลให้สภาพแวดล้อมในการทำงานสะอาด ปลอดภัยต่อสุขอนามัยของพนักงาน และลดภาระในการทำความสะอาดห้องไลน์ผลิตได้อย่างมหาศาล

2. รักษาคุณภาพและสัดส่วนของผงสูตรเฉพาะ ไม่ให้สูญเสียระหว่างทาง

ในอุตสาหกรรมอาหารเสริม การมิกซ์สูตรผง (Formulation) มีความละเอียดอ่อนมาก การเทด้วยมือมักทำให้เกิดปัญหาการแยกชั้นของผง (Segregation) เนื่องจากผงที่มีน้ำหนักต่างกันจะตกถึงพื้นไม่พร้อมกัน แต่การใช้ ระบบลำเลียงแป้ง ผง ผงสมุนไพร ถั่ว ด้วยระบบสุญญากาศ จะช่วยรักษาความเร็วและควบคุมการเคลื่อนที่ของมวลวัตถุดิบให้สม่ำเสมอ ผงจึงไม่แยกชั้น สารอาหารคงอยู่ครบถ้วนทุกเม็ด ทุกซองที่ส่งถึงมือผู้บริโภค

3. ลดการพึ่งพาแรงงานคน และตัดปัญหาความผิดพลาดจากมนุษย์ (Human Error)

การใช้แรงงานคนยกเทวัตถุดิบ นอกจากจะเสี่ยงต่ออาการบาดเจ็บของพนักงาน (Ergonomic Hazards) ซึ่งนำไปสู่การลาหยุดงานบ่อยครั้งแล้ว ความเหนื่อยล้ายังทำให้ความแม่นยำในการทำงานลดลง การเปลี่ยนมาใช้ระบบอัตโนมัติช่วยให้คุณสามารถควบคุมเวลาในกระบวนการเติมวัตถุดิบได้อย่างแม่นยำ (Repeatable Process) โรงงานสามารถรันงานได้ต่อเนื่อง 24 ชั่วโมง โดยไม่ต้องกังวลเรื่องปัญหาแรงงานขาดแคลน

4. Vacuum Conveyor เพิ่มกำลังการผลิต (Throughput) ได้อย่างก้าวกระโดด

ความเร็วในการใช้แรงงานคนตักเทมีขีดจำกัด แต่ จุดเด่นระบบลำเลียงสุญญากาศ คือความสามารถในการเคลื่อนย้ายวัตถุดิบปริมาณมากในเวลาอันสั้น (High Flow Rate) ช่วยลดเวลาในการรีโหลดวัตถุดิบลงได้มากกว่า 50% ทำให้เครื่องจักรหลักอย่างเครื่องผสมหรือเครื่องบรรจุทำงานได้เต็มประสิทธิภาพ ไม่มีช่วงเวลาที่เครื่องต้องหยุดรอวัตถุดิบ (Idle Time)

5. ยกระดับภาพลักษณ์โรงงาน สู่มาตรฐานสากลเพื่อรองรับงาน OEM

ปัจจุบันผู้จ้างผลิต (Brand Owner) มีความเข้มงวดในการเลือกโรงงานสูงมาก โรงงานที่ยังใช้คนเทมือมักจะตกสำรวจตั้งแต่ขั้นตอนการเข้าตรวจโรงงาน (Site Audit) การปรับมาใช้ระบบปิดอัตโนมัติไม่เพียงแต่ช่วยให้คุณผ่านเกณฑ์มาตรฐานความปลอดภัยทางอาหารได้ง่ายขึ้น แต่ยังเป็นจุดขายสำคัญที่พิสูจน์ให้ลูกค้าเห็นว่า โรงงานของคุณมีเทคโนโลยีที่ทันสมัยและใส่ใจในคุณภาพสินค้าอย่างแท้จริง

การประยุกต์ใช้งานในอุตสาหกรรมที่หลากหลาย

ระบบลำเลียงสุญญากาศ ไม่ได้จำกัดอยู่แค่ในวงการอาหารเสริมเท่านั้น แต่ยังเป็นโซลูชันยอดนิยมในอีกหลายเซกเมนต์ที่มีโจทย์เรื่องการจัดการผงแป้งและเม็ดธัญพืช เช่น

  • โรงงานผลิตอาหารเสริมและยาสมุนไพร: ลำเลียงผงสารสกัด, ผงคอลลาเจน, วิตามิน ก่อนเข้าเครื่องตอกเม็ดหรือบรรจุแคปซูล
  • โรงงานผลิตเครื่องดื่มแบบชง: ลำเลียงผงกาแฟ, ผงชา, ครีมเทียม, และน้ำตาล
  • โรงงานผลิตเบเกอรี่และขนมปัง: ดูดลำเลียงแป้งสาลี, น้ำตาลไอซิ่ง เข้าสู่เครื่องนวดแป้ง
  • โรงงานผลิตเครื่องปรุงรสและเครื่องเทศ: จัดการกับผงชูรส, เกลือ, พริกป่น ที่มีฤทธิ์กัดกร่อนหรือฉุน
  • โรงงานแปรรูปถั่วและธัญพืช: ลำเลียงวัตถุดิบที่เป็นเมล็ดแห้ง เมล็ดถั่ว โดยไม่ทำให้ผิวสัมผัสภายนอกแตกหักเสียหาย

มองหาโซลูชัน Vacuum Conveyor ที่ตอบโจทย์โรงงานคุณอย่างแท้จริง

การเลือกระบบลำเลียงสุญญากาศมาใช้งานในโรงงานอาหารเสริม สิ่งสำคัญที่สุดที่ต้องพิจารณาไม่ใช่แค่เรื่อง “แรงดูด” หรือ “ราคา” แต่คือ การออกแบบด้านวิศวกรรมให้สอดคล้องกับพฤติกรรมของผง (Powder Characterization)” และ ความง่ายในการซ่อมบำรุง” เพราะผงสมุนไพรแต่ละชนิดมีความหนาแน่น (Bulk Density) ความชื้น และความลื่นไหล (Flowability) ที่แตกต่างกันอย่างสิ้นเชิง

หากคุณต้องการยกระดับไลน์การผลิตให้เป็นระบบปิดที่ได้มาตรฐานสากล การเลือกใช้ระบบลำเลียงที่ถูกออกแบบมาเพื่ออุตสาหกรรมอาหารและยาโดยเฉพาะคือคำตอบ โดยตัวเครื่องผ่านการออกแบบตามหลัก Sanitary Design สามารถถอดล้างทำความสะอาดได้ทุกชิ้นส่วน (Tool-less Demounting) ช่วยให้ทีมซ่อมบำรุงสามารถถอดสลับชิ้นส่วนมาล้างและอบแห้งได้อย่างรวดเร็ว มั่นใจได้ว่าไม่มีเศษผงตกค้างสะสมจนเกิดการเน่าเสีย หรือเกิดการปนเปื้อนข้าม (Cross-contamination) เมื่อต้องเปลี่ยนไปผลิตสินค้ารายการอื่น (Product Changeover)

การลงทุนในเทคโนโลยีที่ถูกต้องในวันที่ตลาดยังเปิดกว้าง คือโอกาสที่จะช่วยให้โรงงานของคุณลดต้นทุนแฝง เพิ่มกำไรสุทธิ และก้าวขึ้นมาเป็นผู้นำในอุตสาหกรรมได้อย่างมั่นคง

หากคุณต้องการปรับเปลี่ยนกระบวนการลำเลียงวัตถุดิบในโรงงานให้มีประสิทธิภาพ มีมาตรฐาน และลดการพึ่งพาแรงงานคน ทีมวิศวกรผู้เชี่ยวชาญของเรายินดีให้คำปรึกษา ออกแบบระบบ และประเมินหน้างานได้ เพื่อช่วยเลือกขนาดและกำลังการผลิตของ Vacuum Conveying System ที่เหมาะสมที่สุดสำหรับโรงงานของคุณ โทรปรึกษาได้ที่ 092-439-0099