ปัญหา ผงแยกชั้นหลังผสม เป็นหนึ่งในปัญหาที่ทำให้ฝ่าย R&D, QA/QC และ Production ปวดหัว เพราะเมื่อเปิด Mixer ตรวจดู ผงอาจดูสม่ำเสมอดี แต่หลังพักไว้ ถ่ายลง Hopper หรือลำเลียงไปยังเครื่องบรรจุ ผลตรวจกลับเริ่มแกว่ง บางจุดมีส่วนผสมมาก บางจุดกลับมีน้อย
สิ่งสำคัญคืออย่าเพิ่งสรุปว่า “Mixer ผสมไม่ดี” เพราะความสม่ำเสมออาจเสีย หลังจากจบขั้นตอน Mixing แล้ว จากคุณสมบัติของอนุภาค การไหล การตกจากที่สูง การสั่นสะเทือน หรือระบบลำเลียง งานทบทวนด้าน Powder Segregation ระบุเช่นกันว่าผงที่ผสมสม่ำเสมอแล้วสามารถกลับมาแยกตัวระหว่าง Storage, Transfer และขั้นตอนการผลิตถัดไปได้
สรุปสั้น ๆ: ผงแยกชั้นหลังผสมมักไม่ได้มีสาเหตุเดียว แต่เกิดจากความแตกต่างของ ขนาดอนุภาค ความหนาแน่น รูปร่าง และ Flowability ร่วมกับวิธีเติมวัตถุดิบ เงื่อนไขการผสม การถ่ายออกจาก Mixer และการลำเลียง ดังนั้นควรเก็บตัวอย่างตั้งแต่ปลายการผสมจนถึงก่อนบรรจุ เพื่อระบุให้ได้ก่อนว่าความสม่ำเสมอเริ่มเสียที่จุดใด
ผงแยกชั้นหลังผสม คืออะไร และสังเกตอย่างไร?
Powder Segregation หรือ Blend Segregation คือการที่ส่วนประกอบของผงซึ่งเคยกระจายตัวอยู่ในส่วนผสมเริ่มเคลื่อนที่แยกออกจากกัน ทำให้ความเข้มข้นของแต่ละส่วนไม่เท่ากันในแต่ละตำแหน่ง
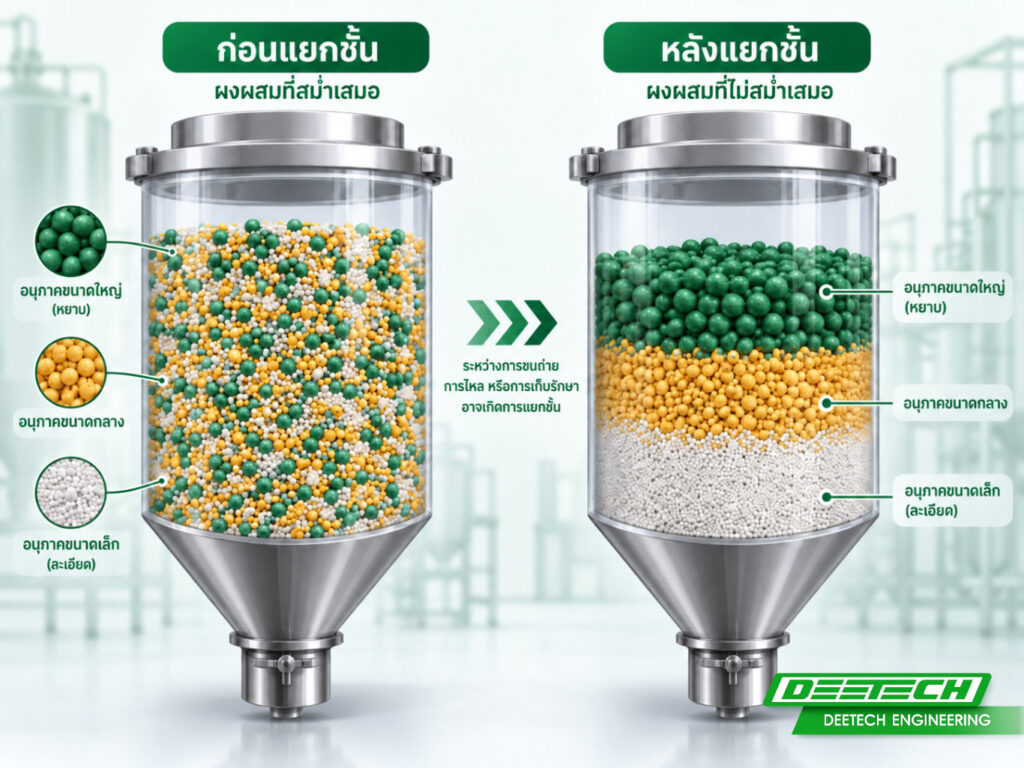
กลไกที่พบได้ เช่น Sifting หรือ Percolation ซึ่งอนุภาคเล็กแทรกลงตามช่องว่างระหว่างอนุภาคใหญ่, Rolling Segregation ที่อนุภาคเคลื่อนตัวต่างกันบนกองผง และการแยกจากการเคลื่อนที่ร่วมกับอากาศ งานทบทวนด้านเภสัชกรรมระบุว่า Particle Size เป็นหนึ่งในตัวแปรสำคัญของหลายกลไกดังกล่าว
อาการที่โรงงานอาจพบคือ Sample จากต้น กลาง และท้าย Batch ให้ผลต่างกัน หรือสินค้าที่บรรจุช่วงต้นกับช่วงท้าย Production Run มีค่า Ingredient Concentration แตกต่างกัน แม้ว่าตัวอย่างจาก Mixer ก่อน Discharge จะผ่านเกณฑ์ก็ตาม
ความต่างของขนาดอนุภาคทำให้ ผงแยกชั้นหลังผสม ได้อย่างไร?
หากสูตรประกอบด้วยอนุภาคขนาดต่างกันมาก เมื่อผงเกิดการเคลื่อนที่หรือสั่น Fine Particle สามารถเคลื่อนผ่านช่องว่างของ Coarse Particle ลงด้านล่าง ได้ ขณะที่อนุภาคขนาดใหญ่มีพฤติกรรมการไหลต่างออกไป
ดังนั้น อย่าดูเพียงค่าเฉลี่ย Particle Size เช่น D50 เท่านั้น แต่ควรดู Particle Size Distribution ของวัตถุดิบแต่ละชนิด และตรวจว่ามี Fraction ที่แตกต่างกันมากหรือไม่
ในทางปฏิบัติ สูตรที่ประกอบด้วยผงละเอียดปริมาณน้อยผสมกับวัตถุดิบหยาบปริมาณมากมักต้องให้ความสำคัญกับประเด็นนี้เป็นพิเศษ อย่างไรก็ตาม ไม่มี Ratio ของขนาดอนุภาคค่าเดียวที่สามารถใช้ตัดสินทุกสูตรได้ เพราะ Segregation ยังขึ้นอยู่กับ Cohesion รูปร่าง ความหนาแน่น และการเคลื่อนที่ของผงด้วย
Bulk Density และรูปร่างอนุภาคมีผลอย่างไร?
แม้อนุภาคจะมีขนาดใกล้เคียงกัน ความแตกต่างด้าน Density และ Shape ก็ยังส่งผลต่อการเคลื่อนตัวของอนุภาคได้
งานทดลองด้าน Pharmaceutical Powder Blending พบว่าสูตรที่ส่วนประกอบมี Bulk Density แตกต่างกันสามารถเกิด Segregation ระหว่าง Batch Blending ได้ ขณะที่ความแตกต่างด้าน Shape และ Density ก็เป็นตัวแปรที่ต้องพิจารณาร่วมกัน ไม่ควรดู Particle Size เพียงค่าเดียว
สำหรับโรงงานจึงควรเปรียบเทียบอย่างน้อย:
- Particle Size Distribution
- Bulk Density และ Tapped Density
- รูปร่างและลักษณะผิวของอนุภาค
- สัดส่วนของแต่ละ Component ในสูตร
โดยเฉพาะวัตถุดิบที่มีปริมาณน้อยมาก เพราะความผิดปกติในการกระจายเพียงเล็กน้อยอาจเห็นผลชัดในผลวิเคราะห์สุดท้าย
ความชื้นและ Flowability ของวัตถุดิบเกี่ยวข้องกันอย่างไร?
ความชื้นส่งผลต่อ Cohesion และ Flow Behavior ของผง จึงสามารถเปลี่ยนแนวโน้มการแยกชั้นได้
ผงที่ไหลดีมากและมีขนาดอนุภาคต่างกันอาจเกิดการเคลื่อนแยกกันได้ง่ายเมื่อมีการเทหรือสั่น ในทางกลับกัน ผง Cohesive อาจต้านการแยกตัวบางรูปแบบ แต่กลับสร้างปัญหา Agglomeration, Bridging หรือการไหลไม่สม่ำเสมอแทน
ดังนั้น เป้าหมายไม่ใช่ทำให้ผง “ไหลน้อยที่สุด” แต่คือสร้างสภาวะที่ Flowability เหมาะสมและทำซ้ำได้ ภายใต้ช่วงความชื้นที่ควบคุมไว้
ลำดับการเติมวัตถุดิบมีผลต่อความสม่ำเสมอหรือไม่?
มีผล โดยเฉพาะสูตรที่มี Minor Ingredient หรือวัตถุดิบปริมาณต่ำมาก
หากเทวัตถุดิบปริมาณน้อยลงในวัตถุดิบหลักหลายร้อยกิโลกรัมโดยตรง Mixer ต้องกระจาย Component ปริมาณเล็กมากออกไปทั่ว Batch ซึ่งอาจทำได้ยากกว่าการสร้าง Premix ก่อน
งานศึกษาสูตร Low-dose พบว่าเทคนิค Geometric Dilution หรือค่อย ๆ ผสมสารปริมาณน้อยกับ Carrier เพิ่มขึ้นเป็นลำดับสามารถช่วยสร้าง Blend Homogeneity ได้ภายใต้เงื่อนไขที่ศึกษา
ดังนั้น หากสูตรมีวิตามิน สี สารแต่งกลิ่น Active Ingredient หรือสารเติมแต่งปริมาณน้อย ควรทดลองเปรียบเทียบ Direct Addition กับ Premixing ด้วยข้อมูลจริง แทนการเพิ่มเวลาผสมเพียงอย่างเดียว
เวลาและความเร็วในการผสม นานขึ้นไม่ได้แปลว่าดีขึ้นเสมอ
หนึ่งในความเข้าใจผิดที่พบบ่อยคือ หากผล Blend Uniformity ยังไม่นิ่ง ให้เพิ่ม Mixing Time ต่อไป
ในความเป็นจริง Mixing Time และ Mixing Speed มี Operating Window ที่เหมาะกับวัตถุดิบและ Mixer แต่ละระบบ งานทดลองหลายชุดให้ผลแตกต่างกันตามชนิดผง โดยบางระบบเวลาหรือความเร็วที่เพิ่มขึ้นช่วยการผสม ขณะที่บางระบบกลับเพิ่ม Segregation แสดงว่าไม่สามารถกำหนด “เวลาที่ดีที่สุด” แบบครอบคลุมทุกสูตรได้
วิธีที่เหมาะกว่าคือทดลอง Sample ตามช่วงเวลา เช่น T1, T2, T3 และติดตามค่า Blend Uniformity เพื่อหา Minimum Mixing Time และ Operating Range ที่ให้ผลสม่ำเสมออย่างทำซ้ำได้
การถ่ายผงออกจาก Mixer ทำให้ ผงแยกชั้นหลังผสม ได้อย่างไร?
แม้ Blend จะผ่าน QC ภายใน Mixer แต่การเปิด Discharge แล้วปล่อยผงลง Hopper สามารถสร้าง Segregation ใหม่ได้
การตกผ่าน Chute และการก่อตัวเป็นกองผงทำให้อนุภาคแต่ละขนาดเคลื่อนที่ต่างกัน งานทดลองใน Vertical Chute พบการกระจายขนาดอนุภาคแตกต่างกันระหว่างตำแหน่ง และพบว่า Segregation เด่นชัดในบางช่วงของการไหล
จุดที่ควรตรวจจึงรวมถึง Drop Height, Chute Geometry, Hopper และการไหลแบบ Funnel Flow หรือ Mass Flow ไม่ใช่ตรวจเฉพาะ Mixer
Screw / Vacuum / Gravity Conveying ส่งผลต่อ Segregation ต่างกันอย่างไร?
ไม่มีระบบใดที่สามารถระบุว่า “ไม่ทำให้เกิด Segregation” ได้โดยไม่ดูวัตถุดิบและ Design จริง
| ระบบ | จุดที่ควรระวัง | สิ่งที่ควรตรวจ |
| Gravity | Free Fall, Heap Formation และการไหลผ่าน Chute | Drop Height, Hopper Geometry, Flow Pattern |
| Screw Conveyor | การหมุนและการเคลื่อนของ Bed อาจเปลี่ยนการกระจายอนุภาค | RPM, Filling, Screw Geometry, ระยะลำเลียง |
| Vacuum / Pneumatic Conveyor | Particle กับ Air มีความเร็วและ Trajectory ต่างกัน | Air Velocity, Solid Loading, Pipe Length, Bend และ Conveying Mode |
งานวิจัย Pneumatic Conveying พบว่า Particle Size, Shape, Gas Velocity และ Solid Loading สามารถสัมพันธ์กับ Segregation ในระบบได้ และ Pipe Bend ยังทำให้อนุภาคขนาดต่างกันมีเส้นทางเคลื่อนที่ต่างกัน ขณะเดียวกัน งานจำลอง Screw Conveyor ก็พบ Size-induced Segregation ภายใต้เงื่อนไขที่ศึกษาเช่นกัน
ดังนั้น การเปลี่ยนระบบลำเลียงไม่ควรทำจากชื่อเทคโนโลยีเพียงอย่างเดียว แต่ควรทดลองกับ วัตถุดิบจริงและ Layout จริงหรือใกล้เคียงที่สุด
Troubleshooting ผงแยกชั้นหลังผสม อาการ → จุดที่ควรตรวจ → แนวทางแก้
| อาการ | สาเหตุที่ควรสงสัย | จุดตรวจ | แนวทางทดลอง |
| Mixer ผ่าน แต่ก่อนบรรจุไม่ผ่าน | Segregation หลัง Mixer | Discharge / Conveyor / Hopper | เก็บ Sample แต่ละ Transfer Point |
| ต้น Batch กับท้าย Batch ต่างกัน | Hopper หรือ Discharge Segregation | First–Middle–Last Discharge | เปรียบเทียบ Concentration ตามเวลา |
| Minor Ingredient แกว่งมาก | Distribution ไม่ทั่ว / Agglomerate | วิธีเติมวัตถุดิบ | ทดลอง Premix / Geometric Dilution |
| ปัญหาเพิ่มหลังเปลี่ยน Raw Material Lot | PSD / Density / Moisture เปลี่ยน | Incoming Raw Material | เปรียบเทียบ Particle Properties |
| เพิ่มเวลาผสมแล้วไม่ดีขึ้น | Mixing Window ไม่เหมาะ | Mixer | ทำ Time-series Blend Study |
แนวคิดสำคัญคือ เปลี่ยนทีละตัวแปรและเก็บข้อมูลก่อน–หลัง เพราะหากเปลี่ยน Mixer Speed, Mixing Time และ Conveying Condition พร้อมกัน จะหาสาเหตุจริงได้ยาก
วิธีเก็บตัวอย่าง Blend Uniformity เพื่อรู้ว่าปัญหาเกิดที่การผสมหรือหลังการผสม
หากต้องการหาต้นเหตุจริง การ Sample เฉพาะใน Mixer ไม่เพียงพอ ควรวาง Sampling Map ตลอด Process เช่น
จุด A — หลัง Mixing: ตรวจว่าสูตรสม่ำเสมอก่อน Discharge หรือไม่
จุด B — ระหว่าง Discharge: เก็บช่วงต้น กลาง และท้าย
จุด C — หลัง Conveying: ตรวจว่าการลำเลียงทำให้ Uniformity เปลี่ยนหรือไม่
จุด D — ก่อน Filling: ตรวจ Blend ที่เข้าสู่เครื่องบรรจุจริง
FDA อธิบายในบริบทการผลิตยาไว้ว่า Sampling Plan ของ Powder Blend ควรเป็นตัวแทนของ Batch และควรประเมินความแปรปรวนระหว่างตำแหน่ง รวมถึงเตือนว่าการ Sampling เองสามารถสร้าง Bias หรือรบกวน Powder Bed ได้
แม้เกณฑ์ทางเภสัชกรรมดังกล่าวไม่ควรนำมาใช้เป็น Acceptance Criteria ของอุตสาหกรรมอาหารโดยตรง แต่ หลักการ Sampling หลายตำแหน่งเพื่อระบุต้นเหตุของความแปรปรวนสามารถนำมาประยุกต์เป็น Process Investigation Framework ได้
ก่อนแก้ปัญหา ควรตรวจอะไรบ้าง?
ก่อนสรุปว่า Mixer มีปัญหา ควรรวบรวมข้อมูลอย่างน้อย Particle Size Distribution, Bulk Density, Moisture, Flowability, Ingredient Ratio, ลำดับการเติม, Mixer Fill Level, Mixing Time/Speed, Discharge Method และ Conveying Route
จากนั้นเปรียบเทียบ Blend Uniformity ที่แต่ละ Process Point หาก Sample หลัง Mixer ผ่าน แต่หลัง Conveyor ไม่ผ่าน การเพิ่มเวลาผสมอาจไม่ได้แก้ Root Cause เลย
ค่าจริงควรยืนยันด้วยการทดลองวัตถุดิบภายใต้เงื่อนไขการผลิตที่ใกล้เคียงกับหน้างาน
หากกำลังพบปัญหาผงผสมแล้วแยกชั้น หรือไม่แน่ใจว่าปัญหาอยู่ที่ Mixer, Hopper หรือระบบลำเลียง สามารถนำข้อมูลวัตถุดิบ กำลังการผลิต และ Process Flow มาประเมินร่วมกันก่อนตัดสินใจเปลี่ยนเครื่องจักร เพื่อแก้ปัญหาให้ตรงจุดมากขึ้น
สอบถามและปรึกษาเรื่องระบบผสมและลำเลียงผง โทร. 092-439-0099
FAQ
ได้ การเคลื่อนตัวหลัง Mixer เช่น การเทลง Hopper การตกผ่าน Chute การสั่นสะเทือน และการลำเลียงสามารถทำให้องค์ประกอบเคลื่อนที่ต่างกัน โดยเฉพาะเมื่อ Particle Size, Density หรือ Flow Behavior ของวัตถุดิบแตกต่างกัน
ไม่เสมอไป การเพิ่ม Mixing Time อาจช่วยในบางสูตร แต่เมื่อถึงสภาวะหนึ่งอาจไม่ได้เพิ่ม Uniformity หรืออาจกระตุ้น Segregation ในบางระบบ จึงควรทำ Mixing Time Study แทนการเพิ่มเวลาโดยไม่มีข้อมูลรองรับ
มีความเป็นไปได้ แต่ไม่ควรสรุปว่า Vacuum Conveyor ทำให้เกิด Segregation เสมอ ผลขึ้นอยู่กับ Particle Properties, Air Velocity, Solid Loading, Pipe Geometry, Bend และ Conveying Mode จึงควรทดลองกับวัตถุดิบและเส้นทางจริง
เก็บ Sample หลัง Mixing ก่อน Discharge แล้วเปรียบเทียบกับ Sample หลัง Conveyor และก่อน Filling หาก Mixer Uniform แต่ค่าหลัง Transfer เริ่มแตกต่าง ปัญหามีแนวโน้มเกิดในขั้นตอนหลัง Mixer มากกว่ากระบวนการผสมเอง
Sources:
- Alyami H. et al. — Effects of excipient particle size, blending techniques and processing parameters on blend homogeneity, PLOS ONE (2017)
- Anand A. — Experimental Investigation of Segregation in Dilute Phase Pneumatic Conveying, Industrial & Engineering Chemistry Research (2022)