ปัญหา เตาอบอุตสาหกรรมอบไม่แห้ง ทั้งที่ตั้ง Temperature และเวลาเท่ากัน มักสร้างปัญหาต่อ Production และ QA มากกว่าที่เห็น บางถาดยังชื้น ขณะที่บางตำแหน่งแห้งเกินไป ทำให้ค่า Moisture กระจายกว้าง สินค้าไม่ผ่านสเปก ต้องนำกลับมาอบซ้ำ และเพิ่มทั้ง Cycle Time กับการใช้พลังงาน
สิ่งสำคัญคืออย่าเพิ่งสรุปว่า “ความร้อนไม่พอ” เพราะการอบแห้งไม่ได้ขึ้นอยู่กับอุณหภูมิเพียงตัวเดียว แต่สัมพันธ์กับ Airflow, อุณหภูมิและความชื้นของอากาศ รวมถึงลักษณะวัตถุดิบและการจัดวาง ด้วย FAO อธิบายหลักการเดียวกันว่า การกำจัดน้ำจากอาหารเกิดจากผลร่วมของการไหลของอากาศ อุณหภูมิ และความชื้นของอากาศ
คำตอบแบบสรุป: หากสินค้าในเตาอบเดียวกันแห้งไม่เท่ากัน ควรตรวจ 5 กลุ่มตัวแปรก่อนเพิ่ม Temperature หรือ Time ได้แก่ Loading, Loading Pattern, Airflow, Temperature Distribution และสภาพวัตถุดิบ จากนั้นทำ Temperature Mapping ควบคู่ Moisture Mapping เพื่อระบุว่าปัญหาเกิดซ้ำที่ตำแหน่งใด และแยกให้ได้ว่าเป็นปัญหา Process หรือระบบเตาอบ
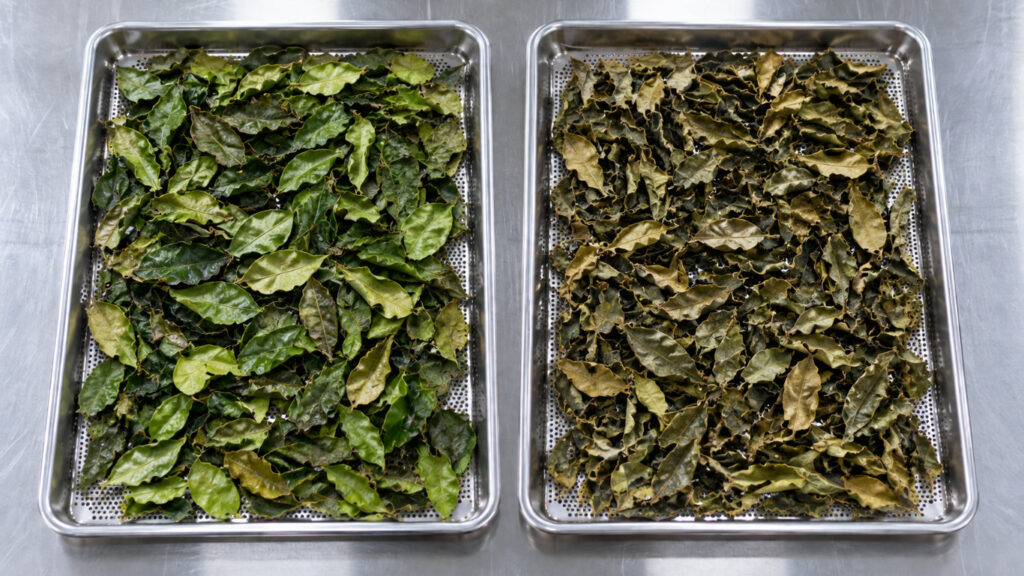
ปัญหา เตาอบอุตสาหกรรมอบไม่แห้ง หรือแห้งไม่เท่ากัน เกิดจากอะไร?
แม้หน้าจอ Controller จะแสดงอุณหภูมิคงที่ แต่ไม่ได้หมายความว่าวัตถุดิบทุกถาดได้รับสภาวะการอบเหมือนกัน
งานวิจัยเกี่ยวกับ Industrial Batch Tray Dryer พบความสัมพันธ์ระหว่าง ความเร็วลมในแต่ละตำแหน่งกับ Drying Rate และพบว่าความไม่สม่ำเสมอของลมภายในห้องอบสามารถนำไปสู่ระดับความแห้งที่แตกต่างกันระหว่างถาดได้
ดังนั้นต้นเหตุที่ควรตรวจจึงประกอบด้วย:
- Loading มากเกินไป
- ชั้นวัตถุดิบหนาหรือกระจายไม่เท่ากัน
- ตำแหน่งถาดขวางทางลม
- Airflow ไม่สมดุลหรือเกิด Dead Zone
- จุดร้อน–จุดเย็นภายในห้องอบ
- วัตถุดิบมี Initial Moisture หรือขนาดไม่สม่ำเสมอ
- Fan, Damper, Heater หรือ Sensor ทำงานผิดปกติ
การเพิ่มอุณหภูมิโดยยังไม่ทราบต้นเหตุ อาจทำให้ตำแหน่งที่แห้งอยู่แล้วได้รับความร้อนมากขึ้น ขณะที่ตำแหน่งที่ลมเข้าไม่ถึงยังคงมีปัญหาเดิม
Loading มากเกินไป ทำให้เตาอบอุตสาหกรรมอบไม่แห้ง ได้อย่างไร?
ปริมาณวัตถุดิบต่อถาดและ Bed Thickness หรือความหนาของชั้นวัตถุดิบ มีผลโดยตรงต่อการถ่ายเทความร้อนและมวล
เมื่อวัตถุดิบหนาเกินไป อากาศร้อนอาจสัมผัสบริเวณผิวได้ดี แต่ความชื้นจากด้านในหรือชั้นล่างต้องใช้เวลามากขึ้นในการเคลื่อนออกมา ขณะเดียวกัน Loading ที่มากขึ้นยังเพิ่มภาระความชื้นที่อากาศต้องพาออกจากห้องอบ
FAO ระบุว่าความเร็วของกระบวนการอบสัมพันธ์กับทั้งคุณสมบัติของอากาศและ ความหนาของชั้นวัตถุดิบ และการอบชั้นวัตถุดิบที่หนาเกินไปเพิ่มความเสี่ยงต่อความไม่สม่ำเสมอของ Moisture
ดังนั้นควรเปรียบเทียบแต่ละ Batch ว่าใช้ น้ำหนักต่อถาด ความหนาชั้น และจำนวนถาด ใกล้เคียงกันหรือไม่ ไม่ใช่ดูเฉพาะน้ำหนักรวมของ Batch
Loading Pattern มีผลต่อ Airflow มากกว่าที่คิด
ถาดทุกถาดอาจมีน้ำหนักเท่ากัน แต่ถ้ากระจายสินค้าไม่เหมือนกัน ผลการอบก็อาจแตกต่างกันได้
ตัวอย่างเช่น การกองวัตถุดิบตรงกลางถาด ขณะที่ขอบถาดโล่ง หรือการวางถาดชิดกันจนช่องทางลมแคบลง อาจเปลี่ยนเส้นทางการไหลของอากาศ
งานวิจัยด้าน Multi-tray Dryer แสดงให้เห็นว่า ตำแหน่งของ Sample และ Tray มีผลต่อ Drying Rate แม้ใช้อุณหภูมิและความเร็วลมที่กำหนดเหมือนกัน จึงไม่ควรมอง Loading Pattern เป็นเพียงเรื่องการจัดสินค้าให้ใส่ได้มากที่สุด
โรงงานควรกำหนด Standard Loading Pattern เช่น น้ำหนักต่อถาด ความหนา การกระจายพื้นที่ และระยะห่างระหว่างถาด เพื่อให้แต่ละ Batch เริ่มต้นจากเงื่อนไขใกล้เคียงกัน
เตาอบอุตสาหกรรมอบไม่แห้ง เพราะ Airflow และ Dead Zone
สำหรับระบบ Hot Air Dryer การมีความร้อนไม่เพียงพอไม่ใช่ปัญหาเดียว เพราะอากาศต้อง นำความร้อนไปยังผลิตภัณฑ์และพาความชื้นออกจากบริเวณผิวผลิตภัณฑ์ ด้วย
หากลมไหลแรงเฉพาะบางตำแหน่ง จะเกิดพื้นที่ที่ Drying Rate สูง ขณะที่บริเวณที่ลมอ่อนหรือหมุนเวียนไม่ดีอาจกลายเป็น Dead Zone
งานวิจัยใน Food Batch Dryer พบว่า Drying Homogeneity เชื่อมโยงโดยตรงกับความสม่ำเสมอของ Air Distribution ภายใน Drying Chamber
จุดที่ Maintenance ควรตรวจจึงไม่ใช่ Fan เพียงอย่างเดียว แต่รวมถึง:
- ทิศทางลม Supply และ Return
- Damper เปิดตามตำแหน่งหรือไม่
- ช่องทางลมถูกถาดหรือผลิตภัณฑ์บังหรือไม่
- Filter หรือทางเดินอากาศอุดตันหรือไม่
- รอบ Fan และสภาพใบพัด
- ช่องลมหรือ Guide Plate มีการเปลี่ยนแปลงจากสภาพเดิมหรือไม่
Temperature Distribution Setpoint เดียว ไม่ได้แปลว่าทั้งเตาอุณหภูมิเท่ากัน
Temperature Controller มักวัดจาก Sensor เพียงบางตำแหน่ง ดังนั้นค่า 70°C บนหน้าจอไม่ได้ยืนยันว่าทุกมุมของ Chamber อยู่ที่ 70°C พร้อมกัน
บริเวณใกล้ Heater หรือ Supply Air อาจร้อนกว่า ขณะที่มุมไกล ช่องลมย้อนกลับ หรือพื้นที่หลัง Loading หนาอาจขึ้นอุณหภูมิช้ากว่า
จึงควรแยกคำว่า Set Temperature ออกจาก Actual Temperature Distribution
หาก QA พบว่าตำแหน่งเดิมมี Moisture สูงซ้ำ ๆ การติด Data Logger หลายตำแหน่งจะช่วยระบุว่าบริเวณดังกล่าวเป็น Cold Spot จริง หรือปัญหาเกิดจาก Airflow/Loading แม้อุณหภูมิใกล้เคียงตำแหน่งอื่น
Residence Time เท่ากัน แต่ Effective Drying Time อาจไม่เท่ากัน
ใน Batch Oven ถาดทั้งหมดอาจอยู่ในเตา 4 ชั่วโมงเท่ากันในแง่เวลาตามนาฬิกา แต่ เวลาที่ผลิตภัณฑ์ได้รับสภาวะการอบที่เหมาะสมจริง อาจแตกต่างกัน
ตัวอย่างเช่น ถาดใกล้ทางลมอาจเข้าสู่สภาวะเป้าหมายเร็ว ขณะที่ถาดใน Cold Spot ใช้เวลานานกว่าในการเพิ่มอุณหภูมิและกำจัดความชื้น
ดังนั้นเมื่อวิเคราะห์ Residence Time ควรดู Drying Profile ตลอด Cycle ไม่ใช่ตรวจเพียงอุณหภูมิเมื่อสิ้นสุดการอบ
การเพิ่มเวลาอบทั้ง Batch อาจช่วยให้ถาดที่ชื้นแห้งขึ้น แต่แลกกับการทำให้ถาดที่แห้งเร็วอยู่แล้วได้รับความร้อนนานเกินความจำเป็น
ความชื้นเริ่มต้นและขนาดวัตถุดิบต้องสม่ำเสมอ
ก่อนสรุปว่าเตาอบมีปัญหา ควรตรวจ Raw Material ด้วย
Drying Time ขึ้นกับชนิดอาหาร ความหนาหรือขนาดชิ้น และ Moisture Content เริ่มต้นด้วย
ตัวอย่างเช่น วัตถุดิบล็อตหนึ่งมี Moisture สูงกว่าปกติ หรือมีชิ้นหนาปะปนกับชิ้นบาง แม้ใช้ Recipe เดิมก็อาจให้ Final Moisture ที่ต่างจาก Batch ก่อนหน้า
ดังนั้นข้อมูลก่อนอบอย่าง Initial Moisture, Particle/Item Size Distribution และน้ำหนักต่อถาด ควรถูกบันทึกร่วมกับข้อมูล Process
เตาอบอุตสาหกรรมอบไม่แห้ง ตรวจ Fan, Damper, Heater และ Sensor ก่อนปรับ Recipe
หาก Process เดิมเคยทำงานได้ดี แต่จู่ ๆ เริ่มมีความแห้งไม่สม่ำเสมอ ควรตรวจ Mechanical และ Control System ก่อนเปลี่ยน Recipe
ให้เปรียบเทียบกับ Baseline เดิมของเครื่อง เช่น Fan หมุนครบหรือไม่, Damper ติดขัดหรือไม่, Heater ทำงานครบ Stage หรือไม่ และ Temperature Sensor มีความคลาดเคลื่อนหรืออยู่ผิดตำแหน่งหรือไม่
ข้อสังเกตสำคัญคือ หากปัญหาเกิดขึ้นทันทีหลัง Maintenance, เปลี่ยน Filter, ปรับ Damper หรือเปลี่ยน Layout ถาด ควรย้อนตรวจสิ่งที่เปลี่ยนแปลงก่อน
Troubleshooting Table อาการ → สาเหตุ → จุดตรวจ → วิธีแก้
| อาการ | สาเหตุที่เป็นไปได้ | จุดที่ควรตรวจ | แนวทางแก้เบื้องต้น |
| ถาดบางตำแหน่งชื้นซ้ำ ๆ | Airflow ไม่ทั่วถึง | Air velocity / ทาง Supply-Return | ตรวจ Fan, Damper และสิ่งกีดขวาง |
| กลางถาดชื้นกว่าขอบ | Loading หนาหรือกระจายไม่สม่ำเสมอ | ความหนาและน้ำหนักต่อพื้นที่ | Standardize Loading Pattern |
| ถาดใกล้ Heater แห้งเกิน | Temperature Distribution ไม่สม่ำเสมอ | Temperature Mapping | ปรับการกระจายลมหรือ Control |
| Batch เดียวกัน Moisture กระจายสูง | Initial Moisture / Size ต่างกัน | Raw material ก่อนเข้าอบ | ควบคุมหรือแบ่งกลุ่มวัตถุดิบ |
| ต้องเพิ่มเวลาอบเรื่อย ๆ | Airflow ลดลงหรือระบบให้ความร้อนเสื่อม | Fan, Filter, Heater | ตรวจ Maintenance และ Performance |
| ทุกตำแหน่งยังชื้น | Process Condition ไม่เพียงพอ | Temperature, RH, Time และ Loading | ทบทวน Recipe จากข้อมูลทดลอง |
วิธีทำ Temperature Mapping และ Moisture Mapping เพื่อหาจุดผิดปกติ
วิธีที่มีประโยชน์กว่าการวัดอุณหภูมิเพียงตำแหน่งเดียวคือการสร้าง แผนที่สภาวะจริงภายใน Chamber
เริ่มจากเลือก Batch และ Loading ที่เป็นตัวแทนการผลิตปกติ จากนั้นกำหนดตำแหน่ง เช่น ด้านหน้า–กลาง–หลัง, ด้านบน–กลาง–ล่าง, ใกล้ Supply Air และใกล้ Return Air แล้วบันทึกอุณหภูมิตลอด Cycle
หลังจบการอบ ให้เก็บตัวอย่างวัตถุดิบจากตำแหน่งเดียวกันและตรวจ Moisture ด้วยวิธีที่โรงงานกำหนดหรือผ่านการ Validation สำหรับผลิตภัณฑ์นั้น
จากนั้นนำข้อมูลสองชุดมา Overlay กัน:
ตำแหน่ง → Temperature Profile → Final Moisture
ถ้าพบว่า Cold Spot ตรงกับ High Moisture Spot ซ้ำหลาย Batch จะช่วยชี้เป้าการแก้ไขระบบได้ชัดขึ้น
แต่หาก Temperature ใกล้เคียงกันแต่ Moisture ต่างกันมาก ควรย้อนตรวจ Air Velocity, Loading, Initial Moisture และขนาดวัตถุดิบเพิ่มเติม
เตาอบอุตสาหกรรมอบไม่แห้ง เมื่อไรควรปรับ Process และเมื่อไรควรปรับระบบเตา?
ควรเริ่มจากการปรับ Process เมื่อความแตกต่างสัมพันธ์กับ Loading, น้ำหนักต่อถาด, ความหนาวัตถุดิบ, Initial Moisture หรือ Recipe ที่ยังไม่เหมาะกับผลิตภัณฑ์
ในทางกลับกัน ควรพิจารณาระบบเตาอบ เมื่อพบ Pattern ซ้ำ เช่น ตำแหน่งเดิมเป็น Cold Spot หรือ High Moisture Spot ไม่ว่าจะเปลี่ยน Batch อย่างไร หรือพบ Airflow Distribution ที่ไม่สมดุลอย่างชัดเจน
งานศึกษาระดับ Industrial Tray Dryer แสดงให้เห็นว่าการปรับโครงสร้างการกระจายลมสามารถเพิ่มความสม่ำเสมอของ Airflow และลดระยะเวลาการอบกับพลังงานได้ในระบบที่ศึกษา แต่ผลลัพธ์ดังกล่าวขึ้นกับการออกแบบและผลิตภัณฑ์แต่ละระบบ ไม่ควรนำตัวเลขจากงานวิจัยไปใช้เป็นค่ารับประกันกับเครื่องอื่นโดยตรง
ดังนั้น ก่อนลงทุนแก้ Heater หรือเพิ่มขนาดเครื่อง ควรมีข้อมูล Mapping เพื่อยืนยันก่อนว่าคอขวดอยู่ที่ Process, Air Distribution หรือ Heating Capacity จริง
การแก้ปัญหาสินค้าอบไม่แห้งเท่ากันควรเริ่มจากข้อมูลหน้างาน ไม่ใช่การเพิ่ม Temperature หรือเปลี่ยนเครื่องทันที
ก่อนปรับ Process หรือพิจารณาระบบเตาอบใหม่ ควรประเมิน ชนิดวัตถุดิบ, Initial Moisture, Loading ต่อ Batch, Loading Pattern, Required Final Moisture, Cycle Time และ Airflow ภายใน Chamber ให้ครบก่อน เพราะ Specification ของเครื่องเพียงอย่างเดียวไม่สามารถบอกผลการอบจริงของทุกผลิตภัณฑ์ได้
หากต้องการประเมินปัญหาเตาอบหรือวางระบบให้เหมาะกับกระบวนการผลิต สามารถ โทรปรึกษาได้ที่ 092-439-0099
FAQ
เพราะ Set Temperature เป็นเพียงค่าที่ระบบควบคุมจาก Sensor บางตำแหน่ง ขณะที่สินค้าแต่ละถาดอาจได้รับ Airflow, Actual Temperature และสภาพความชื้นของอากาศต่างกัน รวมถึง Loading และความหนาของวัตถุดิบที่แตกต่างกัน จึงทำให้ Drying Rate ไม่เท่ากัน
ไม่ควรปรับทันทีโดยไม่มีข้อมูล ควรตรวจว่าปัญหาเกิดทุกตำแหน่งหรือเฉพาะบางตำแหน่งก่อน หากเฉพาะบางตำแหน่ง การเพิ่ม Temperature หรือ Time ทั้งเตาอาจทำให้สินค้าบริเวณอื่นแห้งเกินโดยที่ต้นเหตุ Airflow ยังไม่ได้รับการแก้ไข
การสลับถาดอาจช่วยลดความแตกต่างในบางระบบ แต่ถือเป็นการชดเชย Airflow Distribution มากกว่าการแก้ต้นเหตุ หากต้องสลับถาดเป็นประจำเพื่อให้ผ่าน Moisture Spec ควรทำ Mapping เพื่อประเมินว่าระบบกระจายลมมี Dead Zone หรือไม่
ไม่เสมอไป เพราะสองตำแหน่งอาจมีอุณหภูมิใกล้เคียงกันแต่ Air Velocity หรือ Loading ต่างกัน วิธีที่ให้ข้อมูลมากกว่าคือจับคู่ Temperature Mapping กับ Final Moisture ของผลิตภัณฑ์แต่ละตำแหน่ง และตรวจ Airflow เพิ่มเมื่อพบความผิดปกติ
ควรทดสอบภายใต้ Loading และสภาวะใกล้เคียงการผลิตจริง เพราะ Drying Rate ขึ้นกับชนิดวัตถุดิบ ขนาด ความหนา Initial Moisture และสภาวะอากาศ ค่าจริงจึงควรยืนยันด้วยการทดลองภายใต้เงื่อนไขการผลิตที่ใกล้เคียงหน้างาน