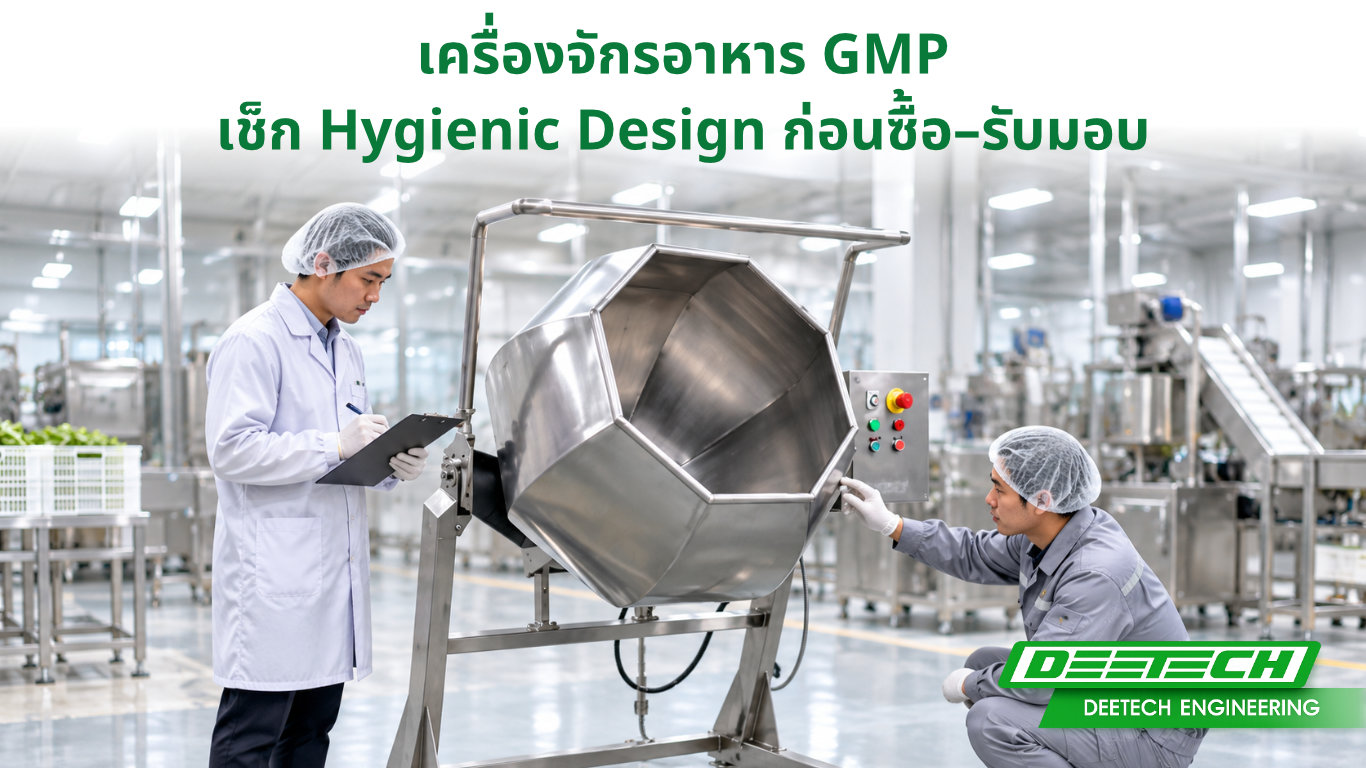
การซื้อ เครื่องจักรอาหาร GMP ไม่ควรพิจารณาเพียงกำลังการผลิต ราคา หรือคำว่า “ผลิตจากสแตนเลส” เพราะหลังติดตั้งแล้ว ปัญหาที่โรงงานอาจพบจริงคือมีซอกที่ล้างไม่ถึง ผงหรือเศษอาหารสะสม น้ำขังตามโครงเครื่อง ต้องถอดชิ้นส่วนจำนวนมากเพื่อทำความสะอาด หรือมี Gasket และรอยต่อที่ไม่เหมาะกับผลิตภัณฑ์
ปัญหาเหล่านี้บางครั้งไม่เห็นจากใบเสนอราคา แต่จะปรากฏเมื่อ QA และฝ่ายผลิตเริ่มตรวจรับหรือใช้งานจริง ส่งผลให้ต้องแก้เครื่อง เพิ่ม Cleaning Time หรือสร้างความเสี่ยงด้านการปนเปื้อน
คำตอบแบบสรุป: เครื่องจักรอาหารที่เหมาะกับระบบ GMP ต้องออกแบบโดยคำนึงถึง Hygienic Design ตั้งแต่วัสดุสัมผัสอาหาร พื้นผิว รอยต่อ จุดอับ ความสามารถในการถอดล้าง การติดตั้ง ไปจนถึงการบำรุงรักษา ดังนั้นโรงงานควรกำหนดเกณฑ์เหล่านี้ตั้งแต่ Specification และใบเสนอราคา แล้วตรวจซ้ำระหว่าง FAT และ SAT ไม่ใช่รอให้เครื่องเข้าหน้างานจึงเริ่มตรวจ
GMP เกี่ยวข้องกับเครื่องจักรอาหารอย่างไร?
ประกาศกระทรวงสาธารณสุข ฉบับที่ 420 พ.ศ. 2563 กำหนดเรื่องเครื่องมือ เครื่องจักร และอุปกรณ์การผลิตไว้โดยตรง โดยอุปกรณ์ที่สัมผัสอาหารต้องออกแบบอย่างถูกสุขลักษณะ ใช้วัสดุที่ไม่เป็นพิษ ไม่เป็นสนิม ไม่ทำปฏิกิริยากับอาหาร ทนต่อการกัดกร่อน ทำความสะอาดและฆ่าเชื้อได้ง่าย และต้องไม่มีซอกมุมหรือรอยเชื่อมต่อที่ทำความสะอาดไม่ทั่วถึง
นอกจากนี้ การติดตั้งเครื่องต้องเอื้อต่อการทำความสะอาดและซ่อมบำรุง ส่วนระบบท่อต้องหลีกเลี่ยงจุดอับหรือซอกที่สะสมสิ่งสกปรกและจุลินทรีย์ หลักการนี้สอดคล้องกับ Codex ซึ่งกำหนดในภาพรวมว่าอุปกรณ์สัมผัสอาหารควรออกแบบให้ทำความสะอาด ฆ่าเชื้อ และบำรุงรักษาได้อย่างเหมาะสมเพื่อป้องกันการปนเปื้อน
ประเด็นสำคัญคือ GMP 420 ไม่ได้บอกเพียงว่า “ใช้สแตนเลสแล้วผ่าน” แต่พิจารณาความเหมาะสมของวัสดุและการออกแบบโดยรวมด้วย
SUS304 หรือ SUS316L แบบไหนถึงเรียกว่า GMP?
ไม่มีหลักเกณฑ์ในข้อ 2.1 ของ GMP 420 ที่กำหนดแบบเหมารวมว่าเครื่องจักรทุกชนิดต้องเป็น SUS304 หรือ SUS316L แต่กำหนดคุณสมบัติของวัสดุ เช่น ไม่เป็นพิษ ไม่ทำปฏิกิริยากับอาหาร และทนต่อการกัดกร่อน
ดังนั้นการเลือกเกรดสแตนเลสควรสัมพันธ์กับ ชนิดผลิตภัณฑ์ ความเป็นกรด–ด่าง ปริมาณเกลือ อุณหภูมิ และสารเคมีที่ใช้ทำความสะอาด ไม่ควรเลือกจากชื่อเกรดเพียงอย่างเดียว
สำหรับ Seal และ Gasket ควรถาม Supplier ให้ชัดว่าใช้วัสดุชนิดใด อยู่ตำแหน่งใด สัมผัสอาหารโดยตรงหรือไม่ และทนต่ออุณหภูมิ ผลิตภัณฑ์ รวมถึงสารทำความสะอาดที่โรงงานใช้ได้หรือไม่
ตรวจพื้นผิว รอยเชื่อม และมุมอับ ก่อนเครื่องเข้าสายการผลิต
พื้นผิวที่ดูเงาสวยไม่ได้แปลว่า Hygienic Design ดีเสมอไป จุดที่ควรตรวจจริงคือ รอยต่อ รอยเชื่อม ขอบพับ รูน็อต ใต้แผ่นเสริม บริเวณเพลา และจุดต่อท่อ
GMP 420 ระบุอย่างชัดเจนว่าพื้นผิวสัมผัสอาหารต้องไม่มีซอกมุมหรือรอยเชื่อมต่อที่ทำความสะอาดไม่ทั่วถึง และในระบบท่อต้องไม่มีจุดอับที่เอื้อต่อการสะสมสิ่งสกปรกและจุลินทรีย์
แนวคิดเดียวกันอยู่ในหลัก Hygienic Design ของ EHEDG ซึ่งมองการออกแบบจากความเสี่ยงตาม Intended Use เพราะเครื่องที่ออกแบบไม่เหมาะสมมักทำความสะอาดได้ยากและเพิ่มความเสี่ยงต่อคุณภาพและความปลอดภัยอาหาร
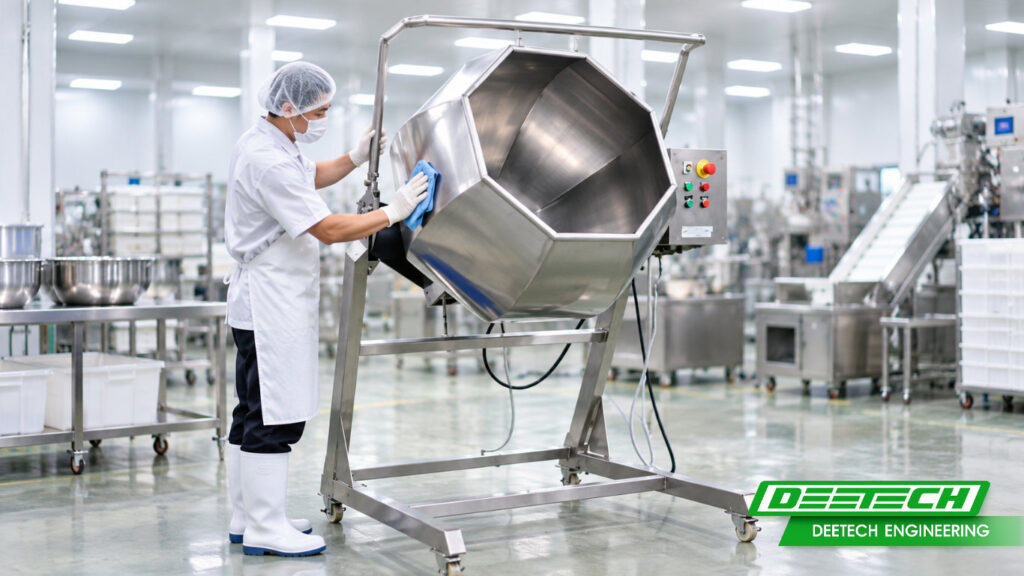
เครื่องจักรอาหาร GMP ควรถอดล้างง่ายแค่ไหน?
คำตอบไม่ได้แปลว่า “ต้องถอดได้ทุกชิ้น” แต่ต้องเข้าถึงพื้นที่ที่จำเป็นต่อการ Cleaning, Inspection และ Maintenance ได้โดยไม่สร้าง Blind Spot ใหม่
เครื่องที่ต้องถอดน็อตหลายสิบตัวเพื่อเปิดพื้นที่สัมผัสอาหารทุกครั้ง อาจสร้าง Cleaning Time สูงและเพิ่มโอกาสประกอบผิด ในทางกลับกัน เครื่องที่เปิดไม่ได้เลยก็อาจทำให้ตรวจสอบความสะอาดไม่ทั่วถึง
ดังนั้นก่อนซื้อควรถามว่า:
- จุดใดเป็น Product Contact Zone
- จุดใดต้องถอดทำความสะอาดทุก Batch หรือทุกวัน
- ต้องใช้ Tool ในการถอดหรือไม่
- ชิ้นส่วนหลังถอดมีจุดวางหรือจัดเก็บอย่างถูกสุขลักษณะหรือไม่
- ถ้าใช้ CIP ระบบสามารถส่งน้ำและสารทำความสะอาดถึงทุกพื้นที่ที่ต้องการหรือไม่
- ถ้าเป็นระบบผงที่ใช้ Dry Cleaning การออกแบบลดพื้นที่สะสมฝุ่นได้หรือไม่
EHEDG แนะนำให้การออกแบบพิจารณาร่วมกับลักษณะผลิตภัณฑ์และวิธีทำความสะอาดที่ตั้งใจใช้ ไม่ใช่ใช้แนวทางเดียวกับเครื่องจักรทุกประเภท
ต้องป้องกันการสะสมของเศษอาหาร น้ำ และฝุ่นอย่างไร
สำหรับกระบวนการเปียก ควรตรวจบริเวณที่อาจเกิดน้ำค้าง เช่น พื้นก้นถัง ขอบราง ท่อ และ Housing ส่วนกระบวนการผงควรสนใจพื้นที่แนวนอน ซอกโครง และบริเวณที่ฝุ่นสามารถเข้าไปสะสมแต่ผู้ปฏิบัติงานเข้าถึงไม่ได้
อย่านำหลัก “ระบายน้ำได้” ไปใช้โดยไม่ดู Cleaning Philosophy ของโรงงาน เพราะสายผลิตผงบางประเภทอาจออกแบบสำหรับ Dry Cleaning เป็นหลัก ขณะที่ไลน์ของเหลวหรือพื้นที่ Wet Cleaning ต้องให้ความสำคัญกับ Drainability มากกว่า
นี่เป็นเหตุผลที่ Hygienic Design ควรเริ่มจาก Product + Process + Cleaning Method ไม่ใช่เริ่มจากรูปทรงเครื่องเพียงอย่างเดียว
Accessibility สำคัญต่อ QA และ Maintenance อย่างไร?
เครื่องอาจออกแบบให้ล้างได้ดีบนแบบ แต่เมื่อนำไปติดตั้งชิดผนัง ชิดเครื่องอื่น หรือมี Platform บัง Access Point ก็อาจกลายเป็นเครื่องที่ทำความสะอาดและซ่อมยากในหน้างานจริง
ดังนั้น Design Review ควรดูทั้ง ตัวเครื่องและตำแหน่งติดตั้งใน Production Line
GMP 420กำหนดให้เครื่องจักรติดตั้งในตำแหน่งที่เหมาะสมตามสายงานการผลิต และต้องง่ายต่อการทำความสะอาดและซ่อมบำรุง
| ประเด็น | สิ่งที่ควรกำหนดก่อนสั่งซื้อ |
| Product Contact Material | ระบุวัสดุของชิ้นส่วนสัมผัสอาหารแต่ละส่วน |
| Seal / Gasket | ระบุ Material และเงื่อนไขการใช้งาน |
| Surface / Weld | กำหนดมาตรฐานงานผิวและ Acceptance Criteria ที่ต้องการ |
| Cleaning Method | Dry Clean, Wet Clean, COP หรือ CIP |
| Accessibility | จุดที่ต้องเปิดตรวจ ถอด หรือทำความสะอาด |
| Drainability | ระบุหากกระบวนการต้องการการระบายของเหลวออก |
| Product Accumulation | ต้องไม่มีพื้นที่ที่สร้างการสะสมซึ่งทำความสะอาดไม่ได้ |
| Documentation | ระบุเอกสารที่ต้องส่งมอบ |
| FAT / SAT | กำหนด Test Protocol และ Acceptance Criteria ก่อนออก PO |
จุดสำคัญคือ เปลี่ยนคำว่า “Hygienic Design” ให้เป็นข้อกำหนดที่ตรวจรับได้ เพราะคำกว้าง ๆ เพียงคำเดียวอาจตีความต่างกันระหว่างโรงงานกับผู้ผลิตเครื่อง
FAT / SAT Checklist ก่อนรับมอบ เครื่องจักรอาหาร GMP
FAT (Factory Acceptance Test) เป็นโอกาสตรวจเครื่องที่โรงงานผู้ผลิตก่อนส่ง ส่วน SAT (Site Acceptance Test) ใช้ตรวจหลังติดตั้งในสถานที่ใช้งานจริง
ในมุม Hygienic Design ควรตรวจ Product Contact Parts, รอยเชื่อมและรอยต่อ, Blind Spot, การถอดประกอบ, Clearance สำหรับ Cleaning, Seal/Gasket, ทิศทางการระบาย, จุดเสี่ยงจาก Lubricant รวมถึงทดลองวิธีทำความสะอาดหากอยู่ในขอบเขตสัญญา
หลังติดตั้งควรตรวจซ้ำว่าท่อ Platform Conveyor หรือเครื่องจักรข้างเคียงไม่ได้สร้างพื้นที่ที่เข้าถึงไม่ได้ขึ้นมาใหม่
ข้อควรเข้าใจ: GMP 420 ไม่ได้กำหนดว่าทุกเครื่องต้องมีเอกสารชื่อ “FAT/SAT” โดยตรง แต่ FAT/SAT เป็นเครื่องมือเชิงวิศวกรรมและการจัดซื้อที่ช่วยให้โรงงานยืนยันข้อกำหนดที่ตกลงกับ Supplier ก่อนรับมอบ
เครื่องจักรอาหาร GMP ควรมีเอกสารอะไรตอนรับมอบ?
เอกสารที่ควรกำหนดใน Purchase Specification ตามความเหมาะสมของเครื่อง ได้แก่ GA Drawing, P&ID สำหรับระบบที่เกี่ยวข้อง, รายการ Product Contact Material, ข้อมูล Seal/Gasket, Electrical Drawing, Operation & Maintenance Manual, Cleaning Instruction, รายการ Spare/Wear Parts และผล FAT/SAT
สำหรับเครื่องมือวัดที่เกี่ยวข้อง ควรตรวจ Calibration Documentation ด้วย โดย GMP 420 กำหนดให้อุปกรณ์ชั่งตวงวัดที่เกี่ยวข้องมีความเหมาะสม เที่ยงตรง และมีการสอบเทียบอย่างน้อยปีละครั้ง พร้อมวิธีจัดการหากค่าคลาดเคลื่อนเกินเกณฑ์ยอมรับ
Checklist 3 ช่วง: ก่อนซื้อ → ก่อนส่งเครื่อง → ก่อนเริ่มผลิต
ก่อนซื้อ: กำหนด Product, Cleaning Method, Material, จุดสัมผัสอาหาร, Accessibility และ Acceptance Criteria ให้ชัดใน RFQ
ก่อนส่งเครื่อง: ทำ Design Review และ FAT โดยให้ QA/QC, Engineering และ Production ตรวจร่วมกัน ไม่ควรให้ฝ่ายจัดซื้อพิจารณาจากราคาและ Specification Sheet เพียงฝ่ายเดียว
ก่อนเริ่มผลิต: ทำ SAT ตรวจ Installation, Cleaning Access, Utility, Documentation และยืนยันว่าเครื่องสามารถทำความสะอาดตามวิธีที่โรงงานจะใช้จริง
วิธีนี้ช่วยย้ายการแก้ปัญหาจากช่วง “เครื่องผลิตเสร็จแล้ว” ไปสู่ช่วง “ยังแก้แบบได้” ซึ่งโดยทั่วไปจัดการได้ง่ายกว่าและลดความเสี่ยงต่อการตรวจรับ
ก่อนเลือก เครื่องจักรอาหาร GMP ควรประเมินอะไรบ้าง?
ก่อนออก PO ควรให้ QA/QC, Engineering และ Production ทบทวนร่วมกันว่าเครื่องเหมาะกับชนิดอาหาร ความเสี่ยงการปนเปื้อน วิธีทำความสะอาด ความถี่ในการเปลี่ยนผลิตภัณฑ์ และ Layout จริงหรือไม่
Specification ของเครื่องสองรุ่นอาจดูใกล้เคียงกัน แต่ Cleanability และ Maintenance Accessibility อาจต่างกันมาก ซึ่งจะเริ่มเห็นผลเมื่อโรงงานใช้งานทุกวัน
หากต้องการประเมินเครื่องจักรสำหรับไลน์ผลิตอาหาร หรือไม่แน่ใจว่าควรกำหนด Hygienic Design ใน Specification อย่างไร สามารถ โทรปรึกษาเราได้ที่ 092-439-0099 เพื่อประเมินร่วมกับกระบวนการผลิตและเงื่อนไขหน้างานจริง
FAQ
ไม่จำเป็นสำหรับทุกกรณี GMP 420 เน้นว่าวัสดุสัมผัสอาหารต้องไม่เป็นพิษ ไม่เป็นสนิม ไม่ทำปฏิกิริยากับอาหาร และทนต่อการกัดกร่อน จึงต้องเลือกวัสดุให้เหมาะกับผลิตภัณฑ์และการทำความสะอาดของแต่ละโรงงาน ไม่ควรกำหนด SUS316L โดยไม่ประเมิน Intended Use ก่อน
ต้องพิจารณาว่าจุดนั้นสัมผัสอาหารหรือสร้างความเสี่ยงต่อการสะสมสิ่งสกปรกและการปนเปื้อนหรือไม่ GMP 420 ระบุว่าพื้นที่สัมผัสอาหารไม่ควรมีซอกมุมหรือรอยต่อที่ทำความสะอาดไม่ทั่วถึง และระบบท่อต้องหลีกเลี่ยงจุดอับที่สะสมสิ่งสกปรกหรือจุลินทรีย์
ไม่เสมอไป การมี CIP เป็นเพียงวิธีทำความสะอาดหนึ่งส่วน ต้องตรวจว่าของเหลวทำความสะอาดเข้าถึงพื้นผิวที่ต้องการหรือไม่ มีพื้นที่ค้างหรือ Shadow Area หรือไม่ และระบบสามารถระบายออกได้หรือไม่ Hygienic Design จึงต้องประเมินทั้ง Geometry และ Cleaning Process ร่วมกัน
GMP 420 ไม่ได้กำหนดคำว่า FAT เป็นข้อบังคับสำหรับเครื่องจักรทุกเครื่อง แต่ FAT ช่วยตรวจ Material, Construction, Cleanability และ Acceptance Criteria ก่อนส่งเครื่อง ทำให้แก้ไขข้อผิดพลาดได้ก่อนติดตั้งหน้างาน